
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Termi "3A-komposiitit" esiintyy monissa yhteyksissä. Arkkitehdeille ja rakentajille se tuo mieleen yrityksen joidenkin maailman eniten käytettyjen alumiinikomposiittilevymerkkien takana. Valmistajalle nimi herättää kuitenkin käytännöllisemmän kysymyksen: mitä tarvitaan sellaisten komposiittipaneeleiden tuottamiseen, jotka täyttävät samat paloluokitukset, tasaisuustoleranssit ja pinnan laadun, jotka ovat tehneet 3A-komposiiteista julkisivusuunnittelun vertailukohdan? Vastaus piilee vähemmän pelkässä materiaalitieteessä, vaan enemmän jatkuvassa tuotantotekniikassa, joka muuttaa alumiinikelat ja paloturvalliset ydinmateriaalit valmiiksi sidottuksi paneeliksi. Oikean komposiittipaneelin tuotantolinjan valinta Siellä tähän kysymykseen vastataan käytännössä.
3A-komposiittien merkitys paneelituotannossa
Ennen tuotannosta puhumista se auttaa määrittelemään vertailuarvon. 3A-komposiitit sisältävät tuoteperheenä alumiinikomposiittipaneeleja, joissa on polyeteeniä, paloa hidastavia ja mineraalitäyteisiä A2-ytimiä; jäykkä vaahto ja balsa-ydinmateriaalit sandwich-rakentamiseen; ja tulostettavat arkit, joita käytetään opasteissa ja graafisissa näytöissä. Jokaiselle, joka valmistaa paneeleja kaupallisesti, tärkein niistä on paloturvallinen alumiinikomposiittipaneeli. Tällaisen paneelin suorituskyky määräytyy kolmella muuttujalla: ytimen mineraalipitoisuus, alumiinikalvojen ja ytimen välinen adheesiolujuus sekä paksuustoleranssi paneelin pituudella. Kaikki kolme muuttujaa päättää tuotantolinja, ei pelkästään raaka-aineet.
Tässä kaaviossa verrataan mineraalitäyteaineen osuutta kolmessa yleisessä ydintyypissä. Tavallinen polyeteeniydin sisältää noin 30 prosenttia mineraalitäyteainetta, mikä antaa sille kevyen painon ja hyvän muovattavuuden, mutta huonon palokäyttäytymisen. Paloa hidastava B1-ydin nostaa mineraaliosuuden noin 65 prosenttiin käyttämällä alumiinihydroksidia ja muita palamattomia täyteaineita. A2-ytimen mineraalipitoisuuden on oltava vähintään 90 prosenttia, jotta se läpäisee eurooppalaisten paloturvallisuusluokkien määrittelemän palamattomuustestin. Käytännössä monien levyvalmistajien tavoitteena on 92 prosentin mineraalipitoisuus, kuten tässä näkyy. Hyppy 65 prosentista 92 prosenttiin ei muuta vain kemiaa vaan myös tapaa, jolla ydinmateriaali virtaa, puristuu ja sitoutuu jatkuvassa tuotantolinjassa. Tästä syystä A2-yhteensopiva linja ei voi yksinkertaisesti olla sama B1-linja, joka kulkee eri materiaalilla; koneen rakenne, lämmitysprofiili ja telan paine on sovitettava.
A2 Paloluokitus: Uusi lähtötaso
A2-luokittelulla on merkitystä, koska korkeat julkisivut ja julkiset rakennukset kaikkialla Euroopassa, Lähi-idässä ja yhä enemmän Aasiassa määrittävät nyt A2-luokan paneelit. Ytimen tulee sisältää vähintään 90 prosenttia mineraalimateriaalia ja rajoitetusti orgaanisia komponentteja, jotta paneeli ei aiheuta tulipaloa. Tällä suuntauksella on käytännön seurauksia laitehankinnoissa. Valmistaja, joka ostaa linjan, joka pystyy tuottamaan vain PE- tai B1-ytimiä, suljetaan komposiittilevymarkkinoiden nopeimmin kasvavalta segmentiltä. Jokainen suuri julkisivuprojekti esikelpoi paneelin pyytämällä palotestitodistusta. Jos tuotantolinjasi ei pysty toimittamaan tasaisen mineraalipitoisuuden omaavaa A2-materiaalia, mikään sertifikaatti ei auta.
Mitä tuotantolinja itse asiassa päättää
Jatkuva metallikomposiittilevyjen tuotantolinja on sarja akkuja, lämmitystunneleita, rullalaminointiasemia, hihnapuristimia, jäähdytysosia ja leikkaus- tai kelausasemia. Jokainen asema vaikuttaa lopulliseen paneelin laatuun. Ydinlevy sekoitetaan ensin hartsista, täyteaineista ja lisäaineista ja suulakepuristetaan kontrolloidulla paksuudella. Alumiinikela puhdistetaan ja esikäsitellään, jotta liima voi sitoutua kemiallisesti oksidikerrokseen. Sitten kokoonpano menee hihnapuristimeen, jossa lämpö aktivoi liiman ja paine sitoo kerrokset yhteen ilman, että ilma jää kiinni. Jos paine ei ole tasainen koko leveydellä, paneeliin muodostuu reunojen aaltoilu tai tyynyvaikutelma, joka epäonnistuu työmaan tasaisuustoleranssissa. Jos ilmataskuja jää loukkuun, paneeli saattaa näyttää tehtaalla litteältä, mutta se voi kuplia, kun se altistuu lämmölle julkisivussa. Kaikki nämä riskit huomioidaan laitteen valintavaiheessa, ei paneelin operaattorin toimesta.
Viivakaavio näyttää A2-luokiteltujen alumiinikomposiittipaneelien osuuden maailmanlaajuisilla AKT-markkinoilla vuosina 2020–2026. Trendi alkaa 28 prosentista vuonna 2020 ja nousee joka vuosi saavuttaen arviolta 67 prosentin vuonna 2026. Kasvua vetää tiukentuvat rakennusmääräykset paloherkillä aloilla. Vuonna 2022 useat Euroopan kaupungit nostivat rakennusten julkisivumateriaalien vähimmäispaloluokkaa tietyn korkeuden yläpuolella. Vuonna 2024 Persianlahden maat seurasivat samankaltaisilla vaatimuksilla. Tulos on selkeä signaali paneelivalmistajille: A2-tuotantokapasiteetti ei ole enää valinnainen. Ennen vuotta 2024 A2-kelpoisille linjoille siirtyneet toimittajat ovat jo saaneet osan investoinneistaan takaisin, kun taas odottavat toimittajat kohtaavat ahtaammat markkinat ja alhaisemmat marginaalit.
Toinen paneelin pinnan laatuun vaikuttava tekijä on esimaalatun alumiinikelan lähde. Paneelivalmistajat, jotka tuovat itse pinnoitteen, voivat sovittaa värit tarkasti, lyhentää läpimenoaikoja ja saada lisämarginaalia valmiiksi maalattujen kelojen myynnistä.
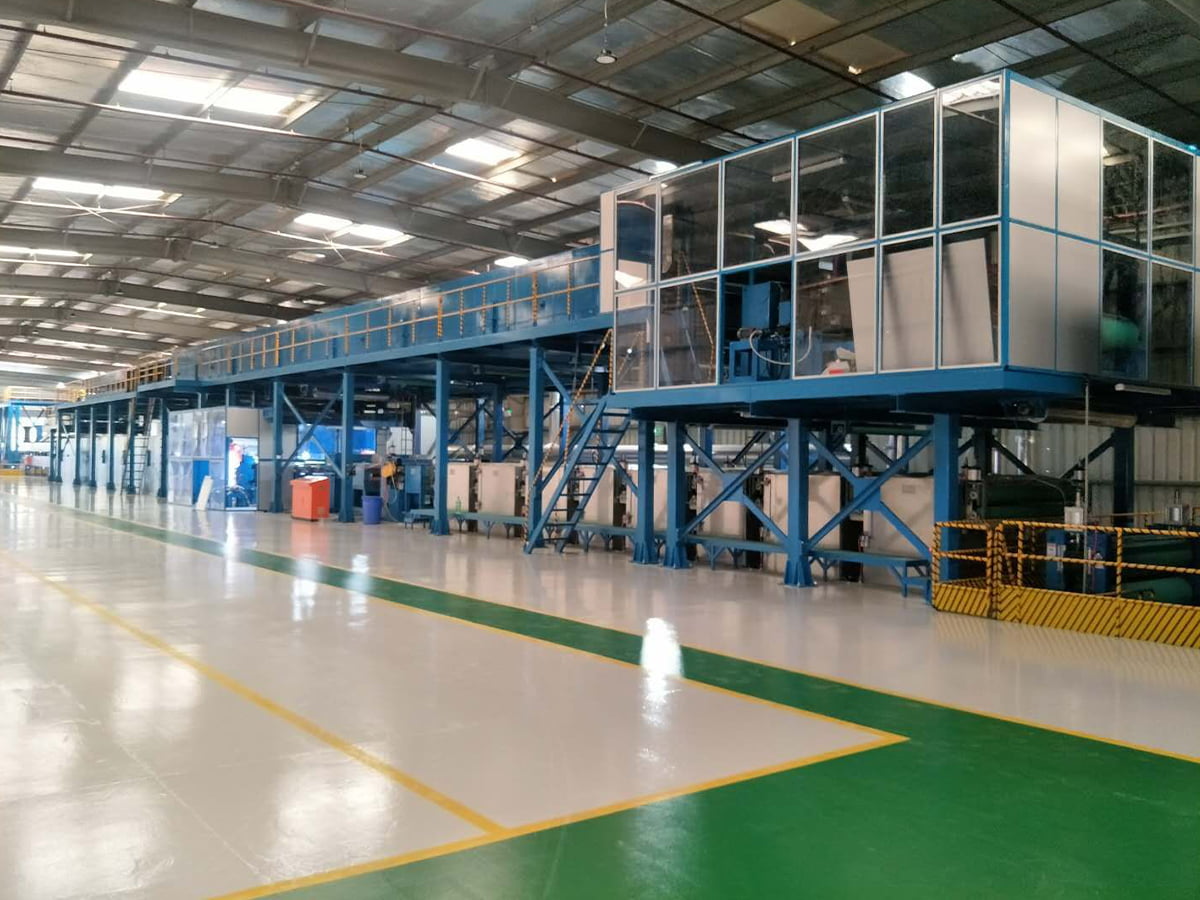
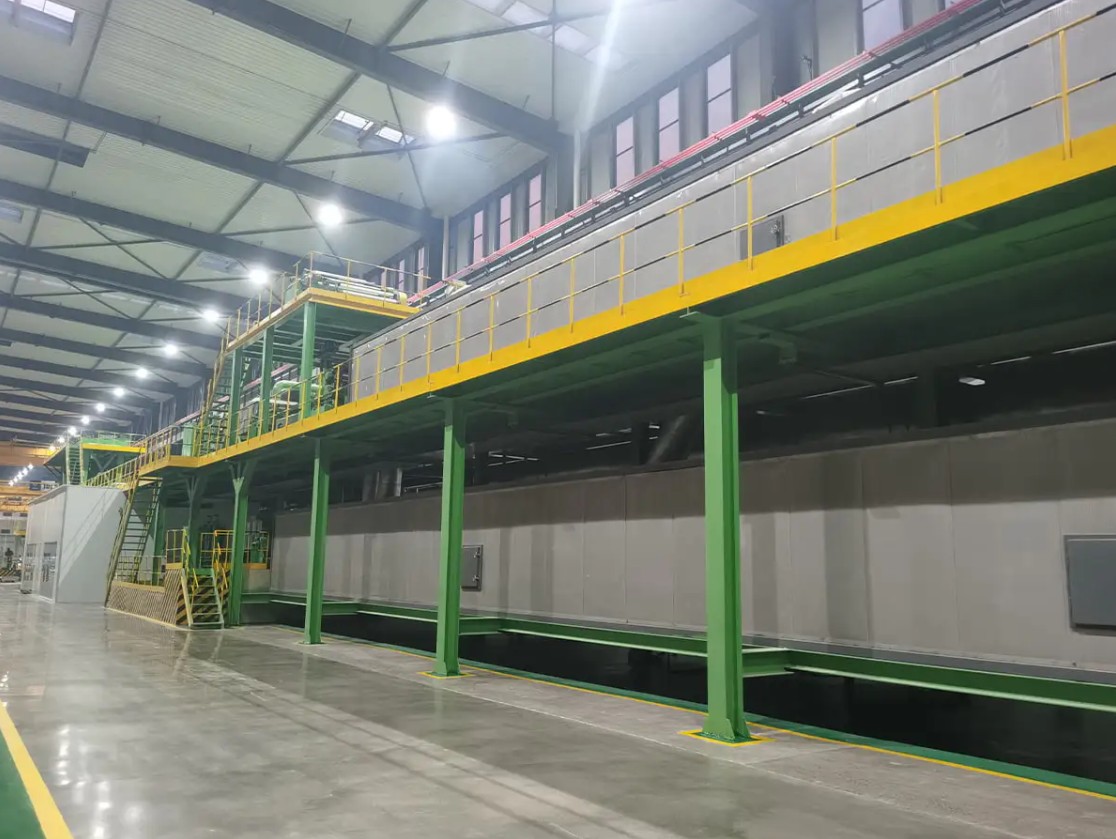
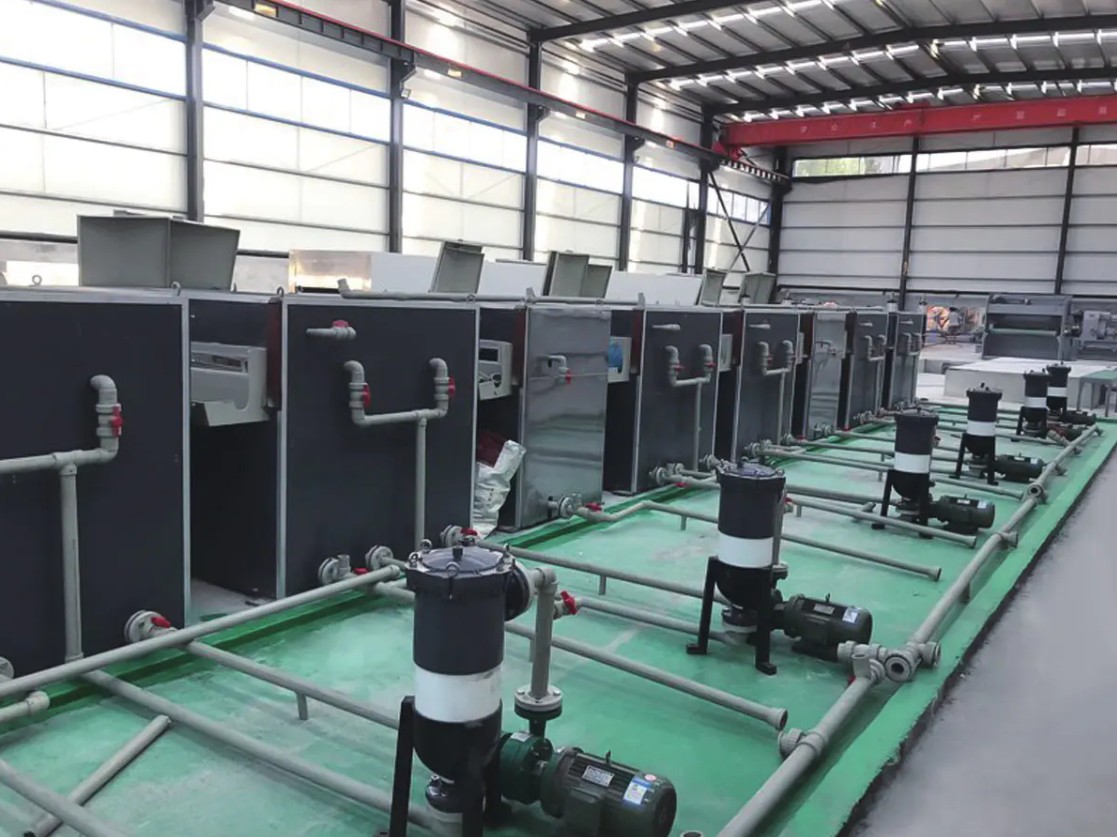
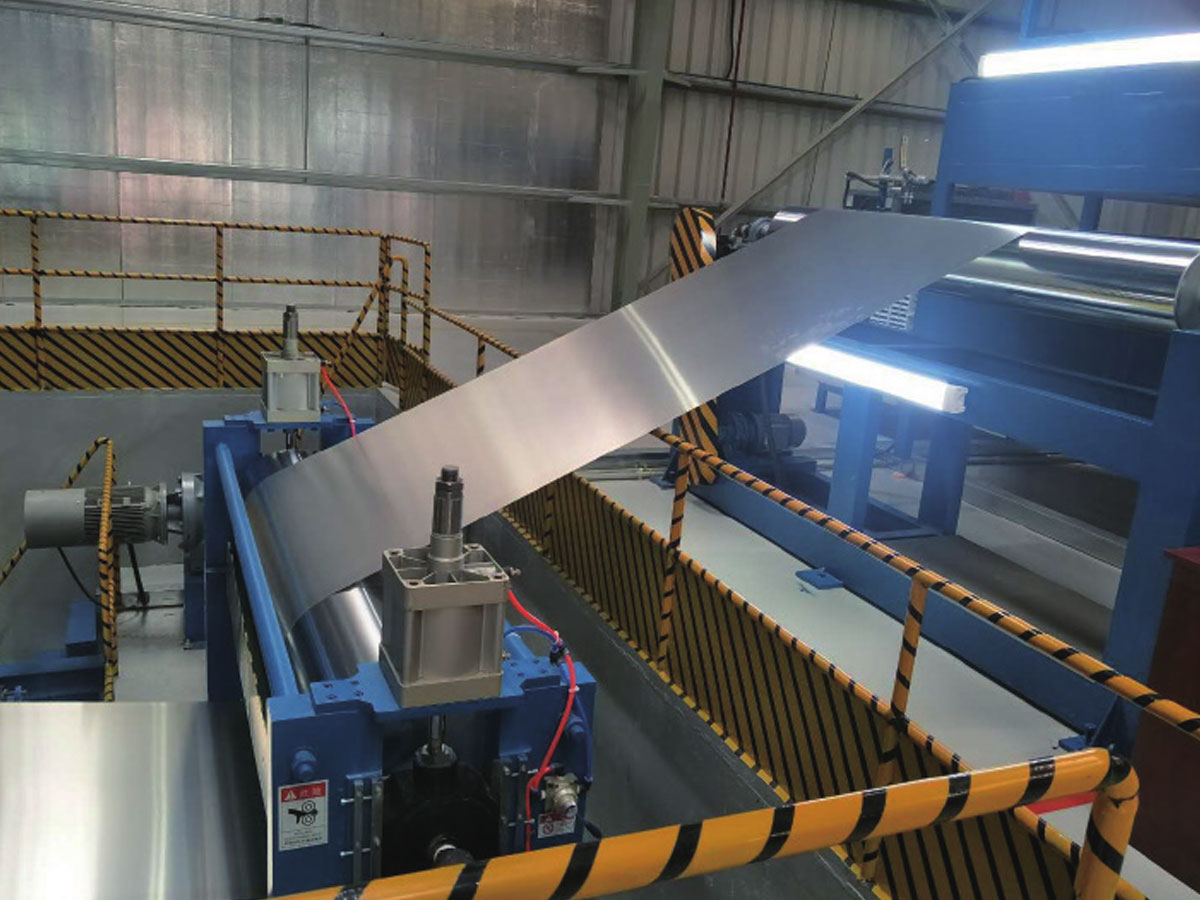 Väripinnoituslinja valmiiksi maalatulle alumiinikelalle Tämä linja yhdistää esikäsittelyn, automaattisen ruiskutuksen ja kovetuksen kestävien päällystettyjen kelojen tuottamiseksi. Se tukee talon sisäistä kelapinnoitusta, mikä mahdollistaa tarkan värisovituksen ja lyhyemmät toimitusajat paneelivalmistajille. Näytä tuote →
Kolmen rivin kokoonpanoja verrattu
Kolme yleistä kokoonpanoa hallitsee markkinoita. Valinta riippuu paloluokitusstrategiasta, tavoitetehosta ja valmistajan haluamasta tuotevalikoimasta.
| Line Configuration | Max paloluokka | Päivittäinen tuotanto | Ytimen muutosaika | Suhteellinen sijoitus |
|---|---|---|---|---|
| A2/B1 kaksisuuntainen linja | A2 | 3000 paneelia | 40 min | Korkea |
| A2 kelalinja | A2 | 4800 paneelia | 90 min | Erittäin korkea |
| PE/B1 FR-linja | B1 | 3600 paneelia | 10 min | Keskikokoinen |
Ensimmäinen on A2/B1-kaksisuuntainen metallikomposiittipaneelien tuotantolinja. Sen avulla tuottaja voi vaihtaa A2- ja B1-tuotteiden välillä vaihtamalla sydämen syöttöä ja säätämällä prosessilämpötiloja. Tämä on suosituin kokoonpano sekä julkisivu- että sisustusmarkkinoita palveleville valmistajille, koska se pitää laitteet varattuna, vaikka A2-kysyntä on vähäistä.
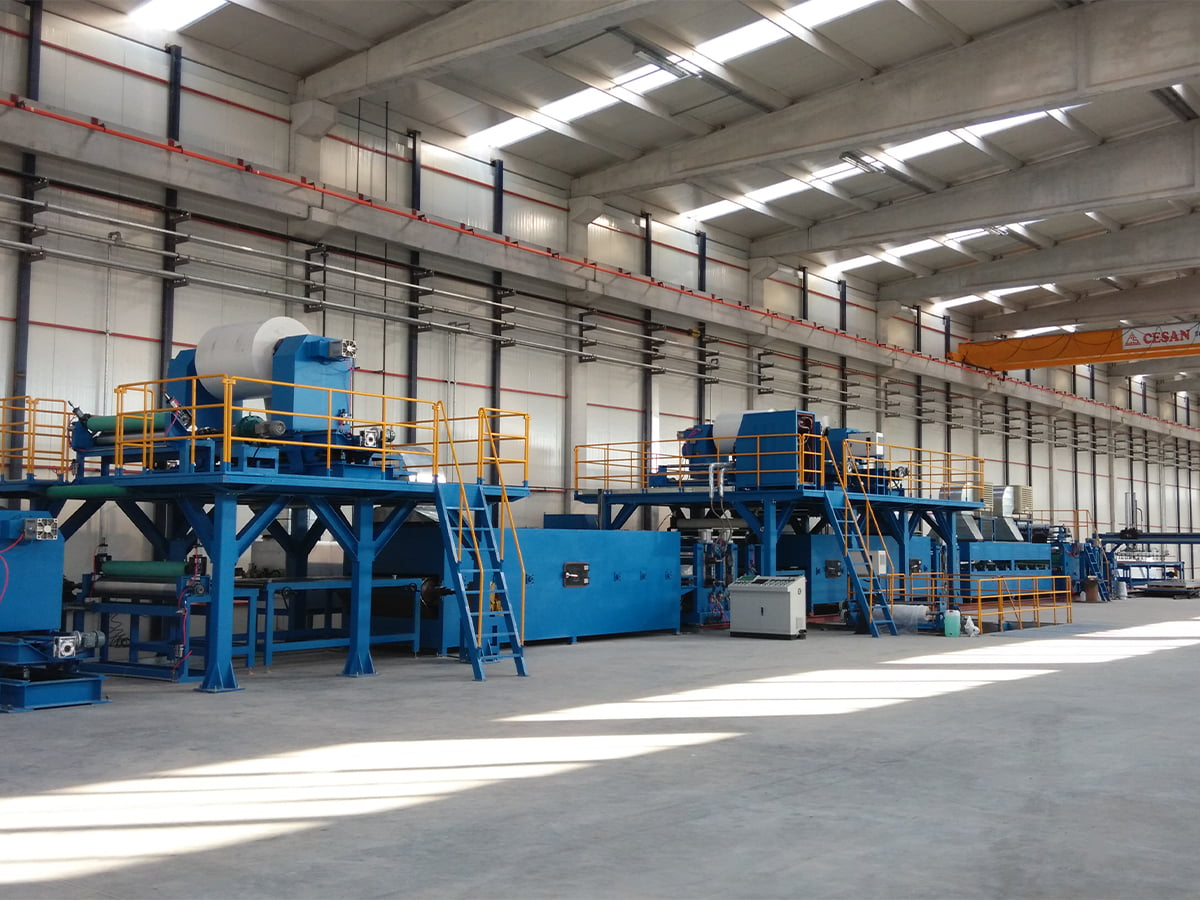
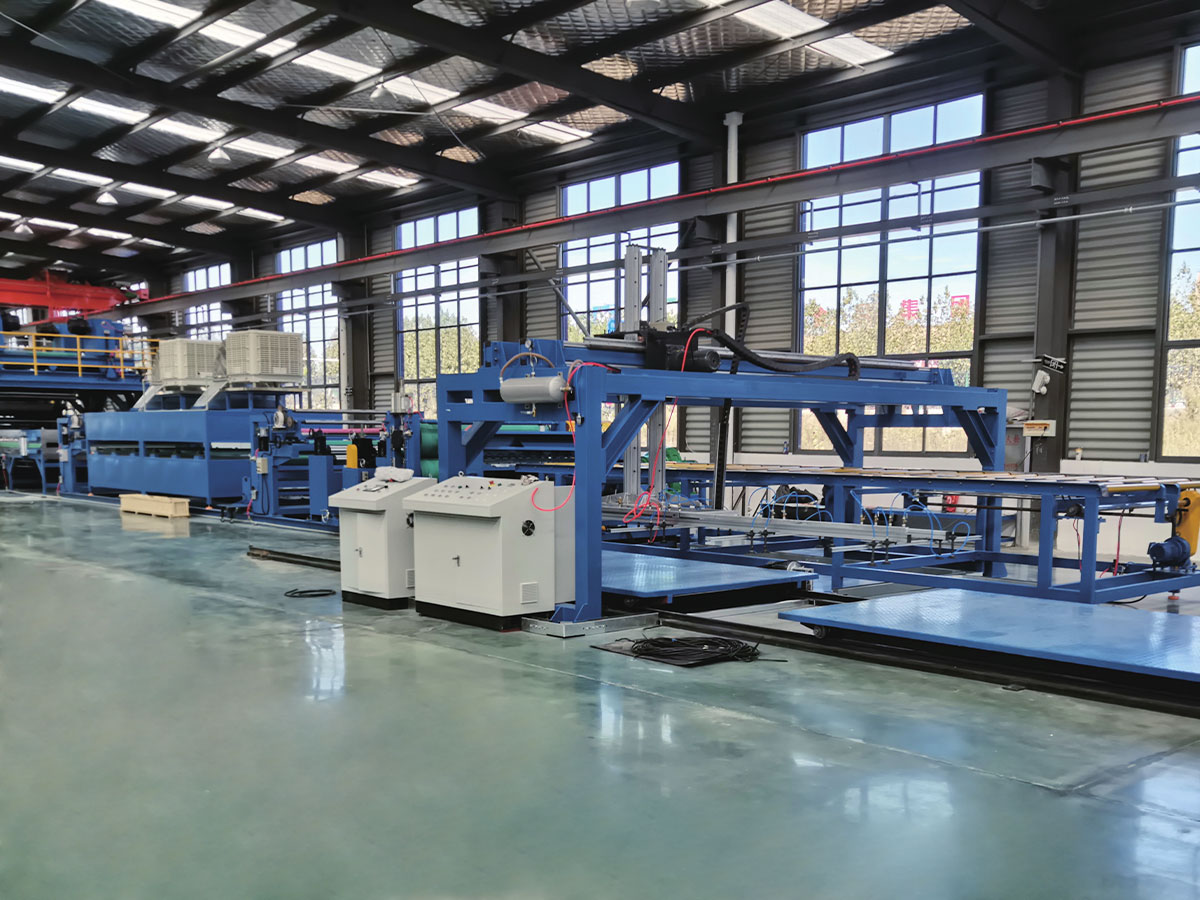
 A2/B1-kaksikäyttöinen metallikomposiittilevyjen tuotantolinja Tämä linja vaihtaa A2-palonkestävän ja PE/B1-ytimen välillä yhdellä alustalla ja palvelee sekä julkisivu- että sisustusmarkkinoita. Se parantaa laitteiden käyttöastetta ja sijoitetun pääoman tuottoa joustavuutta tarvitseville tuottajille. Näytä tuote →
Toinen on A2-kelan tuotantolinja, joka tuottaa A2-komposiittimateriaalia jatkuvassa kelassa. Tämä arkkitehtuuri toimii tyypillisesti suuremmalla nopeudella ja pienemmällä työvoimakustannuksilla neliömetriä kohti, koska liimaus ja jäähdytys tapahtuvat yhdellä jatkuvalla läpikäynnillä. Kelamuoto mahdollistaa myös myöhempien prosessien, kuten leikkaamisen ja aihion, suorittamisen ilman paneelien käsittelyä, joten kokonaistuotantokustannukset valmiita paneelia kohti ovat usein alhaisimmat näistä kolmesta.
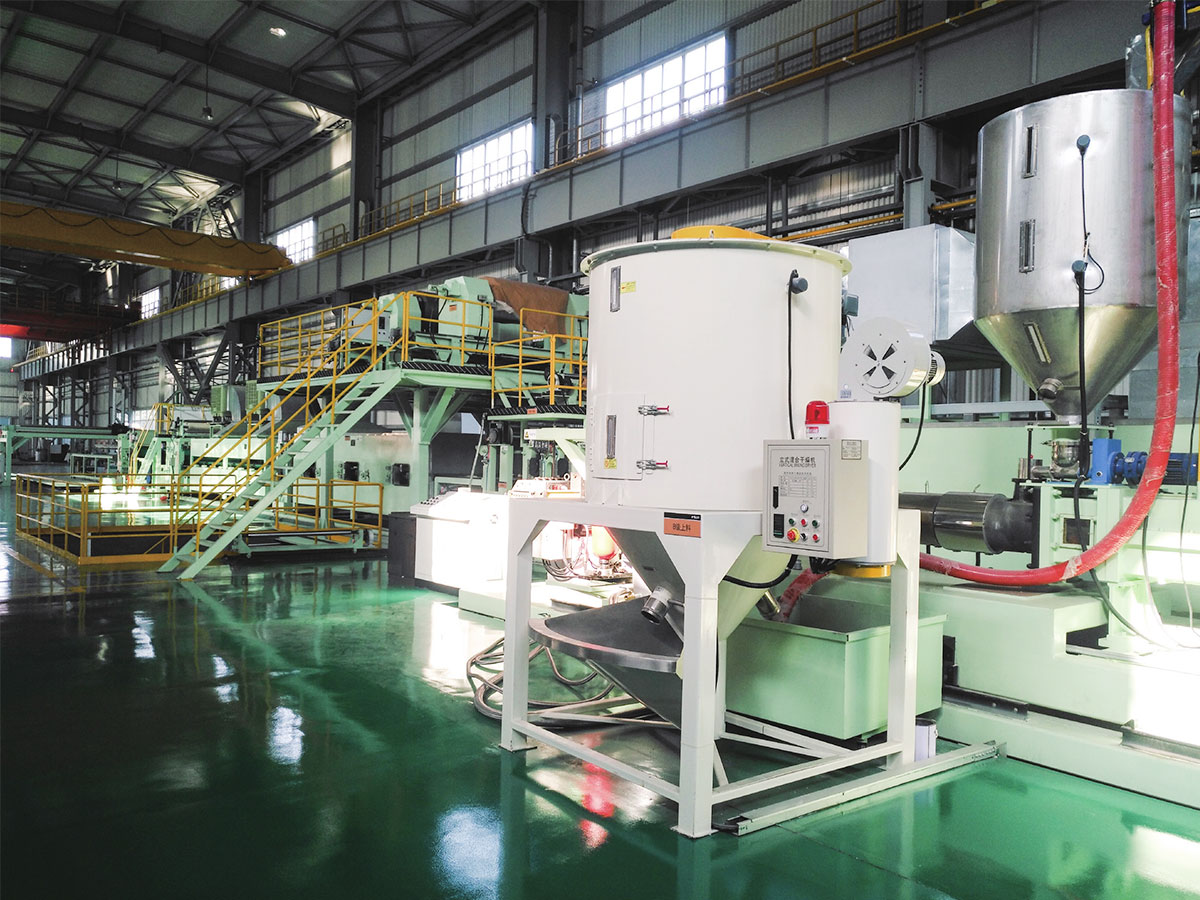
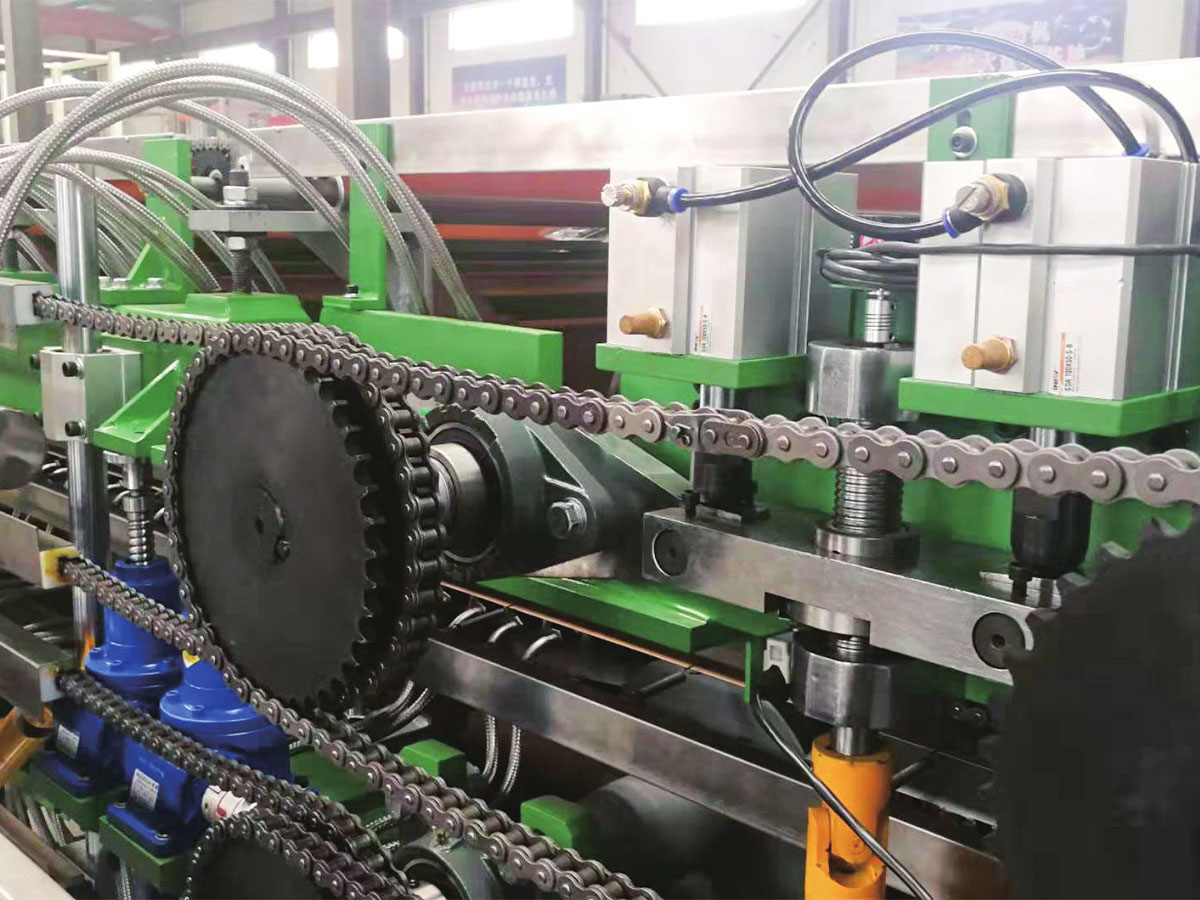
 A2-kelan tuotantolinja jatkuvaan ACP-tuotantoon Tämä jatkuva kelalinja tuottaa A2-komposiittimateriaalia suuremmalla nopeudella ja pienemmällä työvoimakustannuksilla neliömetriä kohti. Se mahdollistaa jälkileikkauksen ja tyhjennyksen ilman paneelien käsittelyä, mikä tuottaa usein alhaisimmat kokonaistuotantokustannukset. Näytä tuote →
Kolmas on PE tai B1 FR ACP-yhdistelmälinja. Se käsittelee tavallisia PE-ytimiä ja paloa hidastavia ytimiä, mutta ei voi tuottaa A2-materiaalia. Sen rooli markkinoilla pienenee vähitellen rakennusmääräysten tiukentuessa, mutta se on silti hyödyllinen sisääntulopaikka tuottajille, jotka keskittyvät sisäpaneeleihin, kylteihin ja koristeverhouksiin, joissa palovaatimukset ovat vähemmän tiukat.
Pylväskaavio vertaa päivittäistä paneelin tuotantoa kolmelle rivikonfiguraatiolle. A2/B1-kaksisuuntainen linja tuottaa noin 3 000 vakiopaneelia päivässä A2-tilassa, kun taas A2-kelalinja saavuttaa noin 4 800 paneelia päivässä jatkuvan kela-kelatoiminnan ansiosta. PE/B1 FR -linjan välissä on 3 600 paneelia päivässä, koska sen yksinkertaisempi prosessi mahdollistaa nopeammat rullanvaihdot, mutta sillä on pienempi lämpökuorma. Nämä luvut edustavat tyypillisen 300 metrin pituisen paneelilinjan suuruusluokkaa; Todellinen teho riippuu paneelin paksuudesta, sydämen tiheydestä ja automaatioasteesta. Sijoittajalle on tärkeää, että A2-kelalinja, vaikka se onkin kalliimpi, tuottaa noin 60 prosenttia enemmän tehoa päivässä kuin lähtötason linja. Pääomakustannus paneelia kohti on siten yleensä alhaisempi kelalinjalle, vaikka ostohinta on korkeampi.
Kuinka arvioida tuotantolinjan toimittaja
Kun vertailet toimittajia, sinun tulee katsoa perushintaa pidemmälle ja kiinnittää huomiota neljään osa-alueeseen. Nämä alueet määrittävät, toimivatko laitteet ilmoitetulla kapasiteetilla ja läpäisevätkö paneelit vaaditut palotestit.
- Ytimen annostelu ja sekoitustarkkuus. A2-ytimen mineraalitäyteaineosuus on yli 90 prosenttia. Kysy millaisia syöttölaitteita ja jatkuvatoimisia sekoittimia siima käyttää ja kuinka usein ne kalibroidaan.
- Laminoinnin lämpötilan säätö. Alumiinin ja ytimen välinen liima aktivoituu kapeassa lämpötilaikkunassa. Jos linjassa käytetään vain on-off-lämmitystä, sidoslujuus vaihtelee paneelin pituuden mukaan.
- Verkon jännitys ja seurantajärjestelmä. Kun kaksi alumiinikelaa kelataan auki kerralla, siiman kireys on säädettävä 1 prosentin sisällä välttääkseen ryppyjä ja liukumista.
- Myynnin jälkeinen rakenne. Jatkuva tuotantolinja on arvokas omaisuus, joka toimii kolmessa vuorossa. Toimittajalla tulee olla dokumentoitu huoltoverkosto, varaosavarasto ja etädiagnostiikkamahdollisuus.
Tutkakaavio vertailee kolmea linjakokoonpanoa viidellä ulottuvuudella: paloluokituskyky, tuotantoteho, materiaalin joustavuus, pääomakustannukset ja käyttökustannukset. A2-kelalinjalla saavutetaan korkein teho- ja paloluokitus, mutta sillä on korkeimmat pääomakustannukset ja alhaisin joustavuus nopeaan vaihtoon tuotetyyppien välillä. A2/B1-kaksisuuntainen linja tarjoaa tasaisen tasapainon paloluokituksen ja joustavuuden välillä, vaikka teho on hieman pienempi kuin erillisen kelalinjan. PE/B1 FR -linja on edelleen houkutteleva pääomakustannusten ja käyttökustannusten suhteen, mutta sen alhainen paloluokitus estää sen rakennusprojekteissa, joissa on tiukat palovaatimukset. Useimmille valmistajille, jotka suunnittelevat uutta kapasiteettia, A2/B1-kaksisuuntainen linja on järkevin lähtökohta, koska se tarjoaa A2-kapasiteetin sulkematta pois B1-markkinoita. Tuottajat, joilla on jo kypsä B1-asiakaskunta ja jotka haluavat laajentaa skaalaa, saattavat pitää A2-kelasarjaa parempana päivityspoluna.
Bottom Line
"3A komposiitit" ei ole vain tuotenimi; se on lyhenne laatu- ja paloturvallisuustasosta, jota markkinat odottavat alumiinikomposiittipaneeleilta. Oikean tuotantolinjan valinta on tapa, jolla valmistaja muuttaa tämän odotuksen kaupalliseksi tuotteeksi. Aloita paloluokitusstrategiasta ja anna tehotarpeen, raaka-aineiden saatavuuden ja lattiatilan päättää arkkitehtuuri. Keskustele linjarakentajan kanssa, joka on jo toimittanut A2-yhteensopivat laitteet, ja pyydä referenssejä sovellusalueeltasi. A2-kysynnän kasvaessa edelleen vuonna 2026, päätöksen lykkääminen tarkoittaa paneelien tuotantoa, jotka hylätään juuri niistä projekteista, jotka maksavat parhaan marginaalin. Jos haluat verrata vaihtoehtojasi tiettyyn tuotevalikoimaan, ota yhteyttä suoraan valmistajaan ja keskustele suunnitelluista ydinmateriaaleistasi ja vuosituotannostasi.