
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Rakennusmateriaaliteollisuudessa ACP-linja on jatkuva tuotantolinja alumiinikomposiittilevyille (ACP). Jos haku toi sinut tänne etsiessäsi Edullista yhteysohjelmaa, huomaa, että tämä artikkeli kattaa ACP:n tuotannon merkityksen. ACP-linjat prosessoivat alumiinikeloja, ydinmateriaalia, liimakalvoa ja suojakalvoa valmiiksi paneeleiksi rakennusten julkisivuihin, seinäpäällysteisiin, kylteihin, kattoihin ja sisäpaneeliin. Päätös ostaa ACP-sarja vaikuttaa tuotteesi laatuun, käyttökustannuksiin ja markkinoiden joustavuuteen useiden vuosien ajan. Tästä syystä laitevalinta ansaitsee enemmän huomiota kuin pelkkä hintavertailu.
Mitä ACP-linja tekee
ACP-linja yhdistää useita prosessivaiheita yhdeksi ohjatuksi virtaukseksi. Tyypillinen linja kelaa alumiinikelaa, puhdistaa ja esikäsittelee pinnan, levittää liimaa tai kalvoa, laminoi ydinmateriaalin kahden alumiinipinnan väliin, jäähdyttää sandwichin, leikkaa reunat ja leikkaa sen paneeleiksi. Joissakin ACP-linjoissa on myös syöttöasemat suojakalvolle, kuorittavalle kalvolle tai tulenkestävälle ydinrullalle. Linja voidaan järjestää arkki-arkki-yksiköksi, kela-arkki-yksiköksi tai kela-kela-yksiköksi. Jokainen järjestely muuttaa linjan jalanjälkeä, työvoiman tarvetta ja paneelin tehoa.
Yllä oleva vaakasuuntainen pylväskaavio vertailee eri ACP-linjakokoonpanojen tyypillisiä toimintanopeuksia. Se ei ole enimmäisspesifikaatio, vaan keskiarvo siitä, mitä operaattorit voivat odottaa, kun linja tuottaa vakaan erän. PE ACP -linja kulkee yleensä nopeammin, koska polyeteeniydin on helppo syöttää ja laminoituu alhaisemmassa lämpötilassa. A2-linjat ovat hitaampia, koska mineraalipohjaiset tulenkestävät ytimet vaativat huolellisempaa lämmitystä, painetta ja käsittelyä. Kelasta kelaan A2-linjat pitävät silti hyvän nopeuden, koska ne välttävät toistuvan arkkien kohdistuksen ja pujottamisen jokaisessa työjaksossa. Paksummat paneelit, raskaammat alumiinikelat ja lisätarkastusasemat vähentävät kaikki keskinopeutta.
Ydinmoduulit ja prosessivirta
ACP-linjan suorituskyky määräytyy sen mukaan, kuinka hyvin kukin moduuli toimii seuraavan kanssa. Yleinen virhe on verrata vain laminointiyksikköä jättäen huomioimatta puhdistusyksikön, liiman levitysaseman ja leikkausosan. Näillä moduuleilla on suora vaikutus kuoriutumislujuuteen, visuaalisen pinnan laatuun ja mittatarkkuuteen. Seuraava taulukko antaa yksinkertaistetun kuvan tärkeimmistä prosessin vaiheista ja niiden laatuvaikutuksista.
| Moduuli | Toiminto | Laatuvaikutus |
|---|---|---|
| Uncoiler | Syöttää alumiinikelan hallitun jännityksen alaisena | Vakaa jännitys estää naarmuja ja vääristymiä |
| Esikäsittely ja puhdistus | Valmistelee alumiinipinnan kiinnitystä varten | Hyvä tarttuvuus riippuu puhtaasta ja kemiallisesti käsitellystä pinnasta |
| Telapinnoitus tai kalvolaminointi | Levittää liima- tai polymeerikalvoa alumiinipinnalle | Tasainen pinnoitteen paksuus vähentää ilmataskuja ja kuoriutumisvaurioita |
| Laminointiyksikkö | Liimaa ytimen ja alumiinipinnan lämmön ja paineen alaisena | Paine ja rullausrako säätelevät lopullista sidoslujuutta |
| Jäähdytyskuljetin | Muodostaa sidoksen ja vähentää lämpörasitusta | Epätasainen jäähdytys aiheuttaa taipumista ja jäännösjännitystä |
| Leikkaaminen ja leikkaus | Leikkaa reunat ja leikkaa paneelit sopivaksi | Tarkka leikkaus määrää mittatoleranssin ja suorakulmaisuuden |
Tämän taulukon viesti on yksinkertainen: vahva linja ei ole yksittäinen painava painallus; se on tasapainoinen järjestelmä. Esimerkiksi hyvä esikäsittelyosa poistaa öljy- ja oksidijäämät, jotta liima voi muodostaa vakaan sidoksen. Jos liimapinnoite on epätasainen, kalleinkin ydinmateriaali voi aiheuttaa kuplia tai reunan irtoamista. Jos jäähdytysosa ei ole riittävän pitkä, paneelit voivat lämmetä ja vääntyä pinoamisen aikana. Tehdaskäynnin aikana kysy, kuinka siima ohjaa kireyttä, telaväliä, lämmitystä, jäähdytystä ja leikkausta kussakin vaiheessa.
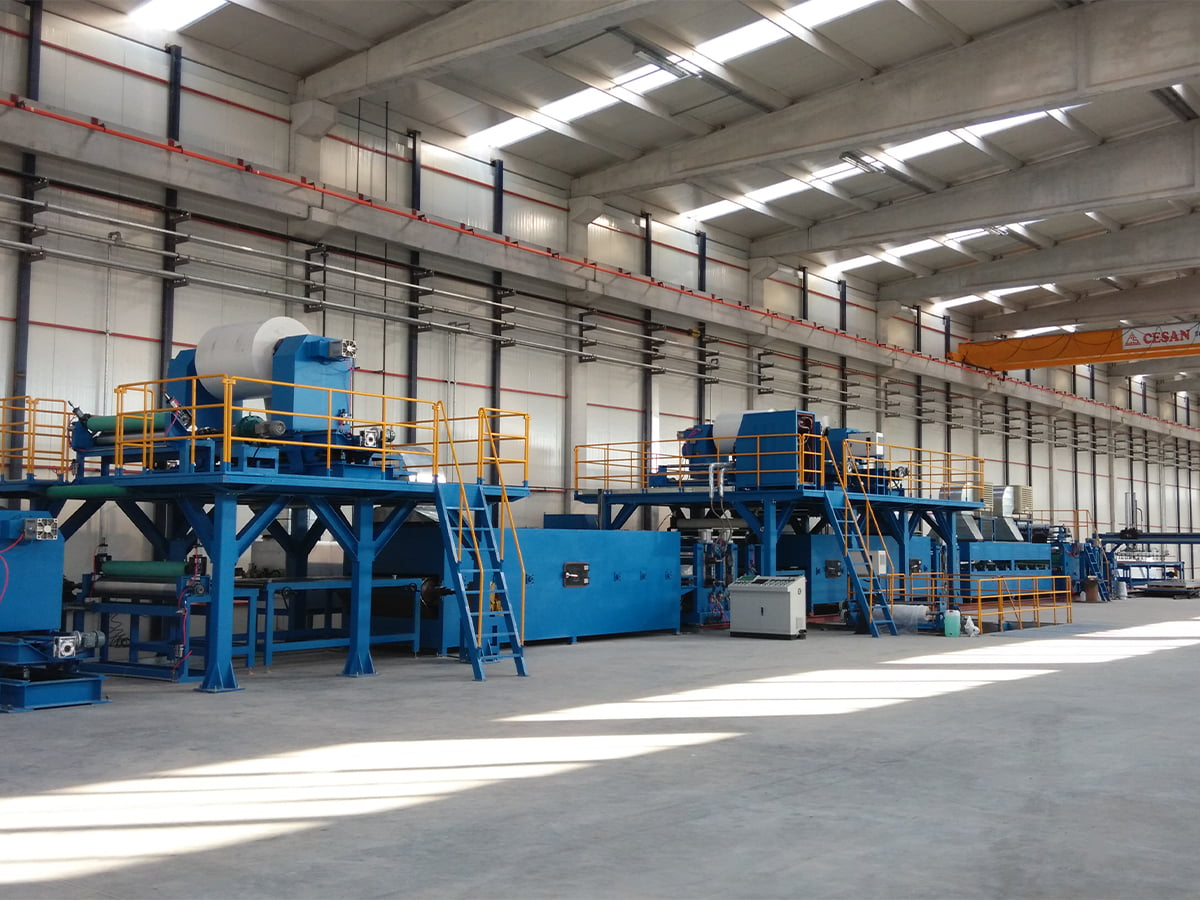
Valmistajat, jotka käsittelevät A2-kokoisia tulenkestäviä hylsyteloja, suosivat usein kelasta kelaan ACP-linjaa, koska ydinmateriaali toimitetaan telana ja kaksi alumiinipintaa laminoidaan jatkuvasti.
 A2-kelasta kelaan metallikomposiittipaneelien tuotantolinja Tämä linja käsittelee A2-kokoisia tulenkestäviä mineraaliydinteloja jatkuvassa kelasta kelaan -laminointiprosessissa, mikä tekee siitä käytännöllisen valinnan paloturvallisiin julkisivupaneeleihin keskittyville valmistajille. Näytä tuote →
A2-, B1- ja PE ACP-linjat: miten ne eroavat
Paloteho on ensimmäinen tekijä, jonka useimmat AKT-ostajat pitävät mielessä. A2 on rajoitettu palamisluokka eurooppalaisessa EN 13501-1 -luokituksessa, ja sitä käytetään laajalti rakennusten julkisivuissa, joissa palomääräykset rajoittavat palavia materiaaleja. B1 on paloa hidastava laatu; se sisältää edelleen polyeteeniä, mutta lisäaineita, jotka hidastavat liekin leviämistä. PE-ydinpaneeleilla ei ole erityistä palonkestävää väitettä, ja niitä käytetään yleensä kyltteihin, sisustukseen ja lyhytikäisiin projekteihin. Ydinmateriaali ei muuta ainoastaan palotehokkuutta, vaan myös linjan konfiguraatiota, paineasetuksia, lämmitysprofiilia ja nopeutta.
Koska A2- ja B1-ytimillä on erilainen tiheys ja pintakäyttäytyminen, tuotantolinja on suunniteltava käsittelemään molempia ilman liiallista vaihtoaikaa. Kaksisuuntainen metallikomposiittipaneelisarja on yleinen vastaus, koska sen avulla käyttäjä voi vaihtaa palonkestävän mineraaliytimen ja paloa hidastavan polyeteeniytimen välillä. Tämä kokoonpano lähettää myös selkeän signaalin asiakkaille: tehdas voi reagoida muuttuviin rakennusmääräyksiin investoimatta toiseen kokonaiseen linjaan.
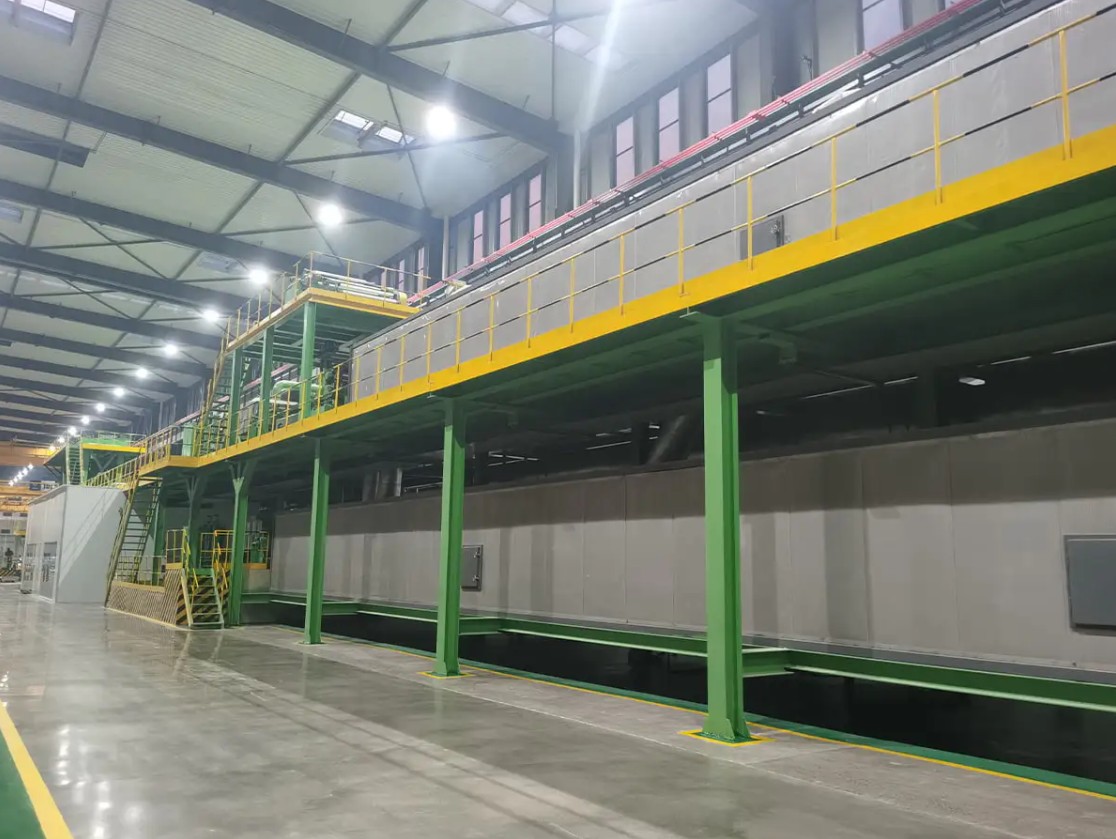
 A2/B1-kaksikäyttöinen metallikomposiittilevyjen tuotantolinja Tämä kaksisuuntainen linja vaihtaa A2-mineraaliytimen ja PE/B1-ekstrudoidun ytimen välillä yhdellä alustalla, mikä tarjoaa joustavaa tuotantoa ja parempaa laitteiden käyttöä muuttuviin paloturvallisuusvaatimuksiin. Näytä tuote →
Yllä oleva tutkakaavio ei korvaa laboratoriotestitietoja, mutta se auttaa tunnistamaan kunkin tuoteperheen tarjoaman tasapainon. A2 voittaa selvästi paloturvallisuus- ja julkisivun soveltuvuusakselit, minkä vuoksi se on määritelty monilla markkinoilla kerros- ja julkisiin rakennuksiin. B1 on tasapainoinen vaihtoehto sisäseinäpaneeleihin, mainostauluihin ja vähittäiskaupan sisustustöihin. PE on muovattavin ja materiaalikustannusten halvin; sitä tulisi kuitenkin käyttää vain, jos palomääräykset sallivat palavat ytimet. Käytä tätä vertailua lähtökohtana ja vahvista sitten todellinen sertifiointi materiaalitoimittajaltasi.
Edullisilla paneeleilla markkinoille tulevat tuottajat valitsevat usein PE- ja B1FR-komposiittisarjan, koska sillä voidaan käyttää sekä tavallisia polyeteeniä että paloa hidastavia ytimiä tiettyyn paksuuteen asti.
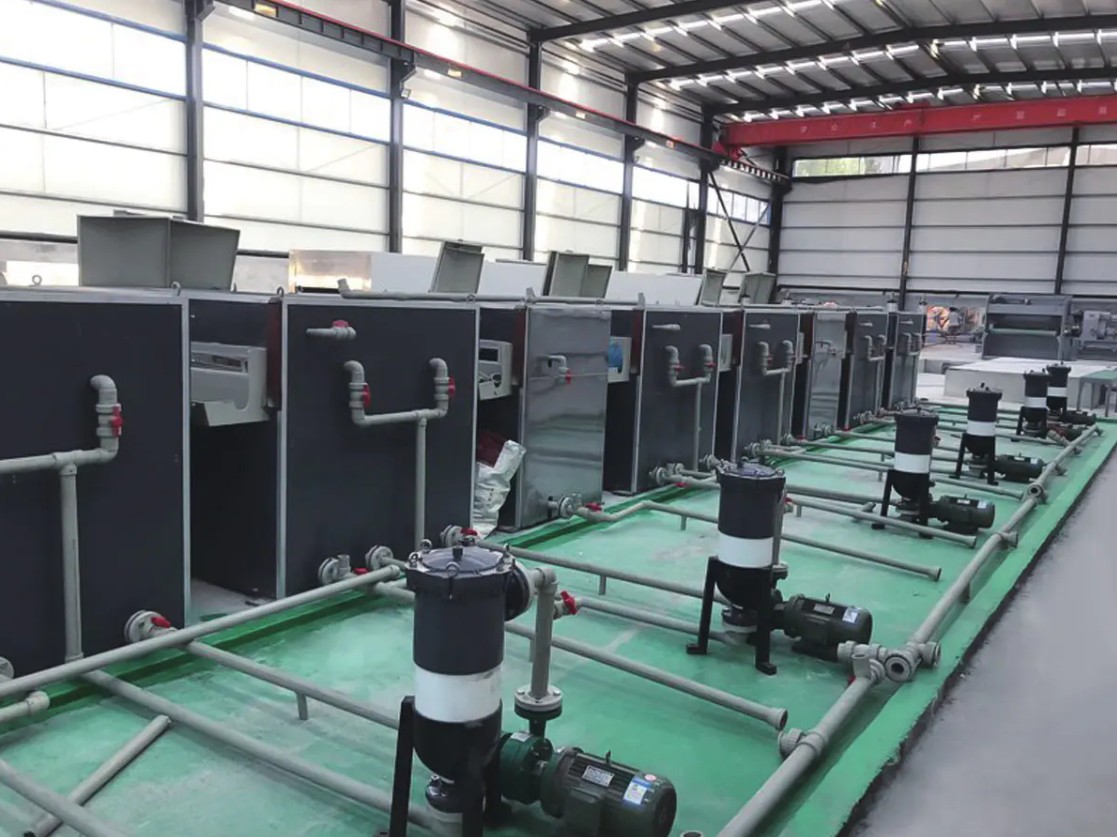
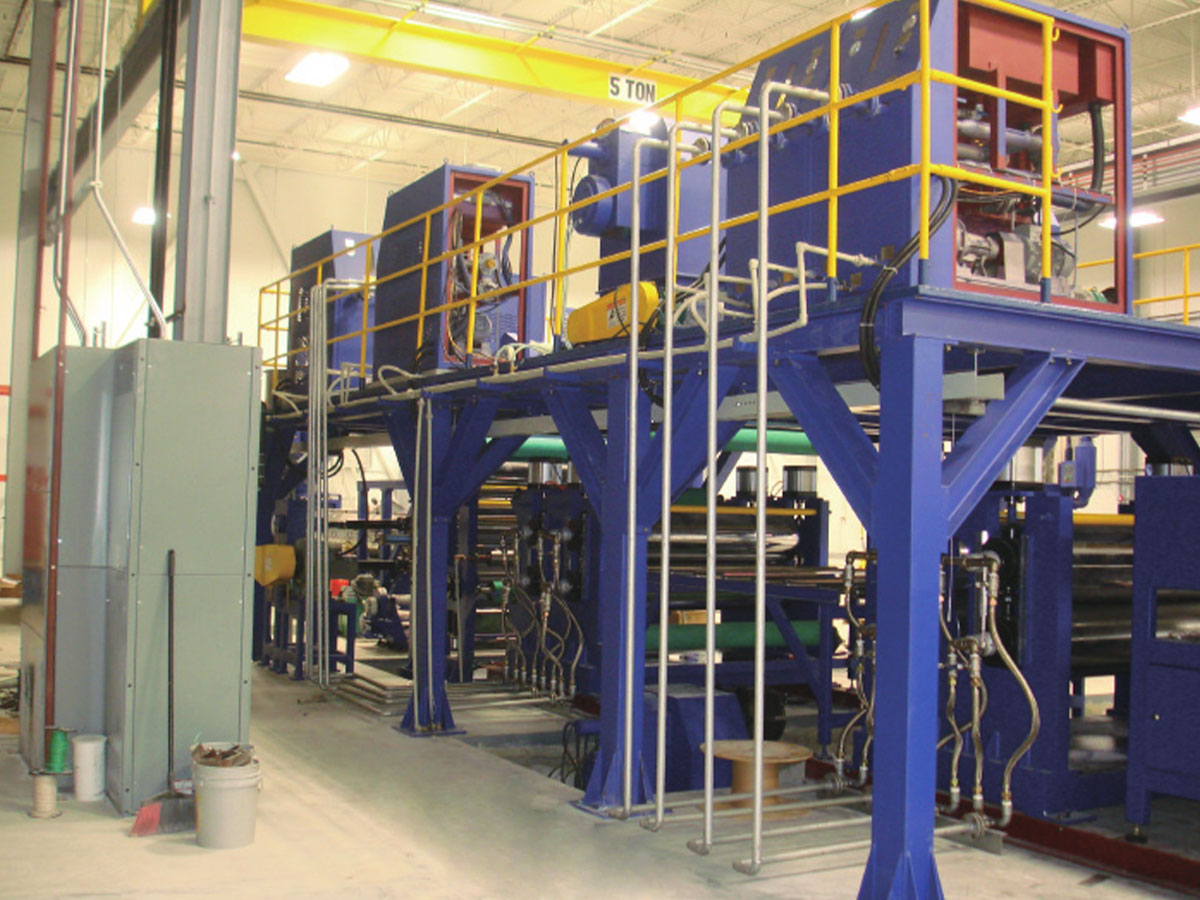 PE/B1 Paloa hidastava ACP-komposiittituotantolinja Tämä lämpölaminointilinja käyttää sekä tavallisia PE- että B1-palamista hidastavia ytimiä, joissa on PLC-ohjaus ja useita rullavaihtoehtoja tasaisuuden, tehokkuuden ja tuotantokustannusten tasapainottamiseksi. Näytä tuote →
Suorituskykytiedot, joilla on merkitystä
Paras tapa verrata ACP-rivejä on laittaa numerosarja prosessin kuvauksen viereen. Kolmella numerolla on merkitystä jokaisessa ostossa: linjan nopeus, energiankulutus ja romumäärä. Nopeus määrää, kuinka monta neliömetriä voit tuottaa työvuorossa, mutta nopeus ei yksin kerro, pysyvätkö paneelit tasaisina ja hyvin kiinnittyneinä. Energiankulutus näkyy jokaisessa kuukausittaisessa sähkölaskussa, ja tehokas kone pitää tämän kulun kurissa. Romuprosentti on piilokustannus, joka usein erottaa hyvin rakennetun linjan halvasta, koska se vaikuttaa suoraan materiaalinkulutukseen.
Yllä oleva sarakekaavio näyttää keskikokoisen ACP:n likimääräisen kytketyn kuormituksen linjakohtaisesti. Esikäsittelyssä, joka sisältää puhdistuksen, huuhtelun, kuivauksen ja joskus kemiallisen käsittelyn, on usein suurin kytketty kuormitus, koska se käyttää monia pumppuja ja kuivauspuhaltimia. Laminointiyksikkö on toinen suuri kuluttaja, koska se käyttää lämmityselementtejä ja raskaita rullia. Avausmoduuli kuluttaa vähemmän virtaa, mutta sitä ei pidä jättää huomiotta, koska sen on tarjottava tarkka jännitys. Leikkuu- ja ulostulonkäsittelylaitteet lisäävät pienempää mutta silti mitattavissa olevaa kuormaa. Kun vertailet linjoja, pyydä toimittajalta täydellinen luettelo liitetyistä tehoista moduuleittain ja arvioi käyttö tuotetyypin mukaan.
Kuinka valita ACP-linja
Aloita tuotesuunnitelmastasi, älä koneesitteestä. Määritä tarvitsemasi paneelin leveys, paksuusalue, ydintyyppi, väripinta ja viikoittainen tuotanto. Yhdistä sitten rivi näihin parametreihin. Lisäksi kysy, kuinka kauan kestää vaihtaa paneelikoosta toiseen, koska monet ACP-tilaukset ovat pieniä ja toistuvia. Linja, joka käsittelee monenlaisia kokoja, voi vähentää varastoa, vaikka sen maksiminopeus olisi pienempi.
- Paneelin leveys: tyypillinen 1000 - 1600 millimetriä
- Ytimen paksuus: tyypillisesti 2-6 millimetriä
- Paneelin paksuustoleranssi: noin plus tai miinus 0,2 millimetriä
- Pintakäsittely: PVDF, polyesteri ja vastaavat kelapinnoitusvaihtoehdot
- Automaatiotaso: manuaalinen, puoliautomaattinen tai täysautomaattinen PLC-ohjauksella
Erän koko vaikuttaa yksikkökustannuksiin enemmän kuin monet ostajat odottavat.
Yllä oleva viivakaavio näyttää havainnollistavan suhteen eräkoon ja yksikkötuotantokustannusten välillä. Pienissä erissä asennusaika, värinvaihto, puhdistus ja testipaneelit kuluttavat suuren osan tuotantoajasta. Erän koon kasvaessa nämä kiinteät kustannukset jakautuvat useammalle neliömetrille, joten keskimääräiset kustannukset putoavat nopeasti. Käyrän muoto vaihtelee linjasuunnittelun mukaan, mutta laskusuuntaus on luotettava lähtökohta kustannussuunnittelulle. Jos tilauksesi ovat pieniä, valitse linja, jossa on nopea värinvaihto ja lyhyt puhdistusjakso, vaikka se maksaisikin etukäteen. Jos tilauksesi ovat pitkiä ja toistuvia, keskity enemmän linjan nopeuteen ja jatkuvaan toimintaan.
Katso yksityiskohtaisempi vertailumenetelmä viereisestä oppaastamme kuinka valita korkean suorituskyvyn metallikomposiittipaneelien tuotantolinja . Opas kattaa tekniset tiedot, tehdastarkastukset ja vastaanottotestit käytännön kielellä.
Toimittajakokemus, joka vaikuttaa linjaasi
Laiterakennuskokemus näkyy yksityiskohdissa, kuten telojen kohdistuksessa, rungon jäykkyydessä, kireyden hallinnassa ja turvalukituksessa. Koneosastomme Jiangsussa on toiminut alumiinikomposiittilevy- ja kelapinnoituslaitteistoissa vuodesta 2004 lähtien. Yrityksemme valmistama A2-alumiinikomposiittipaneelien tuotantolinja on tunnustanut Jiangsun maakunnan ensimmäiseksi suureksi laitteeksi ja avainkomponentiksi. Näillä yksityiskohdilla on merkitystä, koska ACP-linjan on käytettävä jatkuvasti pitkiä työvuoroja, ja pienet suunnitteluvirheet ilmenevät yleensä ensimmäisen tuotantovuoden jälkeen. Jiangsu Aludeco New Materialsin laitetytäryhtiönä ymmärrämme myös A2-ydintelojen, alumiinikelojen ja liimakalvojen käyttäytymisen.
ACP-linja on pitkän aikavälin hyödyke. Oikea valinta riippuu markkinoistasi, paloluokitustarpeistasi, tuotantomäärästäsi ja myynnin jälkeisestä tuesta. Vieraile todellisessa tuotantolaitoksessa, tarkasta linjamoduulit, pyydä prosessitietoja ja tarkista toimitus- ja asennusaikataulut. Jos voimme auttaa sinua vertailemaan ACP-linjaa paneelisi koon ja budjetin mukaan, ota yhteyttä suunnittelutiimiimme . Voimme muuntaa tuotantotavoitteesi käytännölliseksi linjaehdotukseksi.