
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Valssattu alumiinikela, joka saapuu kaksi prosenttia raskaaksi päähän ja yksi prosentti kevyt peräpäähän, maksaa paljon enemmän kuin yksi hylätty kela. Päällystyskone alkaa jahtaa linjanopeutta pitääkseen kovettumisen, uuni ajautuu ja saman käämin vastakkaisista päistä leikatut paneelit päätyvät näkyvään värieroon, jota kukaan ei voi selittää asiakkaalle. Alumiinin valssaamot määrittävät mittasuhteen, tasaisuuden, kaltevuuden ja pinnan kunnon, jonka jokainen loppupään kone perii, minkä vuoksi kelan laatu on tuotantokysymys pikemminkin kuin ostoyksityiskohta.
Johtopäätös ensin: valssaamo on paksuuden pienennyskone, mutta se, mitä ostaja todella ostaa, on toistettavuus. Mylly, joka pitää jokaisen kelan tiukat toleranssit, antaa pinnoitteen tai komposiittilinjan kulkea kiinteällä reseptillä. Mylly, joka ei muuta jokaista vuoroa manuaaliseksi korjausharjoitukseksi. Seuraavilla sivuilla kerrotaan, miten kuuma-, kylmä- ja kalvovalssaus eroavat toisistaan, mitkä kelaparametrit kuuluvat ostospesifikaatioon ja miten nämä parametrit kulkevat pinnoituksen, laminoinnin ja paneelien viimeistelyssä.
Mitä alumiinivalssaamo todella muuttaa
Valssaamo kuljettaa metallia yhden tai useamman telaparin välissä. Jokainen läpimeno vähentää paksuutta ja samalla kirjoittaa uudelleen raerakenteen, temperoinnin, tasaisuuden ja pintarakenteen. Kuumavalssaus alkaa valulevystä noin 300-500 celsiusasteessa ja tuo harkon alas siirtomittarille. Kylmävalssaus, yleensä kääntö- tai tandemjyllyssä, toimittaa lopullisen paksuuden yhdessä asiakkaan tilaamien mekaanisten ominaisuuksien kanssa. Kalvovalssauksessa pinotuilla rullilla saavutetaan mikroneina mitattu paksuus, jossa pinnan laatu on tärkeämpää kuin lujuus.
Osuus tulevasta paksuudesta poistettu yhdellä ajolla
Palkit osoittavat, kuinka suuri osa tulevasta paksuudesta häviää yhdellä ajokerralla kussakin vaiheessa, ja erot selittävät, miksi loppupään ostajien tulisi käsitellä kuumavalssattuja ja kylmävalssattuja keloja eri materiaaleina eikä saman materiaalin eri kokoisina. Kuumavalssaus poistaa suuren absoluuttisen määrän metallia ajoa kohti, mutta jättää pinnan, jossa on silti hilsettä, rullajälkiä ja huomattavasti leveämpi ulottuma. Kylmävalssaus poistaa vähemmän metallia ajokertaa kohden absoluuttisesti, mutta se on vaihe, jossa mitatun toleranssi ja tasaisuus todella luodaan, minkä vuoksi kylmävalssattu kela on normaali pinnoitus- ja laminointilinjojen raaka-aine. Kalvorullaus tekee kaikista raskaimmat prosenttileikkaukset, mutta vain siksi, että nauha on jo ohut ja rullapino tukee sitä tiiviisti molemmilta puolilta. Kun spesifikaatiossa sanotaan vain kylmävalssattu ilman toleranssiluokkaa nimeämättä, mylly voi toimittaa vapaasti minne tahansa tämän leveän nauhan sisällä, ja pinnoituslinja imee hiljaa eron romun ja uudelleentyöstön kautta.
Kelan parametrit, jotka määräävät loppupään tuoton
Kuusi numeroa aiheuttavat suurimman osan vahingosta ajautuessaan. Alla olevassa taulukossa on lueteltu ne arvot, jotka hyvin hallittu mylly voi normaalisti pitää, sekä oireet, jotka ilmaantuvat tuotantolattialle, kun ne siirtyvät kaistan ulkopuolelle.
| Parametri | Käytännön tavoite | Alavirran oire, kun se ajautuu |
|---|---|---|
| Mittarin toleranssi | 1 prosentin sisällä nimellisarvosta kelan poikki | Pinnoitteen paino ja kovettumissiirtymä, linjan nopeus säädetty kela kerrallaan |
| Kruunu | Alle 1 prosentti nauhan leveydestä | Nauhan seurantavirheet, epätasainen laminointipaine, reuna-aalto |
| Tasaisuus | 10 I yksikön sisällä | Akussa ryppyjä, ohjausrullissa naarmuja |
| Camber | Alle 3 mm yli 2 m pituudelta | Diagonaalinen ajautuminen linjalla, huono kohdistus painetuissa viimeistelyissä |
| Pinnan jäännös | Alle 20 mg öljyn neliömetriä kohti | Tarttuvuuden menetys, rakkuloita kovettumisen jälkeen, pinnoitteen irtoaminen |
| Kelan sisähalkaisija ja paino | Yhdistetty irrotuskoneeseen ja karaan | Kelauspysähdykset, teleskooppi, vaarallinen käsittely |
Mittapoikkeama kymmenen kelan rullauskampanjassa
Nämä kaksi viivaa seuraavat mittapoikkeamaa kymmenen kelan kampanjassa, ja käyrien muodolla on enemmän merkitystä kuin millään yksittäisellä lukemalla. Yläviiva edustaa myllyä, joka suorittaa pitkiä kampanjoita telan vaihtojen välillä, joten poikkeama alkaa toleranssin sisällä ja nousee sitten tasaisesti, kun työrullat kuluvat ja lämpökruunu muodostuu. Alalinja kuuluu useammin telaa vaihtavalle tehtaalle, jolloin poikkeama pysyy tasaisena ja asiakas saa paljolti saman tuotteen kymmenessä kelassa kuin kelassa yksi. Päällystyslinja ei pysty erottamaan näiden kahden tehtaan eroa yhdestä näytteestä, koska molemmat voivat läpäistä saapuvan tarkastuksen kampanjan ensimmäisellä kelalla. Ero näkyy vain romumäärässä kuukauden aikana, minkä vuoksi saapuvassa tarkastuksessa tulisi ottaa näyte useiden samasta kampanjasta vedettyjen kelojen päästä, keskeltä ja hännästä sen sijaan, että testattaisiin yksi kela perusteellisesti.
Kohta valssattu kela tulee pinnoitus- ja laminointilinjaan
Useimmissa arkkitehtonisissa ja kuljetussovelluksissa valssattu kela ei ole valmis tuote. Se kulkee ensin päällystyslinjan läpi: alkalipuhdistus, konversiopinnoite, pohjamaali, sitten pintamaali, joka kovetetaan uunissa, valinnaisella painatuksella tai kalvolaminaatiolla ennen palautumista. Jokainen näistä vaiheista reagoi myllyn toimittamaan metallipintaan, minkä vuoksi esikäsittely on määritelty niin huolellisesti nykyaikaisessa pinnoiteasennuksessa.
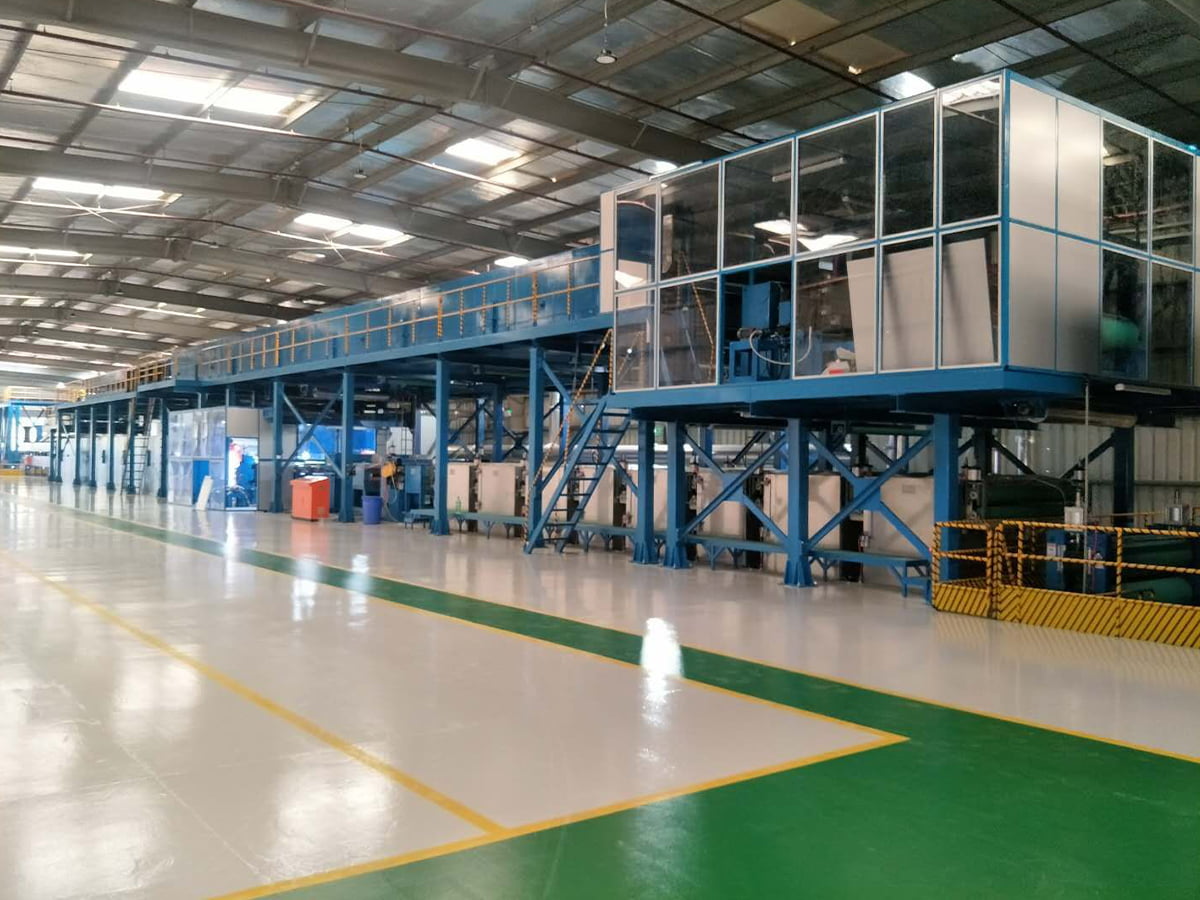
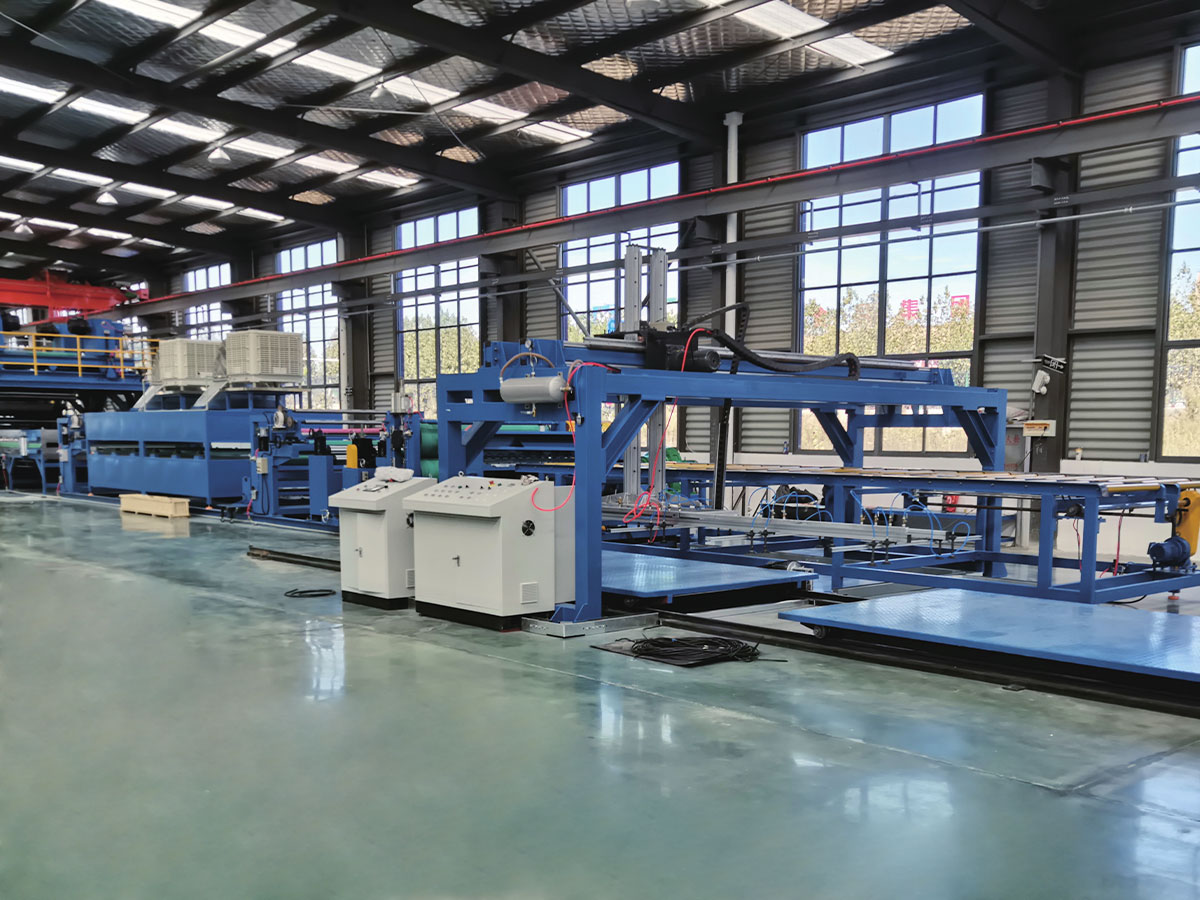
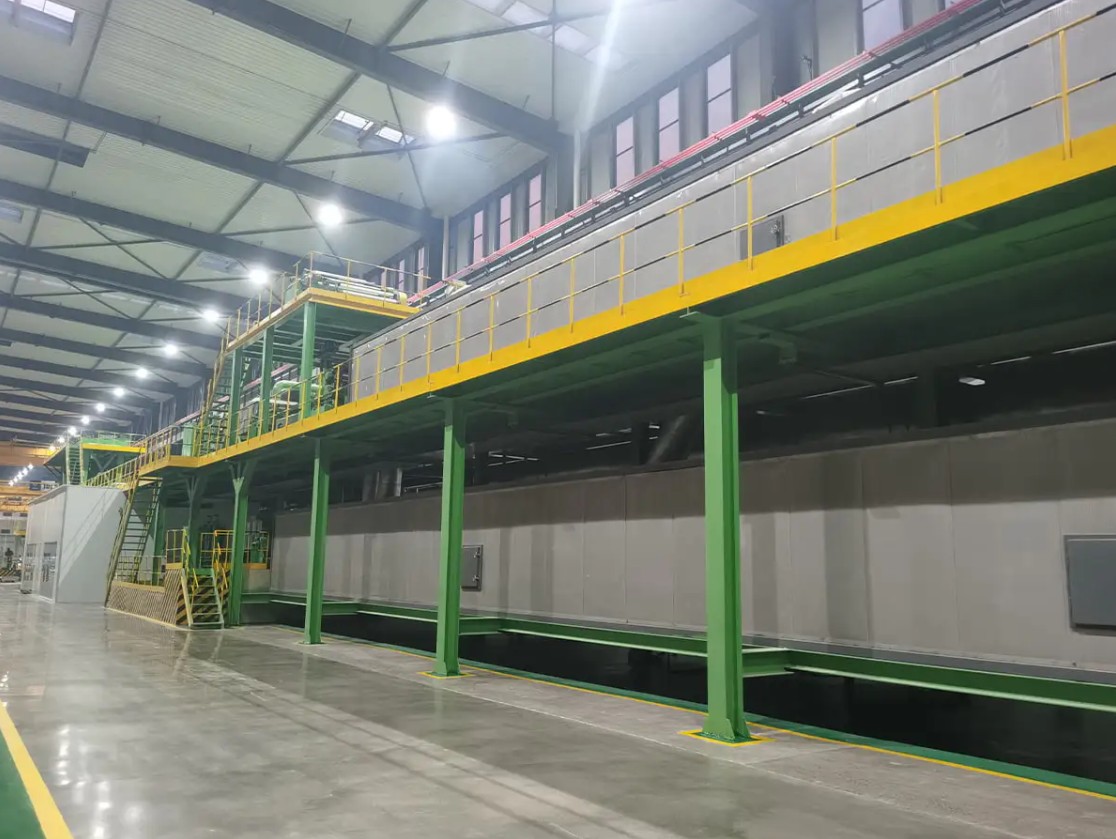
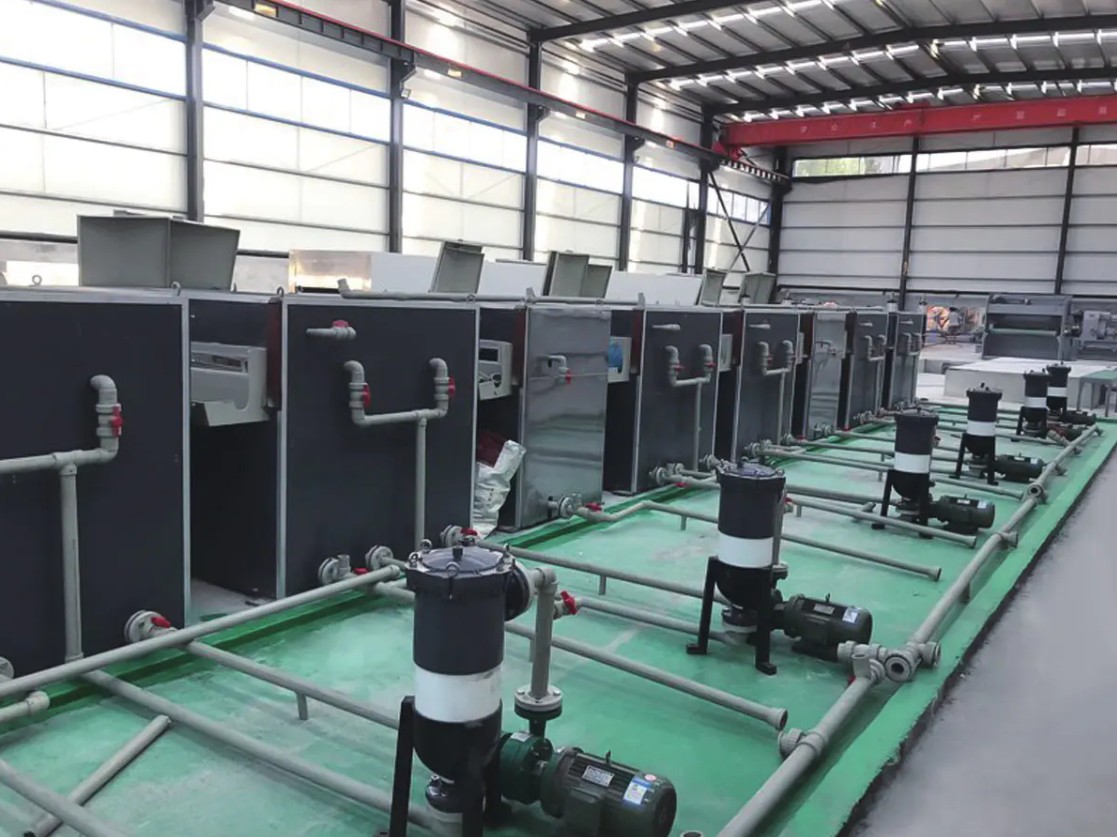
 Alumiini-/teräskelojen pinnoitus- ja tulostuslinja Laitteiden tarvikkeet Näytä tuote →
Valssausöljyn jäännös, jonka mylly on täysin hyväksynyt leimaamiseen, tulee tartuntariskiksi jo kelan maalaushetkellä. Emulsion siirtyminen, oksidiläiskit ja epäjohdonmukainen karheus näkyvät kaikki kostutusvirheinä, jotka hyvä puhdistusosa voi piilottaa jonkin aikaa ja sitten ei voi piiloutua ollenkaan, kun linjan nopeus kasvaa. Tästä syystä päällystyslinjan spesifikaatioissa mainitaan yleensä sekä esikäsittelyn kemia että käämin tulevan pinnan puhtaus, koska linja ei pysty kompensoimaan pintaa, jota se ei koskaan puhdista täysin.
Keloihin liittyvät pinnoituslinjan seisokkien syyt
Pylväskaavio asettaa paremmuusjärjestykseen syyt kelan päällystyslinjan pysähtymiseen tai hidastumiseen perustuen vain syihin, jotka juontavat takaisin tulevaan kelaan eikä itse linjaan. Reunavauriot ovat suurin yksittäinen tekijä, koska kelan reunat muodostavat ohuimman osan poikkileikkauksesta ja ne lommottuvat helpoimmin käsittelyn ja kuljetuksen aikana. Mittarivaihtelu tulee toiseksi: jokainen uusi kela, jolla on erilainen keskimitta, pakottaa uuden nopeuden ja uunin asetusarvon, ja siirtymäkelat päätyvät yleensä romuna. Pintajäännös on kolmannella sijalla ja on ryhmän petollisin, koska kela näyttää puhtaalta lattialla ja vika ilmenee vasta kovettumisen tai valmiin paneelin taivutuksen jälkeen. Camber ja kääreet yhdessä aiheuttavat noin neljänneksen tapauksista, ja molemmat ovat yhtä paljon kuljetus-, varastointi- ja käsittelyongelmia kuin rullaavia ongelmia.
Pinnoitetusta kelasta valmiiksi komposiittipaneeliksi
Kun kela on maalattu, komposiittipaneelilinja laminoi sen ytimeen ja tuottaa tasaisen levyn, jota käytetään julkisivuissa, opasteissa, kuljetusten sisätiloissa ja verhousjärjestelmissä. Paloturvalliset tuotteet, kuten A2- ja B1-paneelit, vaativat mineraalilla täytetyn ytimen ja kontrolloidun liimakerroksen, ja linjan on säilytettävä paksuus ja sidoslujuus samanaikaisesti tuotantonopeudella. Valssaamon panos muuttuu tässä vaiheessa epäsuoraksi, mutta jää näkyväksi: mittarin tasaisuus määrittää, laminoituvatko molemmat kuoret samalla kireydellä, ja tasaisuus määrittää, onko valmis paneeli vielä tasainen jäähdytysosan jälkeen. Jos punnitat laitevaihtoehtoja, tämä opas on käytössä kuinka valita korkean suorituskyvyn metallikomposiittipaneelien tuotantolinja selittää linjatason kompromisseja, jotka ovat kelan laadun huipulla.
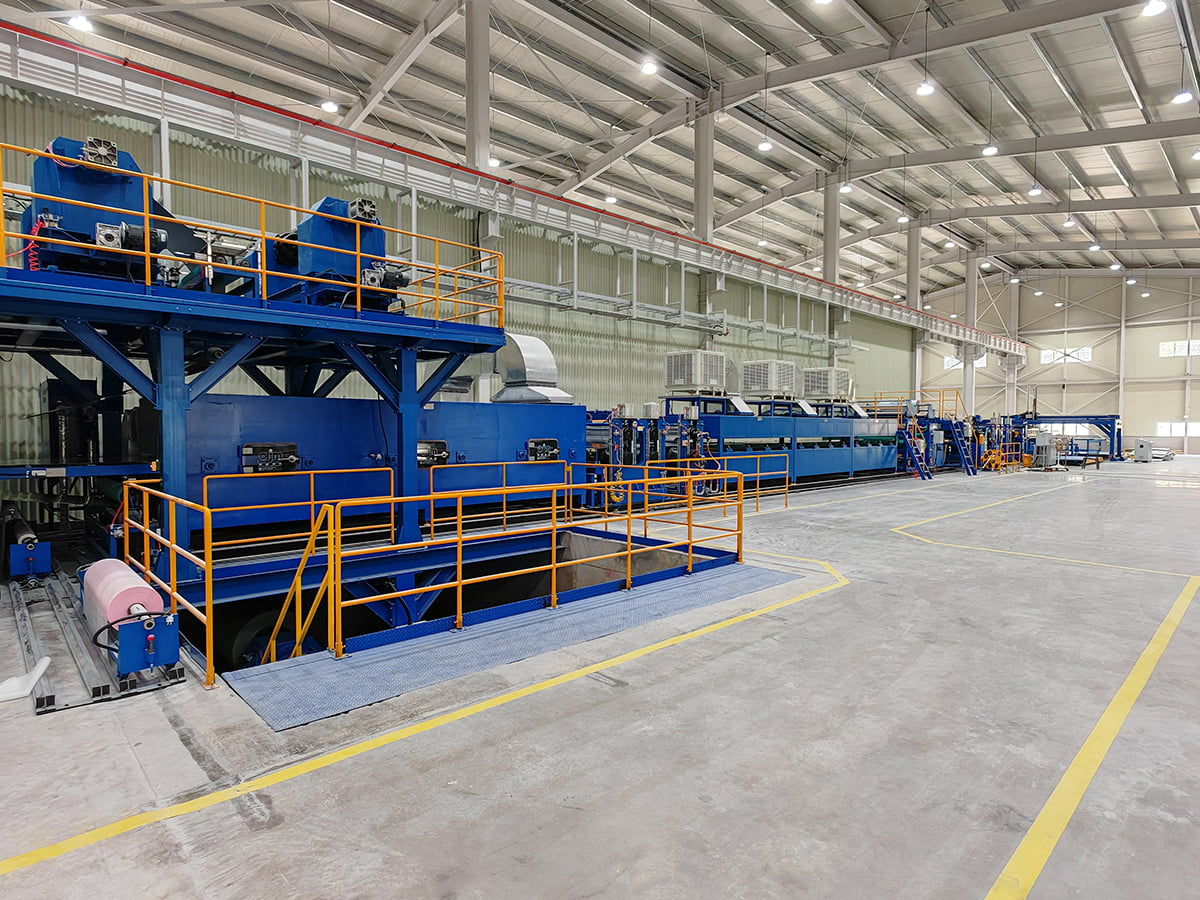
 A2 metallikomposiittilevyjen tuotantolinja Vuonna 2012 kehitimme itsenäisesti A2 Metal Composite Panel Production Line -tuotantolinjan, toisen sukupolven jatkuvan laminointilinjan, joka on erityisesti suunniteltu Cl... Näytä tuote →
Käytännön kokemus näillä linjoilla viittaa samaan johtopäätökseen yhä uudelleen: ostajat, jotka lukitsevat kelan toleranssit ennen linjan käyttöönottoa, käyttävät ensimmäisen vuoden tuottonsa parantamiseen, kun taas ostajat, jotka pitävät kelaa hyödykkeenä, kuluttavat sen palontorjuntaan. On halvempaa hylätä kela tavaran sisäänpäin kuin hylätä valmis paneeli julkisivussa.
Kelojen lähteiden vertailu ennen allekirjoittamista
Useimmat valmistajat ostavat useammasta kuin yhdestä lähteestä, ja profiilit eroavat toisistaan siten, että ne näkyvät vain tuotantopaineessa.
Kelan lähdeprofiili viiden ostokriteerin mukaan
Tutkakaavio vertailee kahta yleistä kelalähdettä viidellä päällystys- tai laminointilinjalle tärkeimmällä kriteerillä, ja ulompi rengas edustaa luokkansa parasta suorituskykyä. Tummempi muoto on integroitu mylly, joka valaa, valssaa ja kuljettaa yhdestä paikasta, ja se ansaitsee vahvat pisteet mittarin ohjauksessa, koska valssausaikataulu ja metallurgia hoitaa yksi tiimi. Kevyempi muoto on kauppias tai palvelukeskus, joka ostaa kelan vapailta markkinoilta ja myy sen edelleen, ja sen profiili on luonnollisesti heikompi mittarin hallinnassa ja tasaisuudessa, koska sillä ei ole vaikutusta valssausaikatauluun. Toimituksen johdonmukaisuus on yksi akseli, jolla kauppias voi lyödä tai päihittää tehtaan, koska palvelukeskuksella on usein varastoja ja se voi lähettää yhden kelan nopeammin kuin tehdas pystyy ajoittamaan kampanjan. Käytännön lukeminen on suoraviivaista: kauppiaat sopivat pienille sarjoille ja kiireellisiin vaihtokeloihin, kun taas paloturvalliset julkisivut, painetut pinnat ja rakennepaneelit yleensä oikeuttavat kelan korkeamman hinnan dokumentoidulla rullaushistorialla.
- Pyydä kelan todistus lämpönumerolla, metalliseoksella, karkaisulla ja ilmoitetulla mittarin toleranssialueella.
- Ota näyte vähintään kahdesta saman kampanjan kelasta, keskiosasta ja pyrstöstä sen sijaan, että testaisit yhtä kelaa perusteellisesti.
- Kysy, kuinka kauan kampanja kestää rullamuutosten välillä, koska tämä yksittäinen vastaus ennustaa mittarin siirtymisen.
- Varmista kelan sisähalkaisija, paino ja silmän suunta irrotuskonetta vasten ennen ensimmäistä toimitusta.
- Tarkista kallistus suoralla reunalla lattialla, älä koneessa, jotta käsittelyvauriot eivät peitä niitä.
Rakenna eritelmät oman linjasi, ei tehtaan ympärille
Useimmat kiistat valssatusta alumiinista johtuvat teknisistä tiedoista, jotka on kirjoitettu valssaamon mukavuuden vuoksi eikä viimeistelylinjan todellisuudesta. Yleisvalmistajalle sopiva toleranssinauha ei sovi linjalle, joka pyörittää kiinteää pinnoitusreseptiä vakionopeudella, ja aukko maksetaan aina prosessin lopussa. Päinvastoin on myös totta, koska pieniksi paloiksi leikattavan tuotteen ylimääräinen mitta ja tasaisuus lisää kustannuksia ilman tuottoa.
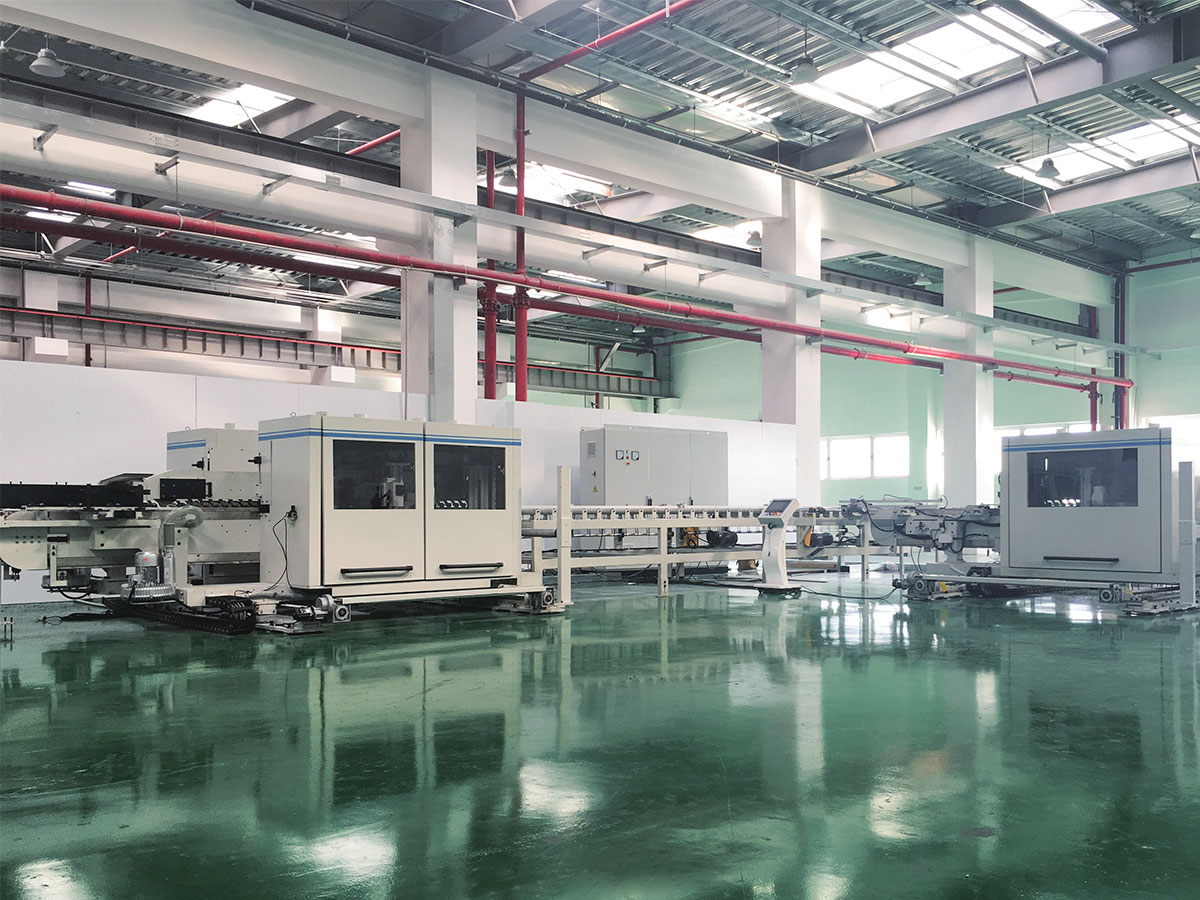
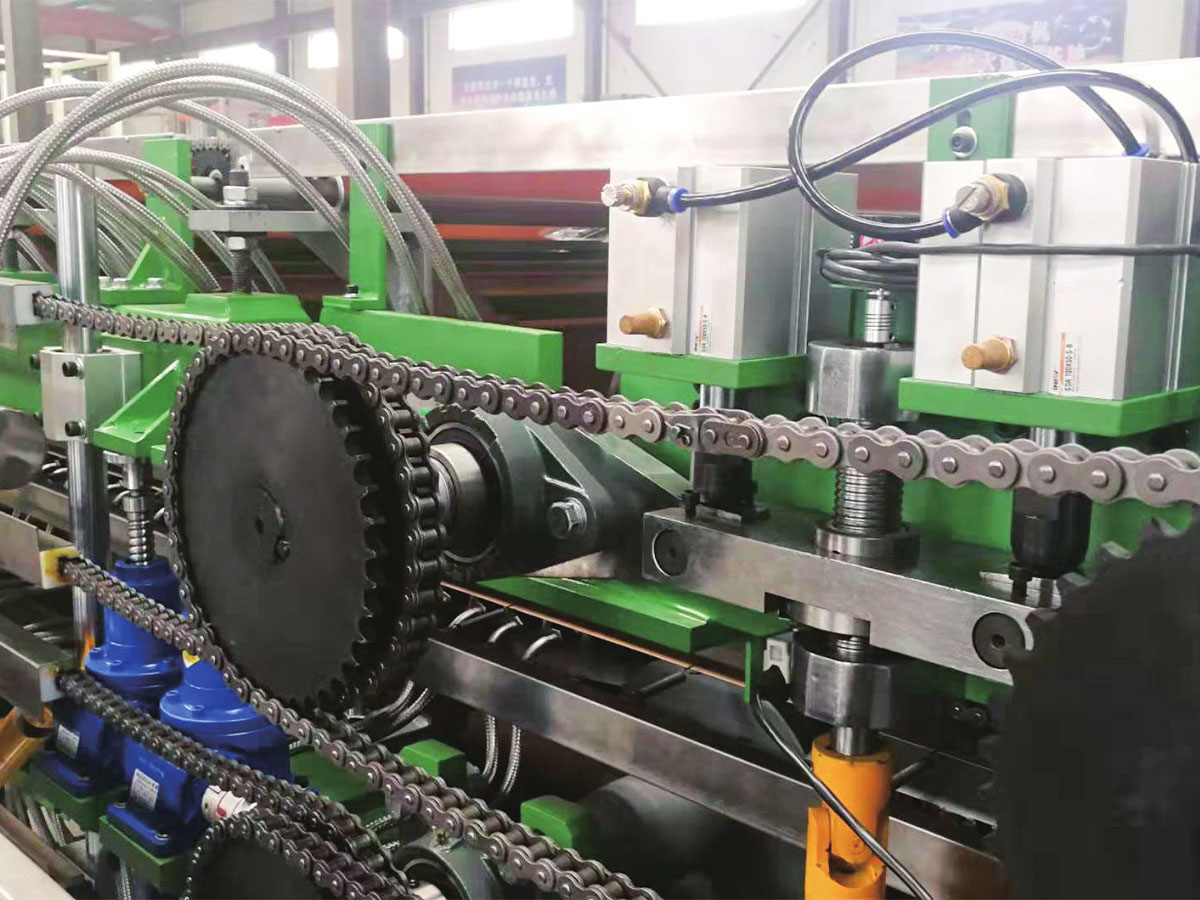
 Coil Rerolling tuotantolinja Tuotteen esittely: Kelamateriaalien jälkikäsittely ja viimeistely ovat tärkeitä linkkejä tuotteen laadun varmistamiseksi. Uudelleenkelauslinjan tuotantolinja on erikois... Näytä tuote →
Epätäydellistä kelaa kannattaa myös suunnitella sen sijaan, että se oletetaan pois. Kun saapuva materiaali saapuu säännöllisesti kelasarjalla, teleskooppisella tai epävakaalla kääreellä, jännitysprofiilin palauttava uudelleenrullausvaihe on yleensä halvempaa kuin valmiiden paneelien romuttaminen tai päällystyslinjan pyörittäminen pienemmällä nopeudella koko työvuoron ajan. Sama logiikka pätee reunojen kuntoon: online-leikkaus- ja reunojen delaminointiasema voi pelastaa materiaalia, joka muuten olisi huonontunut, jos vika on johdonmukainen eikä satunnainen.
Malli, joka pätee jokaiseen materiaaliin, jonka kanssa työskentelemme, on tämä. Vierintälaatu määrittää tuoton katon, laitteiden laatu määrittää, kuinka lähellä kattoa todellisuudessa ajat, ja nämä kaksi on määritettävä yhdessä. Jos sovitat uuden pinnoitteen tai komposiittilinjan jo olemassa olevaan kelalähteeseen tai päinvastoin, keskustele insinööriemme kanssa ennen ostotilauksen antamista, koska halvin hetki korjata toleranssiepäkohta on ennen kuin terästä tai alumiinia leikataan.