
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Alumiinikelan käsittely epäonnistuu harvoin dramaattisella tavalla. Se epäonnistuu ajautuessa: pintamaali hiipii kaksi mikronia kohteen yli, uuni menettää neljä astetta kelojen välillä, akku tyhjenee aina, kun linja kulkee 45 metriä minuutissa, ja kuusi viikkoa myöhemmin julkisivupaneeli irtoaa paikan päällä. Prosessi itsessään on yksi jatkuva ketju - irrotus, liitos, esikäsittely, pinnoitus, kovetus, laminointi, jäähdytys ja kelaus - ja jokainen lenkki siinä mitataan sekunneissa ja mikroneissa. Käytännöllinen pointti edessä: kelalinja on vain yhtä luotettava kuin sen hitain vaihe, sen kovettumisikkuna ja sen kelan vaihtorutiini. Kaikki muu, kromittomasta esikäsittelystä telojen tasoittamiseen, on olemassa pitämään nämä kolme asiaa toleranssin sisällä.
Kelaimesta kelauskoneeseen: mitä alumiinikelojen käsittely kattaa
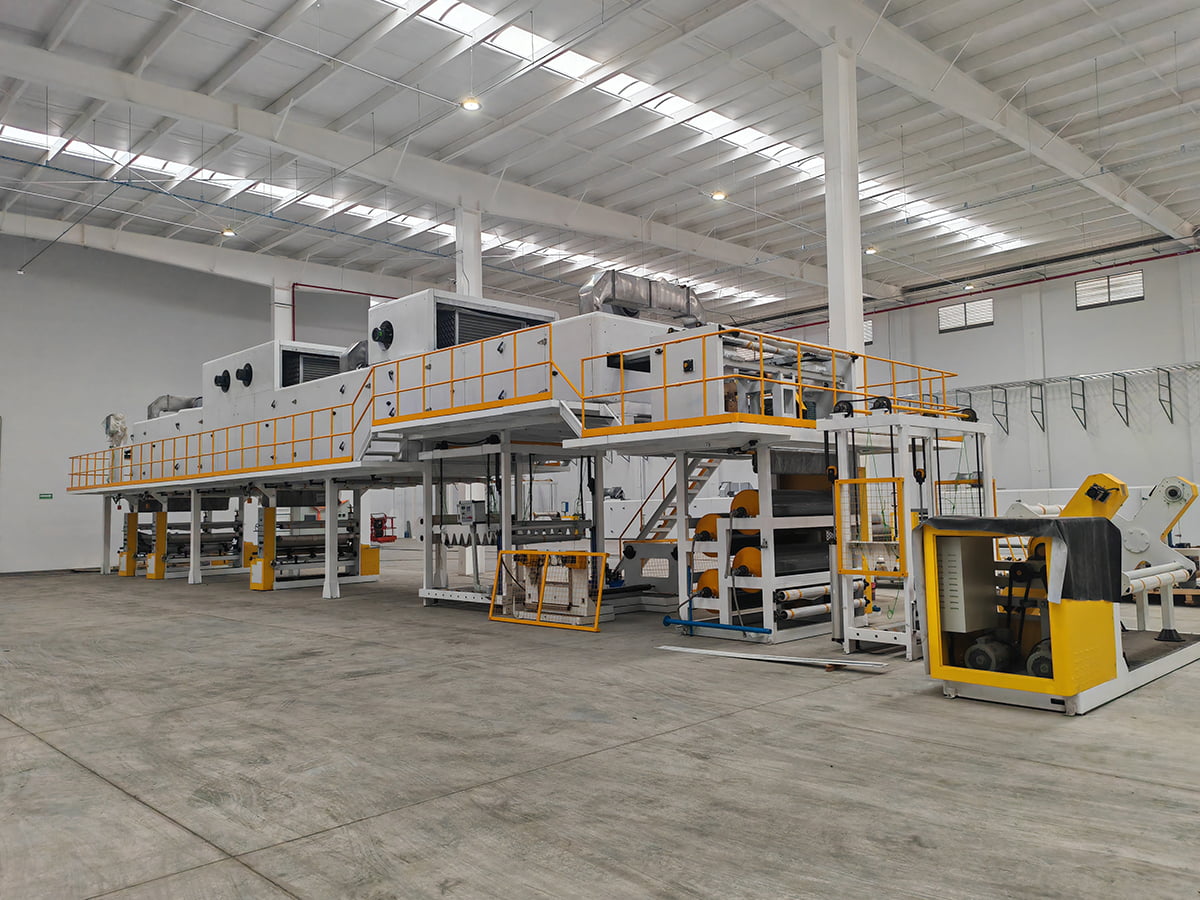
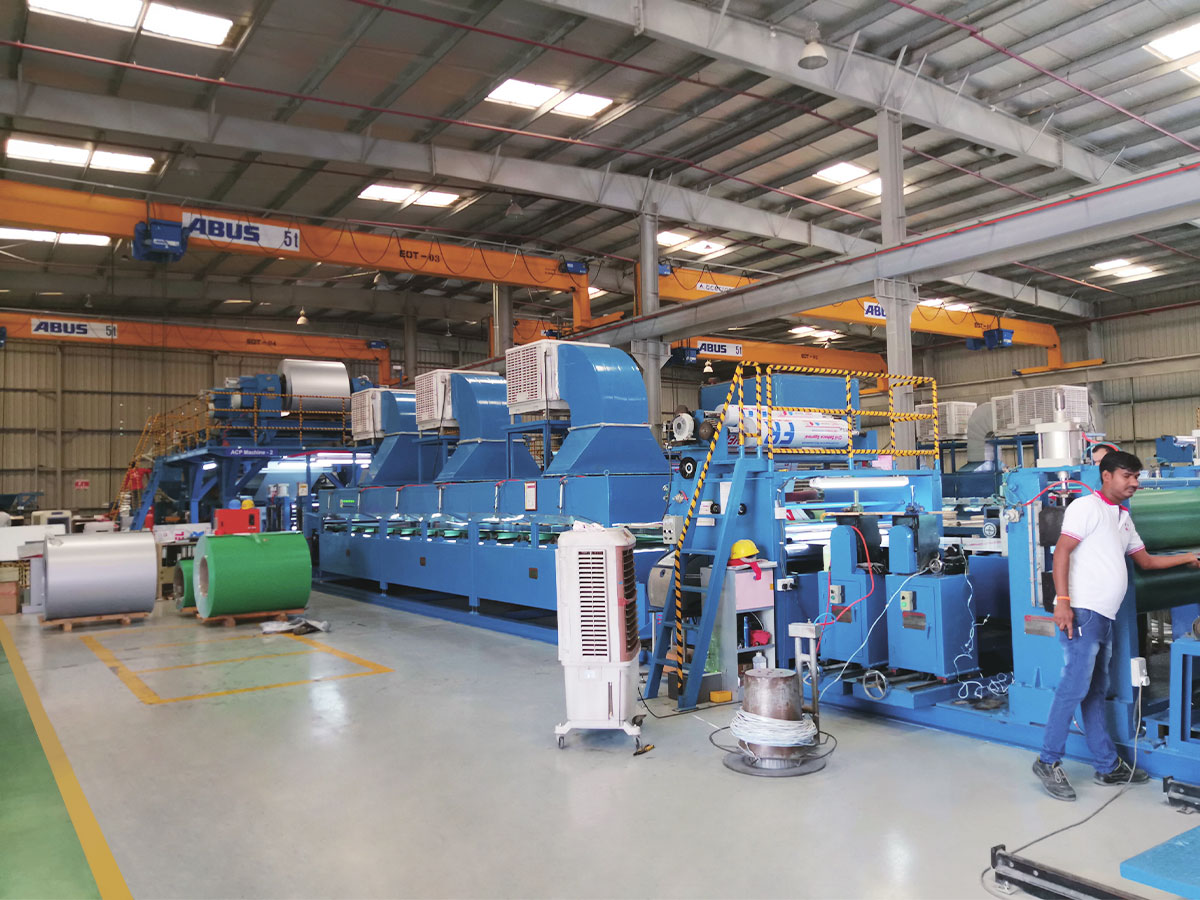
Päällystyslinja liikuttaa nauhaa yhteen suuntaan. Irrotuskone maksaa kelan pois, leikkuri katkaisee pyrstön ja liitin ompelee uuden kelan vanhaan, kun taas akku varastoi tarpeeksi nauhaa, jotta siima pysyy käynnissä tuon pysähdyksen aikana. Nauha siirtyy sitten esikäsittelyyn: alkalinen puhdistus, vaiheittainen huuhtelu ja konversiopinnoite levitetään valvotussa lämpötilassa, minkä jälkeen kuivausuuni, jonka on poistettava kaikki kosteusjäämät, ennen kuin pohjatela koskettaa pintaa.
Tämä ensimmäinen vaihe ansaitsee kunnioituksen, koska sitä ei voida palauttaa. Yksi mikroni jäännösvalssausöljyä tai huonosti huuhdeltu alkalinen kalvo heikentää tarttuvuutta kauan ennen viimeistelykerroksen levittämistä, eikä mikään kovettuminen tuota sitä takaisin. Tämän oikeuden saaneet rakentajat pitävät esikäsittelyä omana koneena, jolla on omat käyttölaitteet, kemikaalien annostelu ja tarkistuspisteet, eivätkä päällystimen sisääntuloon pultattu lisävaruste.
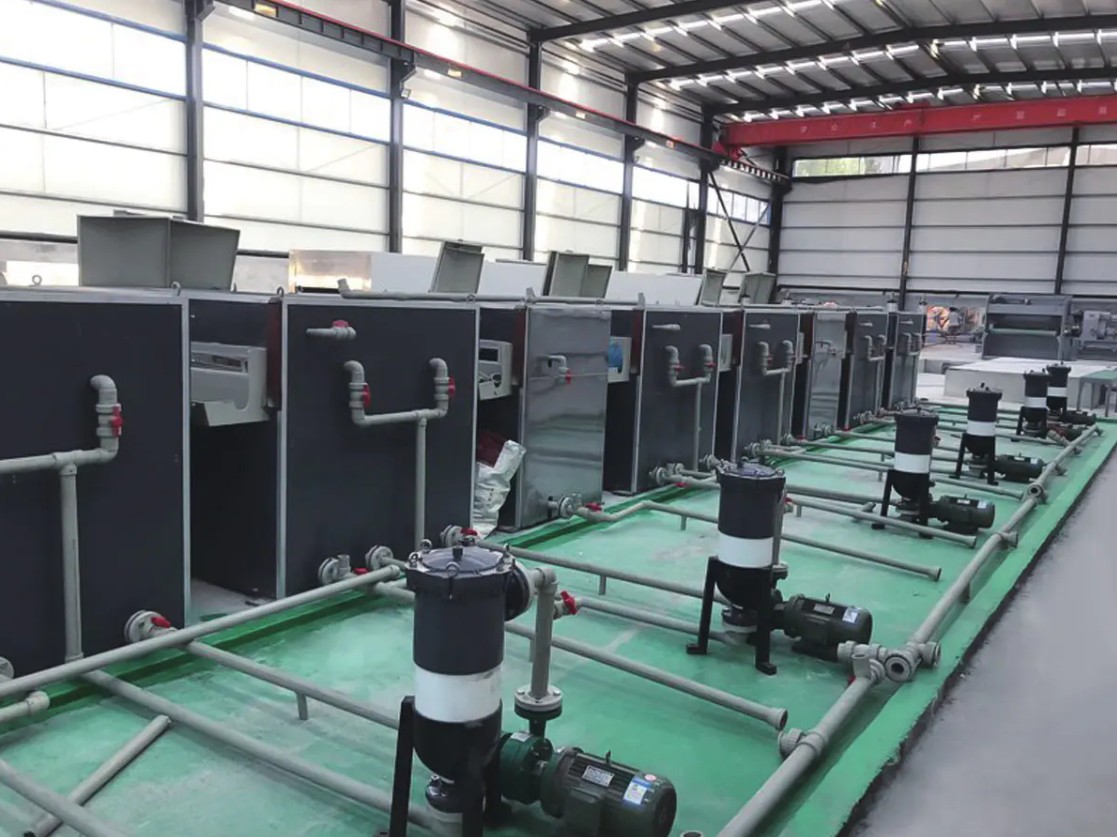
 Esikäsittelyn puhdistuslinja Metallipintojen puhtaus ja kemiallisten konversiopinnoitteiden laatu määräävät suoraan korroosionkestävyyden, maalin tarttuvuuden ja lopputuotteen laadun... Näytä tuote →
Päällystyksen ja kovetuksen jälkeen nauha voidaan laminoida suojaavalla tai koristeellisella kalvolla, kohokuvioida tekstuuria varten, jäähdyttää ja kelata uudelleen kontrolloidussa jännityksessä. Kireyden hallinta on tärkeämpää kuin useimmat ostajat odottavat: liian tiukalle kierretty kela tulostaa jälkiä, jotka tulevat näkyviin vasta taivutuksen jälkeen, ja yksi kierretty liian löysä teleskooppi kuljetuksen aikana.
Linjanopeus määrittää todellisen kapasiteetin, ei moottorin luokitusta
Kelalinjan jokaisella vaiheella on oma nopeuskattonsa, ja hitain päättää, mitä lähetät. Alla olevassa taulukossa verrataan käytännöllisiä korkeintaan kuusi vaihetta keskitason alumiinikelapinnoituslinjalla.
Nämä luvut eivät ole markkinointilukuja; ne ovat nopeuksia, joilla jokainen vaihe tuottaa edelleen myyntikelpoisen pinnan. Päällysmaalausasema rajoittaa linjan nopeudella 42 metriä minuutissa, koska kalvon muodostuminen ja liuottimen haihduttaminen vaativat molemmat aikaa, ja sen ohittaminen aiheuttaa appelsiininkuorista rakennetta ja kuivumisreunavirheitä. Pohjamaalilla nopeudella 48 metriä minuutissa ja laminaatin nopeudella 36 metriä minuutissa on merkitystä vain silloin, kun molemmat juoksevat yhtä aikaa, mikä on täsmälleen sama asia yhdistetyssä pinnoitus- ja laminointilinjassa. Kone, jonka nopeus on 60 metriä minuutissa, on siis 36 metriä minuutissa linja, jos tuotteesi tarvitsee kalvolaminointia, ja lähempänä 25 metriä minuutissa, kun arkin tasoitus on mukana. Siksi minkä tahansa kapasiteettiluvun tulee kantaa mukanaan tuotteen resepti: sama laitteisto tuottaa kolme erilaista tulosta. Ostajat, jotka vertaavat kahta tarjousta yhdellä nopeusnumerolla, eivät vertaa samaa asiaa.
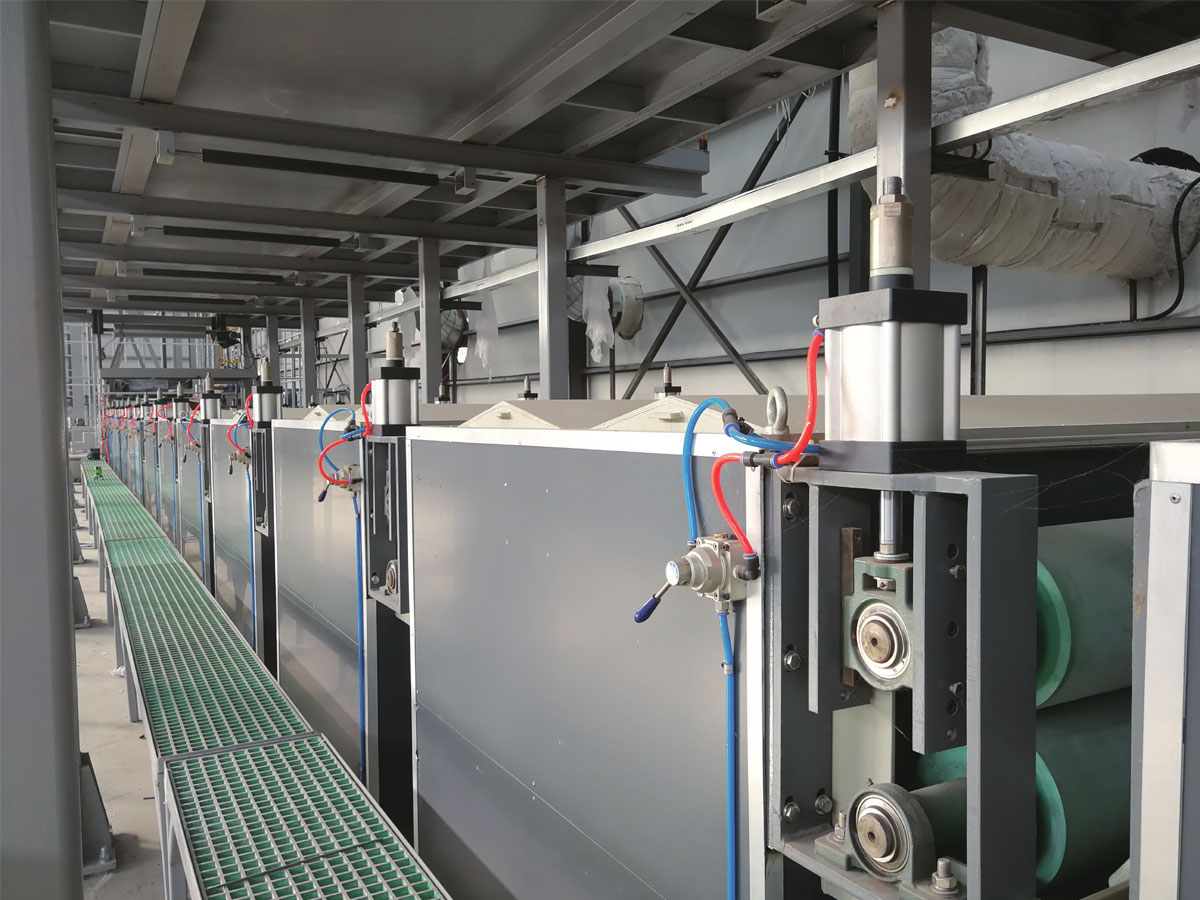
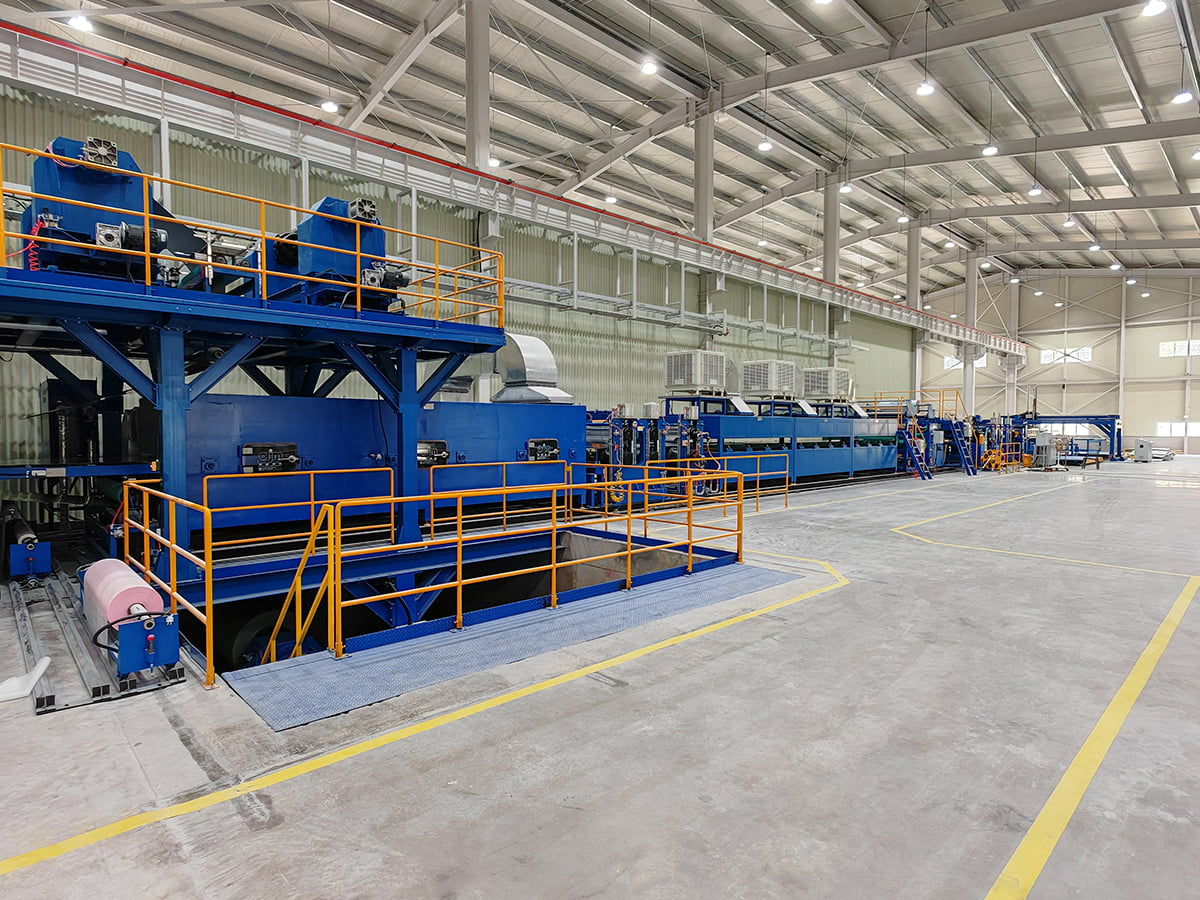
 Alumiini-/teräskelojen pinnoitus- ja tulostuslinja Laitteiden tarvikkeet Näytä tuote →
Jos haluat tarkastella lähemmin, kuinka nämä kompromissit muuttuvat kaupallisiksi tuloksiksi, lue artikkelista tuotantoetuja metallikelapinnoituslinja voi tuoda .
Paranemisikkuna: mistä useimmat tarttumisongelmat alkavat
Kovettuminen on ajan ja lämpötilan suhde mitattuna nauhasta, ei ilmasta. Alla oleva profiili näyttää, mitä tapahtuu viisivyöhykkeisessä uunissa, jota seuraa jäähdytysosa.
Käyrä kiipeää jyrkästi kahden ensimmäisen vyöhykkeen läpi, tasoittuu vyöhykkeiden 3 ja 5 välillä noin 226-232 celsiusasteessa ja putoaa sitten pois jäähdytysosassa. Tuo tasanko ei ole ehdotus. Polyesteri- ja PVDF-pinnoitteet tarvitsevat itse metallia, ei uunin ilmaa, saavuttaakseen määritellyn metallin huippulämpötilan, ja useimmat tekniset tiedot ovat 224–232 celsiusastetta ja viipymäaika 20–40 sekuntia. Ilman lämpötilan lukeminen nauhan lämpötilan sijaan on yleisin käyttöönottovirhe, koska nopeudella 42 metriä minuutissa kulkeva nauha imee lämpöä eri tavalla kuin 28:ssa. Alikovettaminen jättää kalvon pehmeäksi ja tartunta marginaaliksi, kun taas ylikovetus tekee siitä hauraan, joten pinnoite halkeilee tiukassa mutkassa, vaikka kynän kovuus näyttää erinomaiselta. Tallenna tämä profiili jokaiselle kelalle, ei kerran käyttöönoton yhteydessä.
Mikä todella menee pieleen: Vikakuvioita kelalinjoissa
Pinnoitettua kelaa koskevat laatuvaatimukset noudattavat melko vakaata kaavaa, ja kuvio kertoo, mihin instrumentointibudjettisi käytetään.
Tarttuvuushäviö ja kalvon muodostuksen poikkeama muodostavat yhdessä puolet tässä esitetyistä väitteistä, ja molemmat juontavat juurensa samoihin kahteen muuttujaan: esikäsittelyn laatuun ja kovettumisen hallintaan. Värin ja kiillon yhteensopimattomuus ilmenee yleensä kelan vaihdon jälkeen, kun uusi seoserä, eri pohjustuserä tai viileämpi nauha muuttaa sävyä muutaman yksikön verran. Tasaisuusvaikeudet tulevat pintaan myöhemminkin, usein tasoituksen jälkeen tai paneelien leikkaamisen ja laminoinnin jälkeen, mikä tekee niistä kalleimman korjausluokan. Reuna- ja jatkosvauriot ovat pienin, mutta nopeimmin korjattava, koska se on pikemminkin mekaaninen asetus kuin kemiallinen ongelma. Neljää kuudesta kategoriasta voidaan puolustaa instrumenteilla - nauhan lämpötila, kalvon paino, värimittaus ja jännityksen kirjaaminen - käyttäjän harkinnan sijaan. Tämä on argumentti mittauksen ostamiselle osana linjaa eikä jälkikäteen.
Linjan sovittaminen tuotteeseen: Standard Coating vs. A2 Fire-Rated Coil
Kaksi samanhintaista kelalinjaa voidaan rakentaa täysin erilaisille tuotteille. Alla olevassa vertailussa on kuusi ulottuvuutta, joita ostajat yleensä punnitsevat toisiaan vastaan.
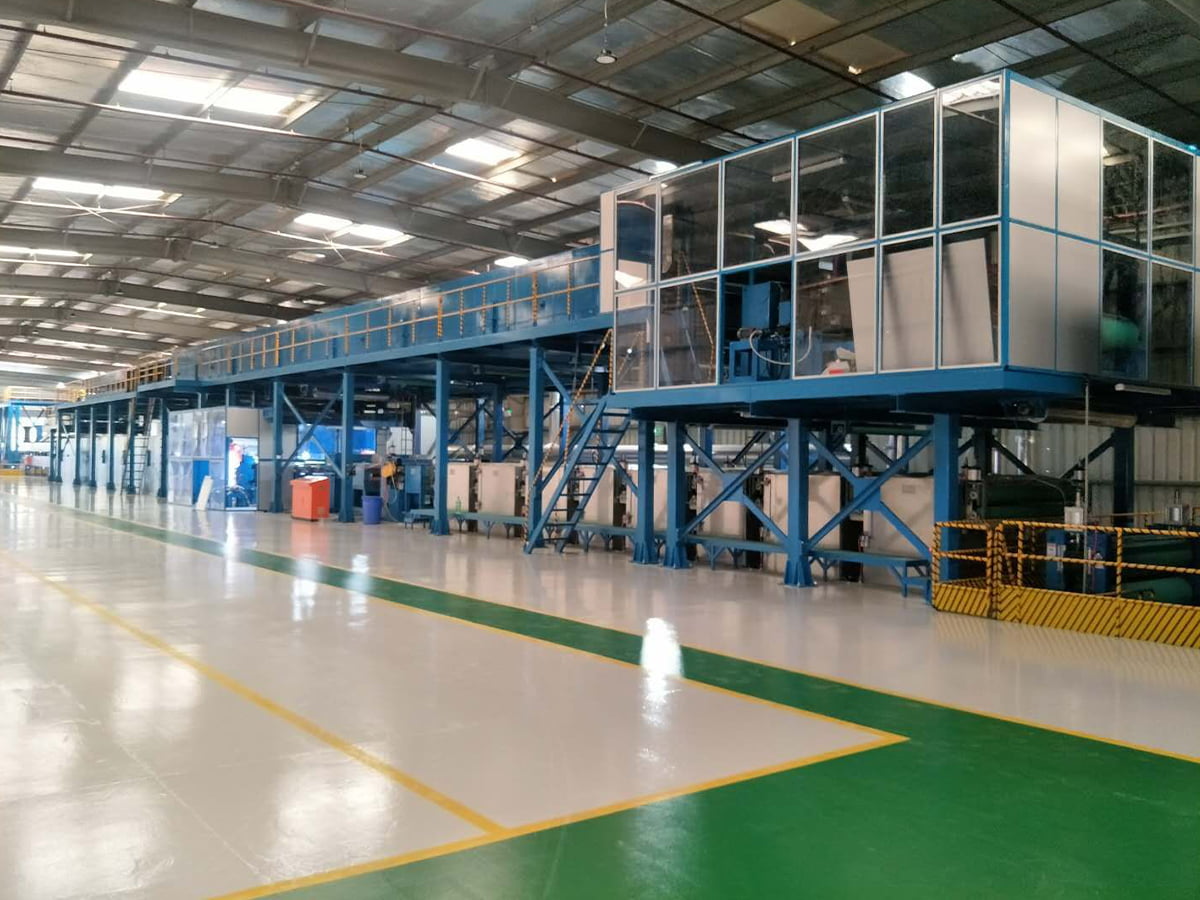
Tutka vertaa tavallista PE- tai PVDF-käämien päällystyslinjaa A2-paloluokiteltujen kelakomposiittien tuotantoon konfiguroituun linjaan, joka on pisteytetty 0–10 kuudella ulottuvuudella. Vakiolinja voittaa linjan nopeuden, kalvon rakentamisen joustavuuden ja energiatehokkuuden, koska se käyttää yksinkertaisempaa kemiaa ja muuttaa reseptejä nopeammin. A2-kokoonpano voittaa palosuorituskyvyn ja vaihtojoustavuuden, koska siinä tyypillisesti yhdistyy palosuojattu ydin ja alumiinikuori yhdellä kertaa. Kumpikaan muoto ei ole parempi absoluuttisesti; ne vain kuvaavat erilaisia tuotteita ja eri markkinoita. Tarjousvaiheessa on tärkeää, että kuusi akselia pisteytetään omaa tuotevalikoimaasi vastaan yleisen vertailuarvon sijaan, koska ulkoverhouksille optimoitu linja sopii huonosti joka vuorossa väriä vaihtavalle tehtaalle. Jos etenemissuunnitelmassasi ovat palosuojatut paneelit, testaa tartunta-akselia kovimmin pienillä kalvopainoilla, joissa mineraalitäyteiset järjestelmät käyttäytyvät eri tavalla kuin tavallinen polyesteri.
 A2 Coil Production Line/A2 ACP Composite Line Laitteiden tarvikkeet Näytä tuote →
Toleranssit, jotka kannattaa lukita sopimukseen
Tarjous, jossa luetellaan vain nopeus ja kelan leveys, jättää kalliit muuttujat auki. Alla olevassa taulukossa näkyvät parametrit, joihin kannattaa kirjoittaa todennetuiksi hyväksymiskriteereiksi, sekä kunkin tarkistamiseen käytetty menetelmä.
| Parametri | Käytännöllinen bändi | Miksi sillä on väliä | Kuinka varmistaa |
|---|---|---|---|
| Pinnoitekalvon rakenne | Tavoite plus tai miinus 2 mikronia | Asettaa kiillon, värin ja takuuajan | Nauhapainotesti tai XRF |
| Metallin huippulämpötila | 224-232 astetta | Alikovetus heikentää tarttuvuutta, ylikovettuminen haurauttaa kalvoa | Lämpömerkkinauha jokaisessa kelassa |
| Linjan nopeus stability | 3 prosentin sisällä asetetusta nopeudesta | Nopeusvaihteet muuttavat kalvon rakennetta ja viipymisaikaa | Aja trendiloki yli 8 tuntia |
| Liustojen tasaisuus tasoituksen jälkeen | 0-3 I-yksikköä | Aaltoilu näkyy vasta taivutuksen ja laminoinnin jälkeen | Suora reuna tasaisella lautasella |
| Splicer syklin aika | 45-90 sekuntia täydellä nopeudella | Määrittää romun pituuden ja akun tilavuuden | Ajastettu ajo hyväksynnän aikana |
Kaikki mitä ei ole lueteltu tässä, on edelleen neuvoteltavissa, mutta on paljon helpompi neuvotella ennen kuin ensimmäinen kela on pujotettu.
Lyhyt ennakkotilauksen tarkistuslista
Käytä alla olevaa luetteloa suodattimena ennen kuin valitset toimittajat, olipa kyseessä pinnoituslinja, yhdistelmälinja tai yksittäinen siihen liittyvä kone.
- Lähetä oikeita kelanäytteitä, mukaan lukien metalliseos ja karkaisu, jota aiot käyttää, ei vain myllysertifikaatteja.
- Pyydä tallennettua nauhan lämpötilaprofiilia kolmella linjanopeudella, ei yhdellä.
- Vahvista reseptin vaihtoaika kahden yleisimmän tuotteesi välillä.
- Sovi kalvon rakenteen, tarttuvuuden ja värin hyväksymismenetelmä ennen lähettämistä.
- Tarkista, mitä varaosia säilytetään paikallisesti ja kuinka etätuki toimitetaan.
- Varmista, voiko yksi toimittaja toimittaa myös A2-ytimen, päällystetyn alumiinikelan ja liimakalvon, koska yksi lähde lyhentää käyttöönottosilmukkaa.
Paras hetki kysyä nämä kysymykset on ennen ostotilausta, kun insinööreillä on vielä vipuvoimaa ja vaihtoehtoja. Jos haluat toisen mielipiteen tietystä tuotteesta - pinnoitetusta kelasta, paloturvallisesta komposiittikelasta, lattiasta tai nahkalinjasta - nopein tapa on lähetä tavoitespesifikaatiosi prosessiinsinööreillemme ja anna heidän vastata prosessireitillä luettelosivun sijaan.