
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Viisikerroksinen SPC-lattialinja, jonka nopeus on 5–6 metriä minuutissa, voi menettää puolet tehonsiirrosta niinkin pieneen kuin 0,1 mm:n paksuiseen ajautumaan. Käyttäjä näkee sen valmiilla lavalla, ei suulakkeella, ja siihen mennessä suulakepuristin on työstänyt jo useita satoja metrejä poikkeavaa lankkua. Sama kuvio näkyy CFRT-nauhalinjoissa, PVC- ja PU-nahkapinnoituslinjoissa ja metallikomposiittilaminointilinjoissa. Kone pystyy; prosessia ei yksinkertaisesti korjata tarpeeksi nopeasti.
Tämä on todellinen tapaus suulakepuristuskoneiden automaatiossa. Kyse ei ole operaattoreiden vaihtamisesta eikä markkinoiden kalleimman ohjaimen ostamisesta. Kyse on paksuuden, tarttuvuuden ja pinnan laadun määrittävien silmukoiden sulkemisesta ja niiden sulkemisesta riittävän nopeasti, jotta korjaus tapahtuu ennen kuin materiaalia menee hukkaan. Kaikki alla oleva johtuu tästä yhdestä ideasta.
Mitä suulakepuristuskoneautomaatio oikeastaan kattaa
Suulakepuristuspohjaisella komposiittilinjalla automaatio on pino ohjaussilmukoita yhden ominaisuuden sijaan. Linja voi olla hyvin automatisoitu yhdestä paikasta ja täysin manuaalinen kaksi metriä alavirtaan, minkä vuoksi kaksi tehdasta, joilla on samankaltaisia laitteita, päätyvät hyvin erilaisiin tuottoon. Tärkeimmät silmukat ovat:
- Sulasyöttö ja annostelu: hartsin, täyteaineen ja lisäaineen gravimetrinen tai volumetrinen syöttö kapealla nauhalla, jotta ruuvin ei tarvitse koskaan kompensoida kurkun nälkää.
- Ruuvin nopeus ja sulapaine: paine muotin sisäänkäynnissä on numero, joka paljastaa, mitä piipun sisällä tapahtuu, ja sen pitäisi ohjata ruuvin nopeutta, ei päinvastoin.
- Tynnyrin ja suulakkeen lämpötila: vyöhykkeen ohjaus riittävällä resoluutiolla pitääkseen sulatteen viskositeetin vakaana pitkällä aikavälillä, mukaan lukien käynnistys ja materiaalimuutokset.
- Mittarin ohjaus: paksuus- tai neliöpainomittari, joka syöttää takaisin muotin huulen säätöön, rullausväliin tai linjan nopeuteen, joten korjaus on automaattinen eikä käyttäjän aloitteesta.
- Nopeuden ja jännityksen synkronointi: nosto, laminointitelat, kohokuviointitelat ja kelausrullat, jotka seuraavat yhtä master-viittausta, joten raina ei ole venynyt eikä löysä.
- Käämitys, trimmaus ja reunan hallinta: tasainen jännityskelaus ja automaattinen reunan trimmaus pitävät valmiin rullan myyntikelpoisena.
Nämä silmukat istuvat neljällä käytännön tasolla. Manuaalinen ohjaus perustuu siihen, että kuljettaja lukee mittareita ja kääntää käsipyöriä. Avoimen silmukan reseptiohjaus tallentaa asetukset tuotekohtaisesti, mutta ei reagoi ajautumiseen. Suljetun piirin ohjaus mittarilla tai paineanturilla korjaa itsestään. Täyslinjainen valvonta lisää tietojen kirjaamista, hälytyksiä ja jäljitettävyyttä, mikä on yleensä ensimmäinen asia, jota asiakasauditointi pyytää nähdä.
Missä automaatio maksaa takaisin ensin
Automaatiobudjetit ovat rajalliset, joten käyttöjärjestys on tärkeämpi kuin kokonaissumma. Useimmissa komposiittitehtaissa mittarinsäätö ja jännityksensäätö maksavat kustannukset takaisin nopeammin kuin mikään muu, koska ne hyökkäävät romuun ja alenemiseen, jotka näkyvät taseessa päivittäin. Vaihtoaika ja energiankulutus tulevat yleensä toiseksi.
| Ohjaussilmukka | Manuaalinen käyttö | Suljetun silmukan toiminta | Pääasiallinen taloudellinen vaikutus |
|---|---|---|---|
| Paksuus ja neliömassa | Korjaus ajautumisen havaitsemisen jälkeen | Jatkuva korjaus mittarin signaalista | Vähemmän romua, vähemmän alentamista, enemmän myytäviä mittareita |
| Sulapaine ja ruuvin nopeus | Säädöt jahtaavat paineenvaihteluja | Paine pidetään säädettävänä muuttujana | Vakaat mitat, vähemmän käynnistyshylkäyksiä |
| Verkkojännite | Näkyvää löysyyttä tai venymistä suuremmilla nopeuksilla | Tanssijan tai punnituskennon palaute ylläpitää jännitystä | Vähemmän ryppyjä, parempi tarttuvuus, vähemmän taukoja |
| Lämpötilavyöhyke | Lukemat poikkeavat ympäristön olosuhteiden muuttuessa | PID-säätö jokaisella vyöhykkeellä | Tasainen pintakäsittely työvuoroissa |
| Reseptin vaihto | Käsiasetetut arvot, useita koemittareita | Tallennetut parametrit haetaan yhdessä vaiheessa | Lyhyemmät seisokit tuoteluokkien välillä |
Yksinkertainen tapa mitoittaa kulutusta on mitata romumäärä ja alennusprosentti yhden kuukauden ajan ja arvioida sitten, kuinka suuri osa niistä johtuu paksuuden, jännityksen tai lämpötilan vaihtelusta. Automaatio, joka poistaa puolet tästä vaihtelusta, maksaa yleensä hyvin takaisin kahden vuoden sisällä kahdessa tai kolmessa vuorossa.
Automaatiotason sovittaminen valmistamaasi tuotteeseen
Erilaiset ekstruusio- ja laminointituotteet asettavat etusijalle erilaisia silmukoita. Yhdelle materiaalille ihanteellinen ohjauspaketti voi olla ylimitoitettu tai yksinkertaisesti suunnattu väärään muuttujaan toiselle.
CFRT ja termoplastiset komposiittilinjat
PET- tai PP-pohjaisilla jatkuvilla kuituvahvisteisilla kestomuovilinjoilla ekstruuderin on pehmitettävä polymeeri ja kyllästettävä kuitu roving yhdellä kertaa. Sulapaineen stabiilisuus ja kyllästyslämpötila ratkaisevat, onko nauha kokonaan kastunut, kun taas kiertojännitys ratkaisee sen, pysyykö kuitu paikoilleen. Automaatiossa on tässä lähinnä kyse kolmen muuttujan pitämisestä tasaisena linjanopeuden noustessa ja niiden kirjaamisesta, jotta asiakkaalle voidaan näyttää prosessiikkuna toimitetun rullan takana.
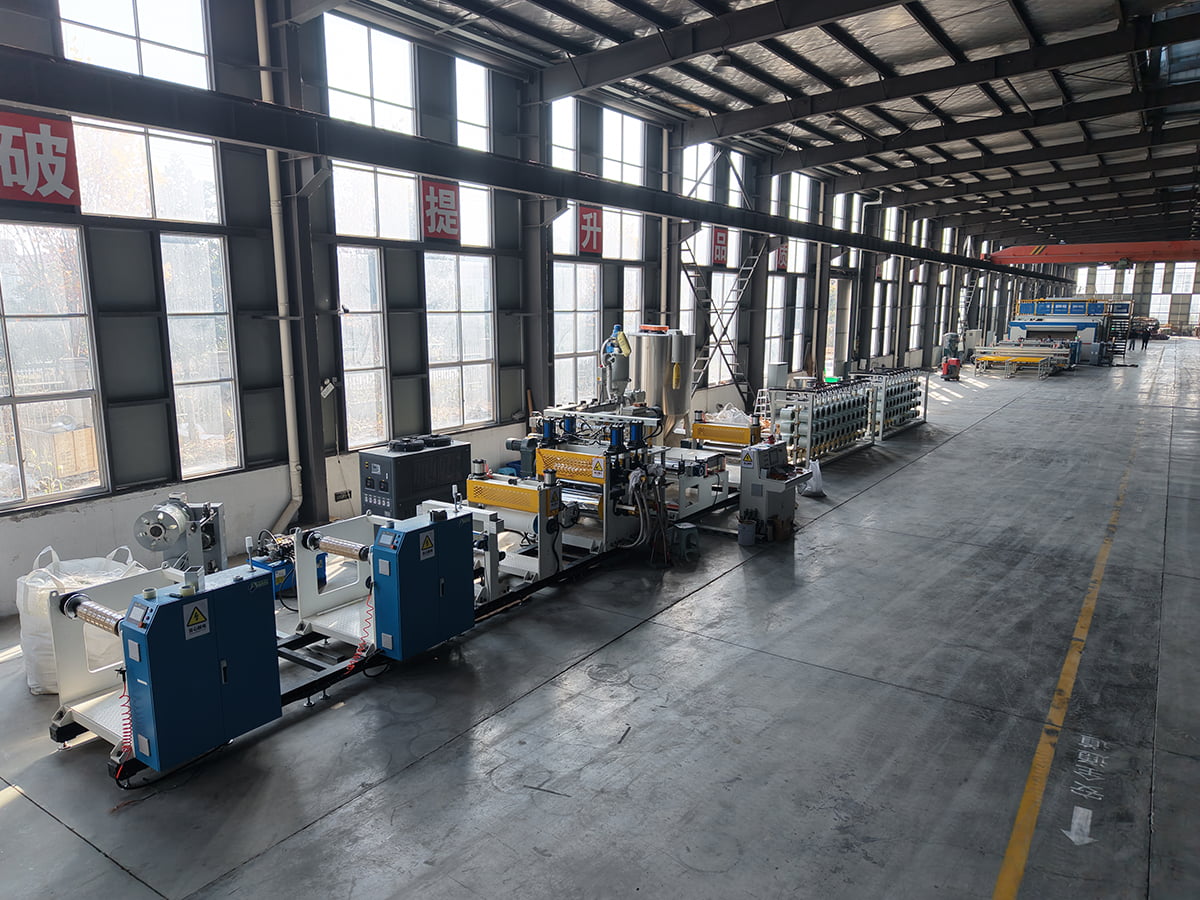 PET/PP CFRT -komposiittimateriaalien tuotantolinja Tarkista tämä jatkuvakuituvahvisteisen kestomuovin OEM-PET/PP CFRT -tuotantolinja, jossa vakaa sulapaine, kyllästyslämpötila ja kiertojännitys tukevat tasaista nauhan tuotantoa. Näytä tuote →
SPC-lattiat ja PVC-laminaattilinjat
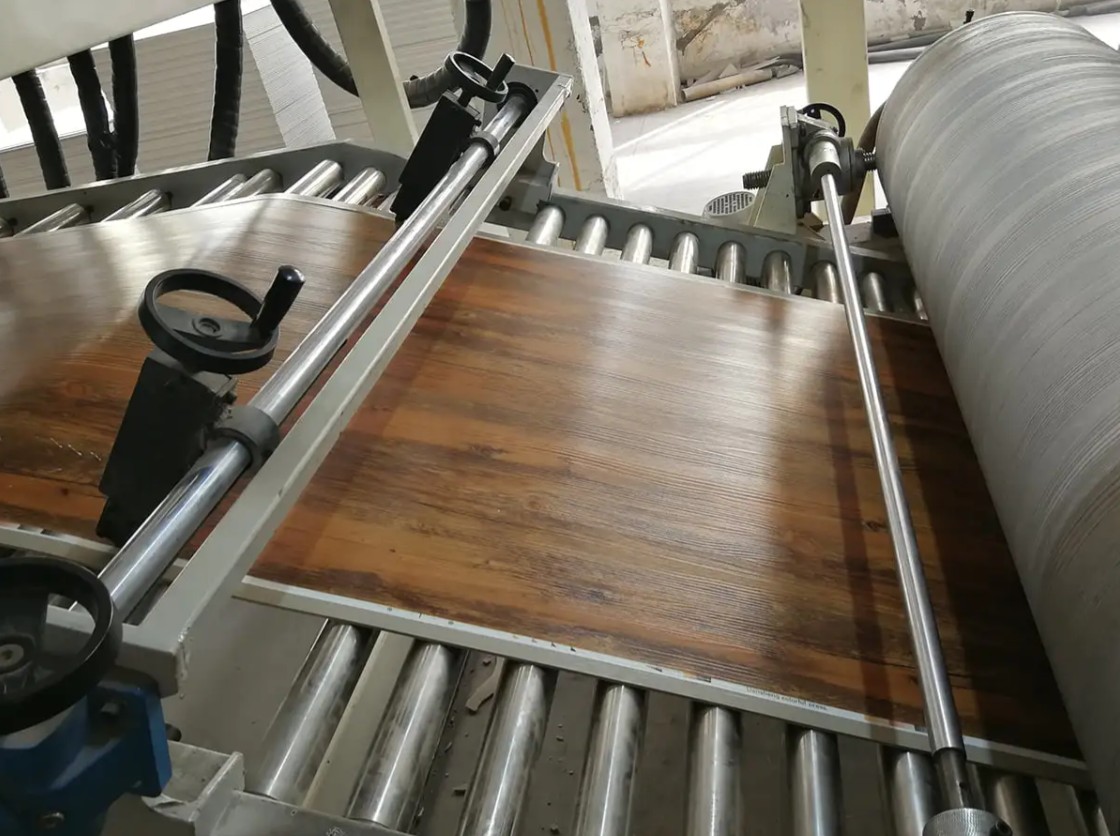
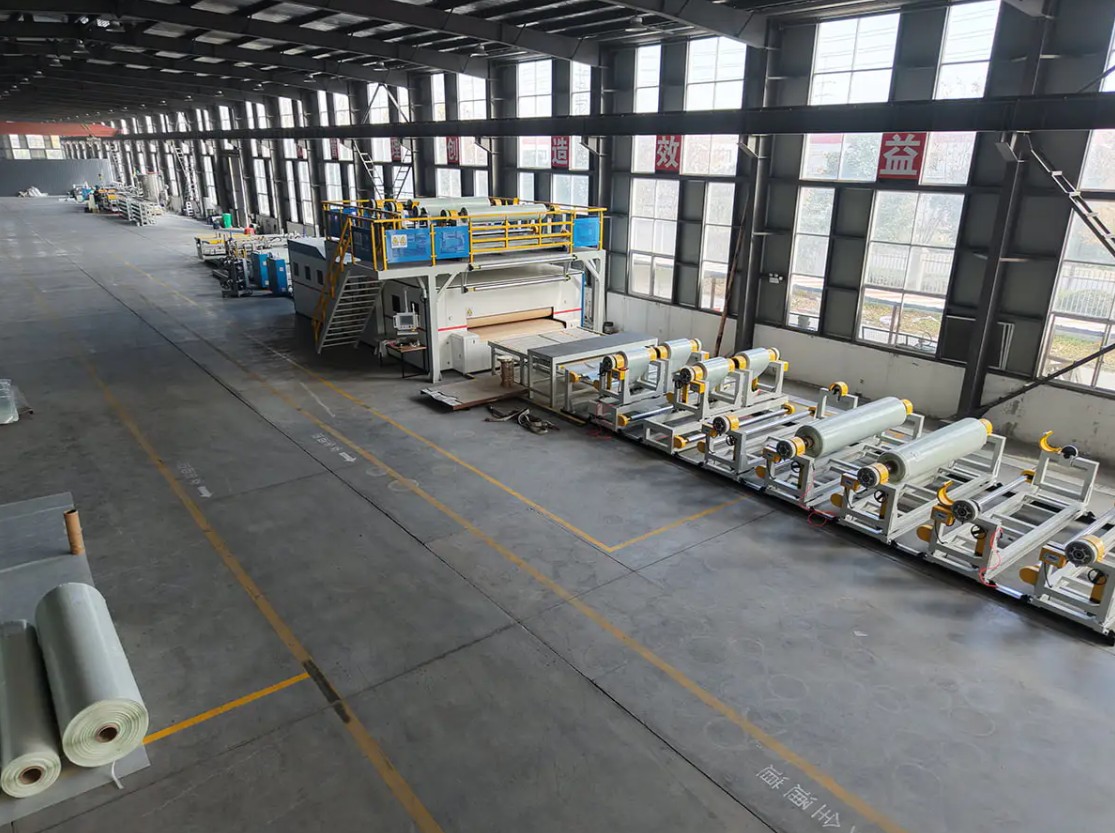
SPC-lankkutuotannossa yhdistyvät ekstruuderi kalanteriin ja laminointiosaan. Paksuuden säätö alkaa muotista, mutta päättyy rullaväliin, ja nämä kaksi on viritettävä yhteen. Tiheyden vaihtelu, kohokuviointisyvyys ja laminointilämpötila ovat tavallisia valituksia lattiapäällysteiden ostajilta, joten hyödyllinen automaatio on tyyppi, joka pitää rullavälin ja laminaattorin lämpötilan suljetun kierron ohjauksessa käsipyörän sijaan. Uutta linjaa suunnittelevat ostajat voivat tutustua perusprosessin järjestykseen tässä PVC-laminaattipaneelin tuotantolinjan yleiskatsauksessa ennen kuin sopivat valvonnan laajuudesta.
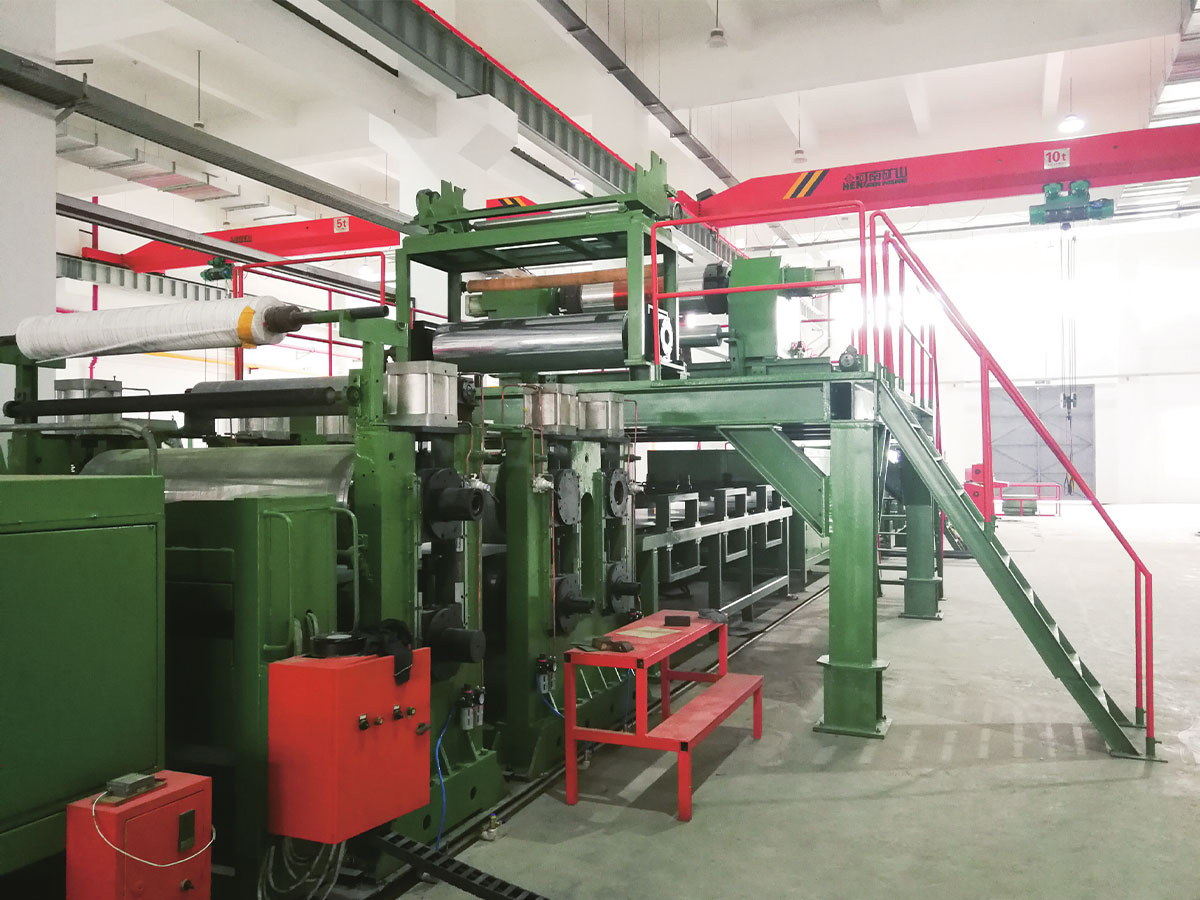
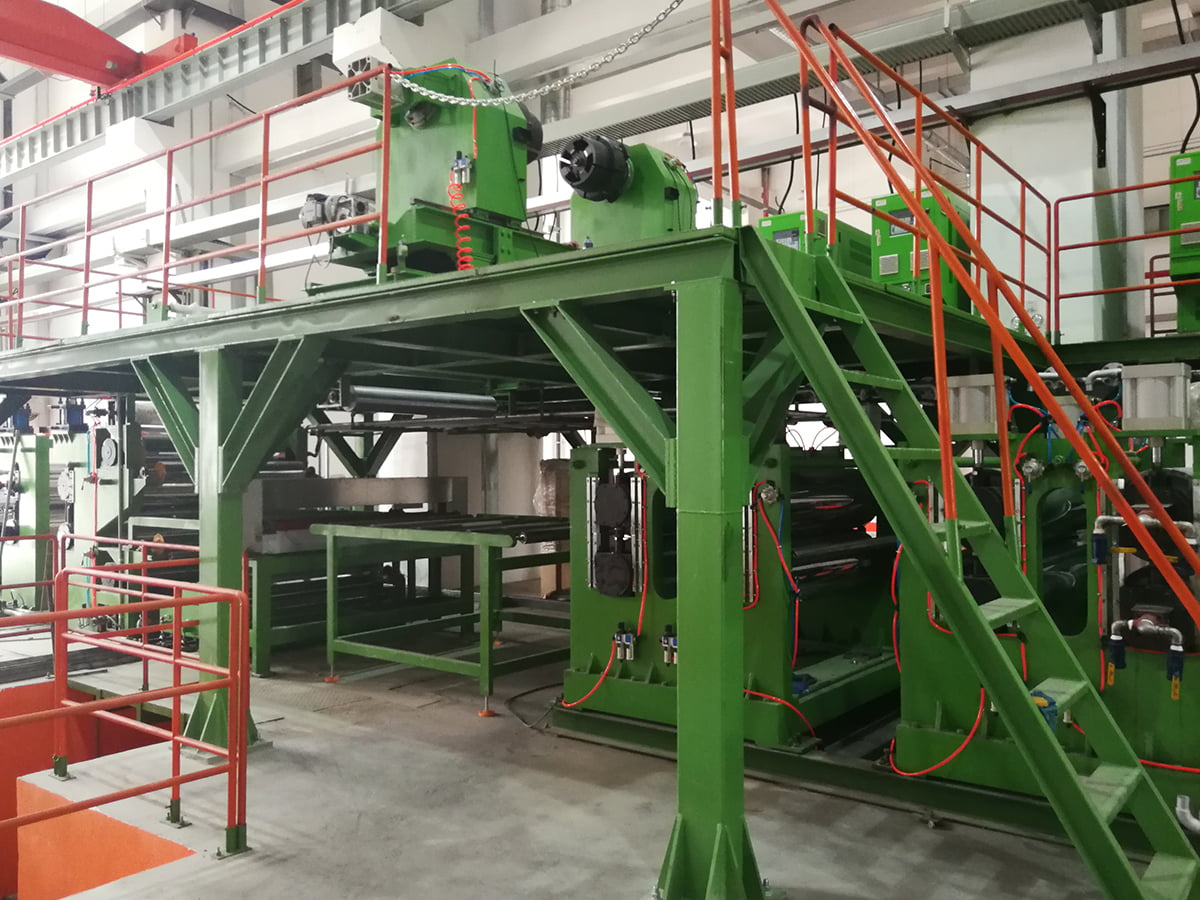
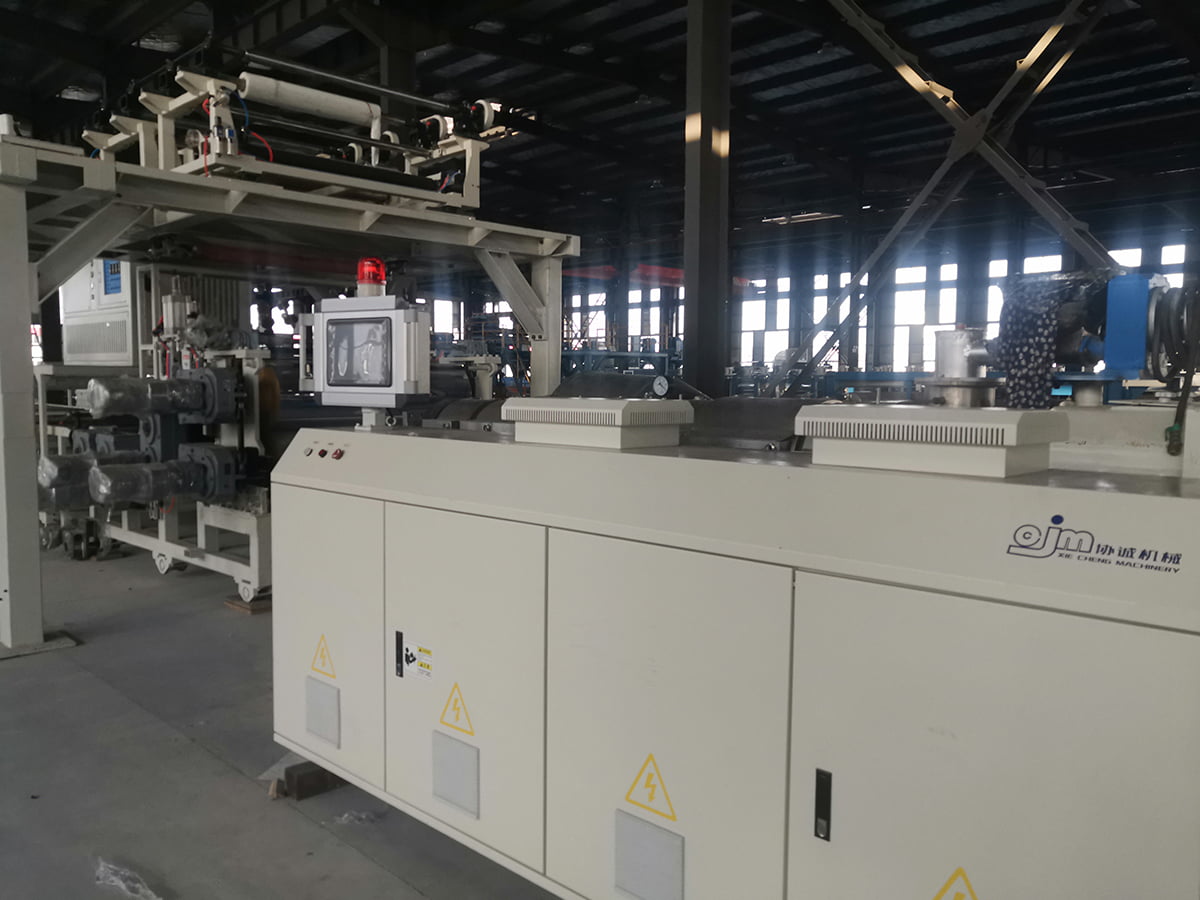 OEM PVC / WPC / SPC lattiapäällysteiden tuotantolinja Tarkista tämä OEM SPC -lattialinja integroitua ekstruusiota, kalenteria, laminointia ja kohokuviointia varten ±0,1 mm:n pohjapaksuuden tarkkuudella ja PLC/HMI-ohjauksella. Näytä tuote →
PVC- ja PU-nahkapinnoituslinjat
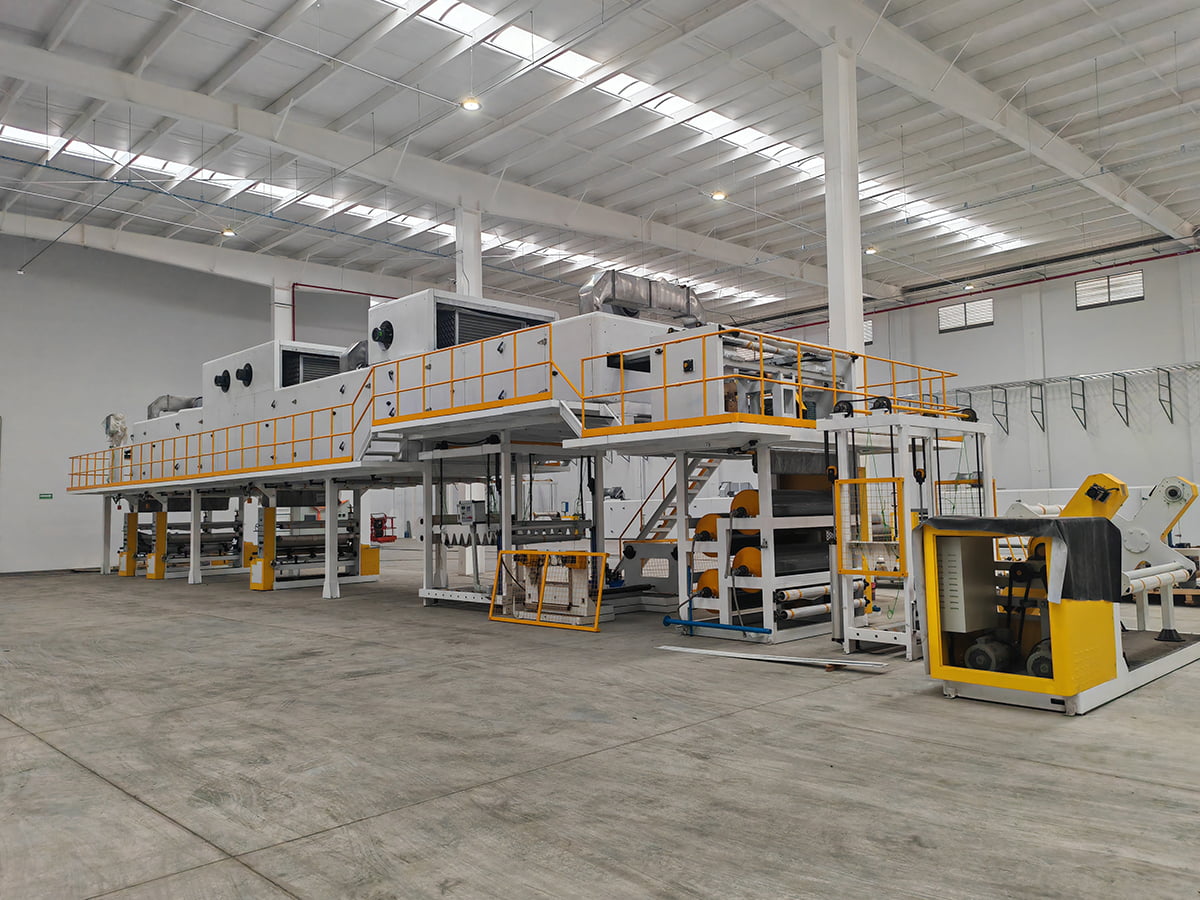
Päällystys- ja kohokuviointilinjat elävät tai kuolevat pinnoitteen painon ja telan lämpötilan mukaan. Muutaman gramman neliömetriä kohti vaihteleva päällystyspää tuottaa näkyviä sävyeroja kohokuvioinnin jälkeen ja irrotuspaperin kireys aiheuttaa rekisterivirheen. Suljetun silmukan pinnoitteen paino, kohokuviointitelan lämpötila ja monivyöhykkeen kireyden hallinta ovat kolme asiaa, joista kannattaa kiinnittää huomiota.
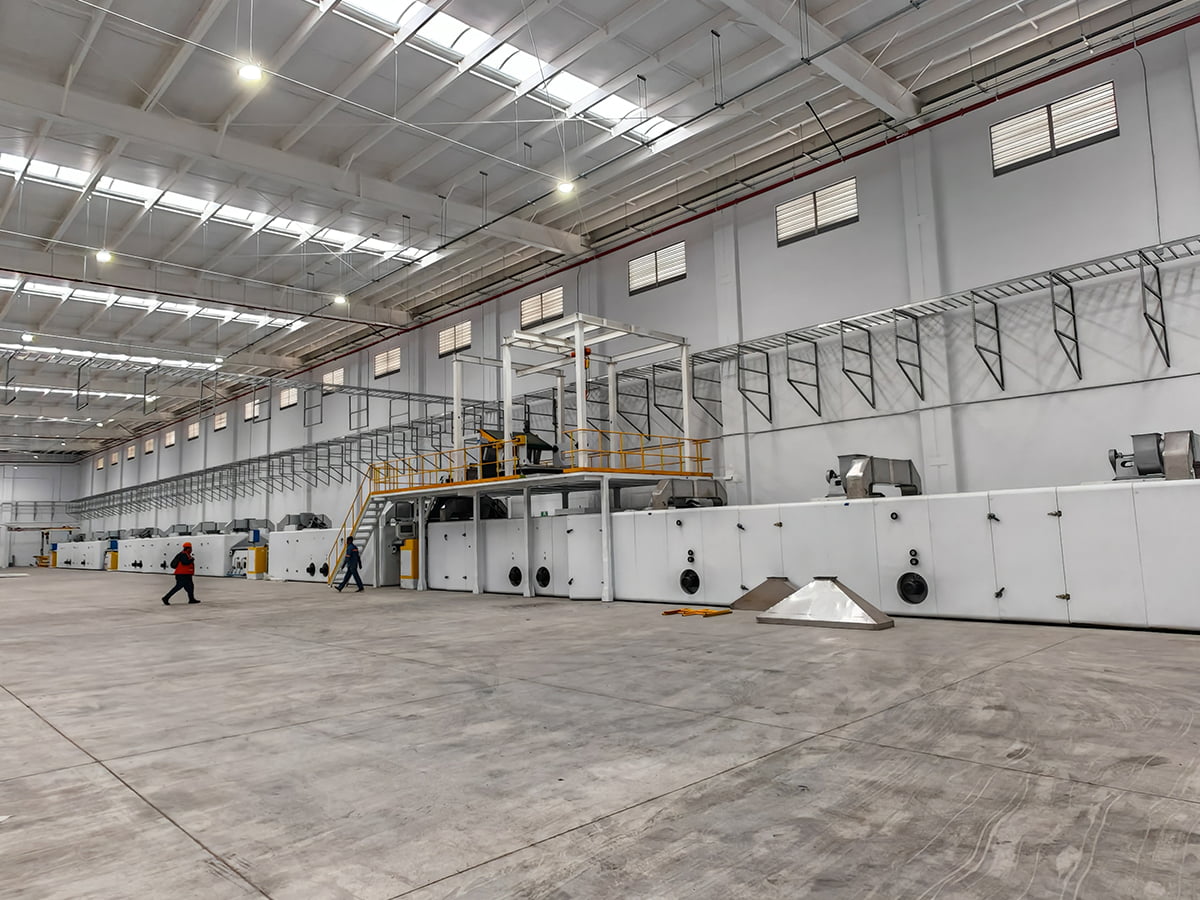 OEM PVC/PU-nahkakuviointi- ja pinnoituslinja Tarkista tämä OEM PVC/PU-nahkapinnoite ja kohokuviointilinja; pinnoitteen paino, kohokuviointitelan lämpötila ja usean vyöhykkeen kireyden hallinta ovat avainasemassa tasaisen tuotoksen kannalta. Näytä tuote →
Metallikomposiittilevy- ja kelapinnoituslinjat
Nämä linjat laminoivat mieluummin kuin ekstrudoivat, mutta ohjausarkkitehtuuri on sama: laminointitelan lämpötila, liimakalvon kireys, linjan nopeus ja nousun synkronointi. Koska lähtö on usein paloturvallinen paneeli, jäljitettävyys on yhtä tärkeä kuin toleranssi. Kirjattu tietue lämpötilasta, nopeudesta ja jännityksestä kelaa kohti on usein ero asiakkaan auditoinnin läpäisyn ja epäonnistumisen välillä.
Mitä kirjoitetaan ostosopimukseen
Useimmat automaatiokiistat tulevat spesifikaatiosta, jossa nimettiin ohjaimen tuotemerkki eikä mikään muu. Nämä tuotteet kannattaa määritellä kirjallisesti ennen tilauksen tekemistä:
- Ohjatut muuttujat ja anturit: mitkä silmukat ovat suljettuja, millä anturin tyyppi, kantama ja tarkkuus.
- Hyväksyttävät toleranssit: paksuus, pinnoitteen paino tai kireysnauha, jonka siiman on säilyttävä havaitun ajon aikana, ilmoitetulla nopeudella ja materiaalilla.
- Esittelymateriaali ja kesto: kuinka monta metriä, kuinka monta tuntia, millä käynnistys- ja vaihtojärjestyksellä.
- Reseptinhallinta: kuinka monta tuotetta voidaan tallentaa, kuka voi muokata parametreja ja kirjataanko muutokset lokiin.
- Tiedon tuotto: tuotantotietueiden muoto ja voidaanko ne viedä asiakasauditointia varten.
- Ohjaimen avoimuus: luovutetaanko ohjelma, käyttöliittymän näytöt ja varaosaluettelo ja onko kolmannen osapuolen integrointi sallittu.
- Etäkäyttö- ja palveluehdot, mukaan lukien vasteajat ja linjan mukana toimitetut varaosat.
Integraatiovirheet, jotka maksavat kuukausia
- Suulakepuristimen automatisointi, mutta irrotuskäsikirjan jättäminen, joten suljettu silmukka taistelee hallitsemattoman osan myötävirtaan.
- Mittarin mitoitus käynnistysalueelle käyntialueen sijaan, mikä rajoittaa resoluutiota juuri silloin, kun sitä tarvitaan.
- Mekaanisen kunnon huomioimatta jättäminen: kulunutta ruuvia tai löysää käyttöketjua ei voida korjata paremmalla ohjelmistolla.
- Ohjaimen valitseminen, jota paikallinen huoltotiimi ei voi huoltaa, tai lukitun ohjelman hyväksyminen ilman asiakirjoja.
- Käyttöönotto vain yhdelle tuotelajille, sitten havaitaan, että seuraava luokka tarvitsee ohjausalueen, jota anturit eivät voi kattaa.
Automaatio ei lopu ohjauskaappiin
Oli ohjauspaketti mikä tahansa, linja pysyy tuottavana vain, jos mekaaninen puoli, varaosat ja prosessiosaaminen ovat saatavilla, jolloin toimittajan valinnalla on yhtä paljon merkitystä kuin laitteistolla. JiangSu XieCheng Intelligent Equipment rakentaa komposiitti- ja pinnoituslinjoja tukikohdastaan Jinhun talouskehitysvyöhykkeellä Huai'anissa Jiangsussa. Sen valikoima ulottuu A2- ja B1-metallikomposiittipaneelilaitteistoista ja metallikelapinnoituslinjoista CFRT-, SPC-lattia- ja PVC/PU-nahkalinjoihin sekä ei-standardilaitteistoihin prosesseihin, joita tavalliset koneet eivät pysty peittämään. Sen takana oleva ryhmä operoi A2-luokan palonkestäviä alumiinikomposiittipaneeleja ja niiden tuotantolaitteita koskevaa maakunnallista suunnitteluteknologian tutkimuskeskusta, ja sen A2-alumiinikomposiittipaneelien tuotantolinja on tunnustettu ensimmäiseksi maakunnallisen tason tärkeimmiksi laitteiksi. Yhtiö toimittaa myös A2-kokoisia tulenkestäviä ydinkeloja, päällystettyjä alumiinikeloja ja polymeeriliimakalvoja, mikä on tärkeää, kun uusi linja tarvitsee yhteensopivia raaka-aineita yrityksen ja virheen haun sijaan.
Toimituksen jälkeen tuki on jaettu etädiagnostiikkaan, paikan päällä suoritettavaan huoltoon ja varaosatoimitukseen. Ennen kuin riviä määritellään, kannattaa lähettää laitetoimittajalle tuotespesifikaatio, tavoitenopeus ja vaadittu toleranssialue ja kysyä niitä vastaava ohjausalue, sillä se keskustelu paljastaa yleensä enemmän kuin mikään esite. Voit aloittaa sen yhteydenottosivultamme.