
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Ekstruusiopuhallettu kalvo on hallitseva menetelmä pakkauksissa, maataloudessa ja teollisissa sovelluksissa käytettävien muovikalvojen valmistuksessa. Prosessi on suositeltava, koska se luo jatkuvan putkimaisen kalvon, jolla on tasapainoinen konesuuntainen ja poikittaissuuntainen lujuus, hyvä tiiviste ja optinen kirkkaus. Jos määrität puhalletun kalvolinjan tai suunnittelet loppupään muunnostoimia, ydinmekaniikan, laitteiden kokoonpanojen ja materiaalien käyttäytymisen ymmärtäminen auttaa sinua välttämään kalliita yhteensopimattomuuksia. Tässä artikkelissa kerrotaan, kuinka puhalluskalvon suulakepuristus toimii, millä muuttujilla on merkitystä ja kuinka alavirran laminointi voi pidentää kalvon suorituskykyä.
Kuinka ekstruusiopuhallettu kalvo toimii
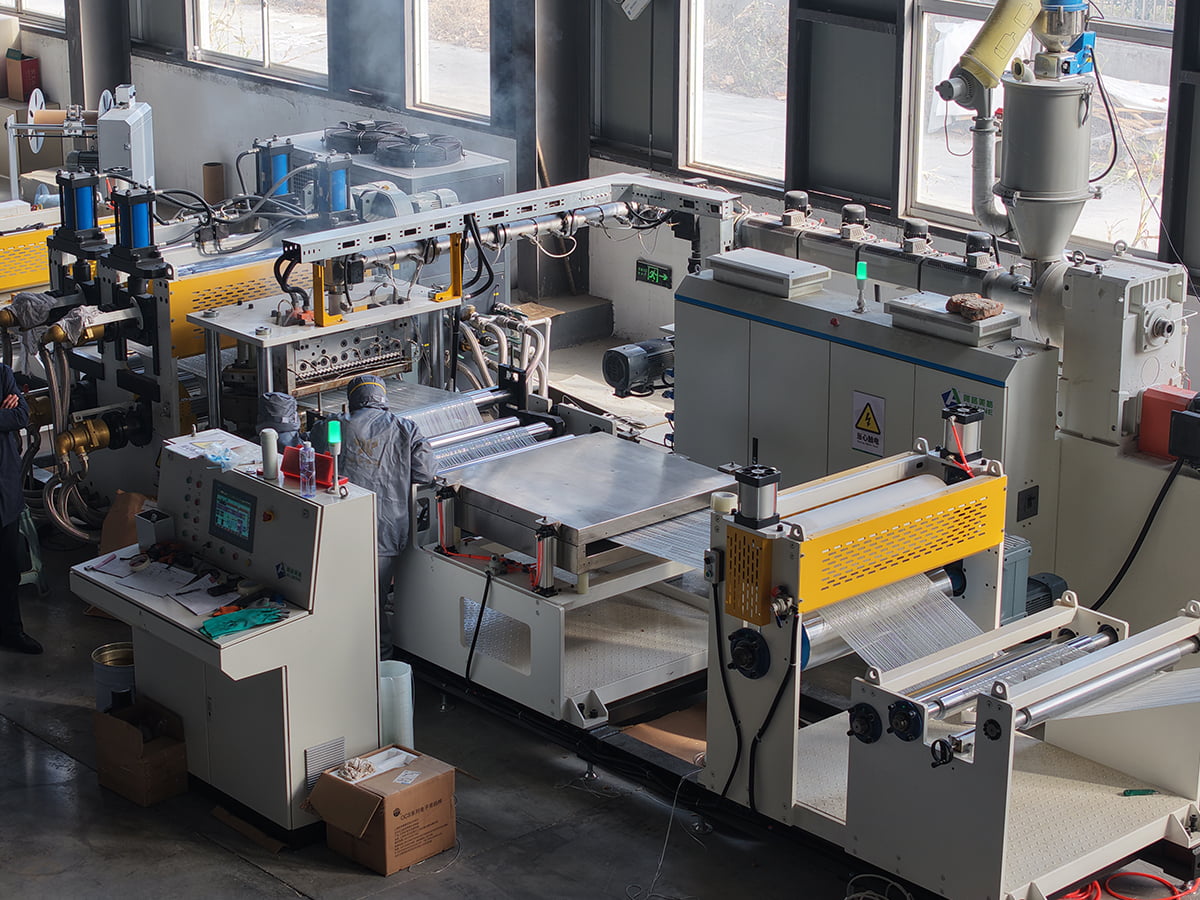
Puhalluskalvon suulakepuristus alkaa polymeeripelleteillä, jotka syötetään suppiloon. Pyörivä ruuvi kuumennetun tynnyrin sisällä sulattaa, sekoittaa ja kuljettaa polymeerin. Sula kulkee suodattimen läpi epäpuhtauksien poistamiseksi ja menee sitten rengasmaiseen (pyöreään) suulakkeeseen. Kun sulate poistuu suulakkeesta, se muodostaa paksuseinäisen putken. Ilmaa johdetaan suuttimen keskustan läpi, jolloin putki täyttyy kuplaksi. Kupla jäähdytetään ilmarenkaalla samalla kun sitä vedetään ylöspäin. Yläosassa romahtavat telat tasoittavat kuplan tasaiseksi kalvoksi, joka sitten kääritään rulliksi.
- Syöttö ja sulatus: Pelletit tulevat ekstruuderiin; lämpö ja leikkaus muuttavat ne homogeeniseksi sulateeksi.
- Suodatus: Seulapakkaus tai jatkuva suodatin poistaa geelit ja vieraat hiukkaset.
- Suulakepuristus: Sula virtaa kierrekaran tai vastaavan suuttimen läpi muodostaen yhtenäisen putken.
- Kuplien täyttö: Sisäinen ilmanpaine laajentaa putkea; ulkoinen ilmarengas jäähdyttää sitä.
- Puristaminen ja käämitys: Ohjausrullat painavat kuplan kokoon; kalvo leikataan tarvittaessa ja kierretään.
Puhallussuhde (BUR), kuplan lopullisen halkaisijan suhde suulakkeen halkaisijaan, vaihtelee tyypillisesti välillä 1,5 - 4,0. Huurreviivan korkeus, jossa kalvo jähmettyy, vaikuttaa kiteisyyteen ja optisiin ominaisuuksiin. Nämä kaksi muuttujaa on säädetty tasapainottamaan voimaa, sameutta ja tehoa.
Yleiset puhalluskalvokokoonpanot
Yksikerroksiset linjat ovat edelleen kustannustehokkaita yksinkertaisissa kalvoissa, mutta monikerroksisesta koekstruusiosta on tullut standardi vaativissa sovelluksissa. Alla olevassa taulukossa on yhteenveto tyypillisistä kokoonpanoista.
| Kokoonpano | Tyypillinen kerrosrakenne | Ensisijaiset edut |
|---|---|---|
| Yksikerroksinen | Yksi ekstruuderi | Alhaisimmat kustannukset, helppokäyttöinen, sopii yleiskäyttöisiin laukkuihin ja vuorauksiin |
| ABA (kolmikerroksinen) | Kaksi suulakepuristinta, yksi jaettu | Parempi lujuus ja este alhaisemmilla materiaalikustannuksilla; ulommat kerrokset voivat olla neitseellistä hartsia |
| Viisikerroksinen | Kolmesta viiteen ekstruuderia | Sulku-, tiiviste- ja sitkeyskerrosten tarkka hallinta; käytetään elintarvikkeiden pakkaamiseen ja lääketieteellisiin kalvoihin |
| Minipuhallettu kalvo | Kompakti yksi- tai monikerroksinen | Laboratorio- ja pienierätuotanto; nopea siirtyminen materiaalikokeisiin |
Kokoonpanon valinta riippuu vaaditusta esteestä, jäykkyydestä, tiivistyskäyttäytymisestä ja budjetista. Lisää kerroksia lisää joustavuutta, mutta myös monimutkaisuutta muotin suunnittelussa, ilmarenkaan ohjauksessa ja kunnossapidossa.
Puhalluskalvon suulakepuristuksessa käytetyt materiaalit
Hartsin valinta määrittää kalvon suorituskyvyn enemmän kuin mikään muu yksittäinen tekijä. Yleisiä arvosanoja ovat:
- LDPE: hyvä sulalujuus, helppo käsitellä, kohtalainen kirkkaus.
- LLDPE: suurempi sitkeys ja pistonkestävyys; usein sekoitettuna LDPE:n kanssa.
- HDPE: korkea jäykkyys ja kosteussulku; käytetään ohuille kalvoille ja pusseille.
- mLLDPE: ylivoimainen lujuus ja tiivistettävyys pienemmällä paksuudella.
- EVA: parannettu joustavuus ja tiivistys matalissa lämpötiloissa.
- Ionomeerit ja erikoiskopolymeerit: erinomainen öljyn ja rasvan kestävyys elintarvikepakkauksiin.
Hartsiin sekoitetaan usein lisäaineita, kuten liukastumisaineita, tarttumisenestoaineita ja antioksidantteja kitkan, tukkeutumisen ja hajoamisen hallitsemiseksi. Monikerroksisissa kalvoissa kukin kerros voi käyttää eri hartsia saavuttaakseen tavoiteominaisuuksien tasapainon.
Filmin laatuun vaikuttavat kriittiset prosessimuuttujat
Operaattorit säätelevät useita muuttujia säilyttääkseen tasaisen elokuvan laadun. Pienet poikkeamat voivat aiheuttaa paksuuden vaihtelua, geeliä tai ryppyjä.
- Puhallussuhde (BUR): Korkeampi BUR lisää poikittaislujuutta, mutta voi heikentää kuplan vakautta.
- Huurreviivan korkeus (FLH): Alempi FLH parantaa selkeyttä, mutta voi heikentää repäisylujuutta.
- Jäähdytysnopeus: Nopeampi jäähdytys vähentää kiteisyyttä, parantaa sitkeyttä ja läpinäkyvyyttä.
- Lentoonlähtönopeus: Tasapainottaa tehon halutulla paksuudella; liian korkea voi aiheuttaa vetoresonanssia.
- Suulakeväli ja lämpötila: Vaikuttaa sulapaineeseen ja kalvon tasaisuuteen.
- Sisäinen kuplajäähdytys (IBC): Lisää tehoa ja vakauttaa kuplan nopeita linjoja varten.
Paksuuden valvonta skannerilla ja ilmarenkaan geometrian säätäminen ovat vakiokäytäntöjä nykyaikaisilla linjoilla. Ilman suljetun silmukan ohjausta paksuuden vaihtelu voi ylittää plus tai miinus kymmenen prosenttia, mikä tuhlaa hartsia ja aiheuttaa loppupään muunnosongelmia.
Puhalluskalvon sovellukset
Puhallettua kalvoa käytetään monilla teollisuudenaloilla, koska se voidaan räätälöidä erilaisiin paksuus-, selkeys- ja lujuusvaatimuksiin.
- Pakkaus: kantokassit, vuoraukset, elintarvikekääreet, laminointikalvot.
- Maatalous: kasvihuonekalvot, säilörehusäkit, multakalvot.
- Lääketieteellinen: steriilit suojakalvot, IV-pussit.
- Rakenne: höyrysulut, väliaikaiset kotelot.
- Teollisuus: pintasuojakalvot, joustavat kalvot.
Monet näistä sovelluksista vaativat lisämuunnosvaiheita. Tulostus, leikkaus ja laminointi muuttavat peruspuhalletun kalvon tehokkaaksi pakkausrakenteeksi.
Puhalluskalvosta laminointiin ja pinnoitukseen
Puhallettu kalvo toimii usein substraattina tai tiivistyskerroksena monikerroksisessa rakenteessa. Suojaominaisuuksien, tulostuslaadun tai mekaanisen lujuuden lisäämiseksi muuntimet laminoivat kalvon muilla materiaaleilla. Käytetään liuotinpohjaisia, liuotinvapaita ja vesiohenteisia liimoja, mutta PUR-laminointi (polyuretaanireaktiivinen) on saanut huomiota suorituskyvystään ja pienemmästä ympäristövaikutuksestaan.
Jos toimintasi siirtyy kalvotuotannosta joustopakkauksiin, saatat tarvita PUR- ja kalvolaminointilinjan. Näissä linjoissa yhdistyvät purkaminen, liimaus, kuivaus tai kovetus ja kelaus takaisin yhdessä jatkuvassa prosessissa.
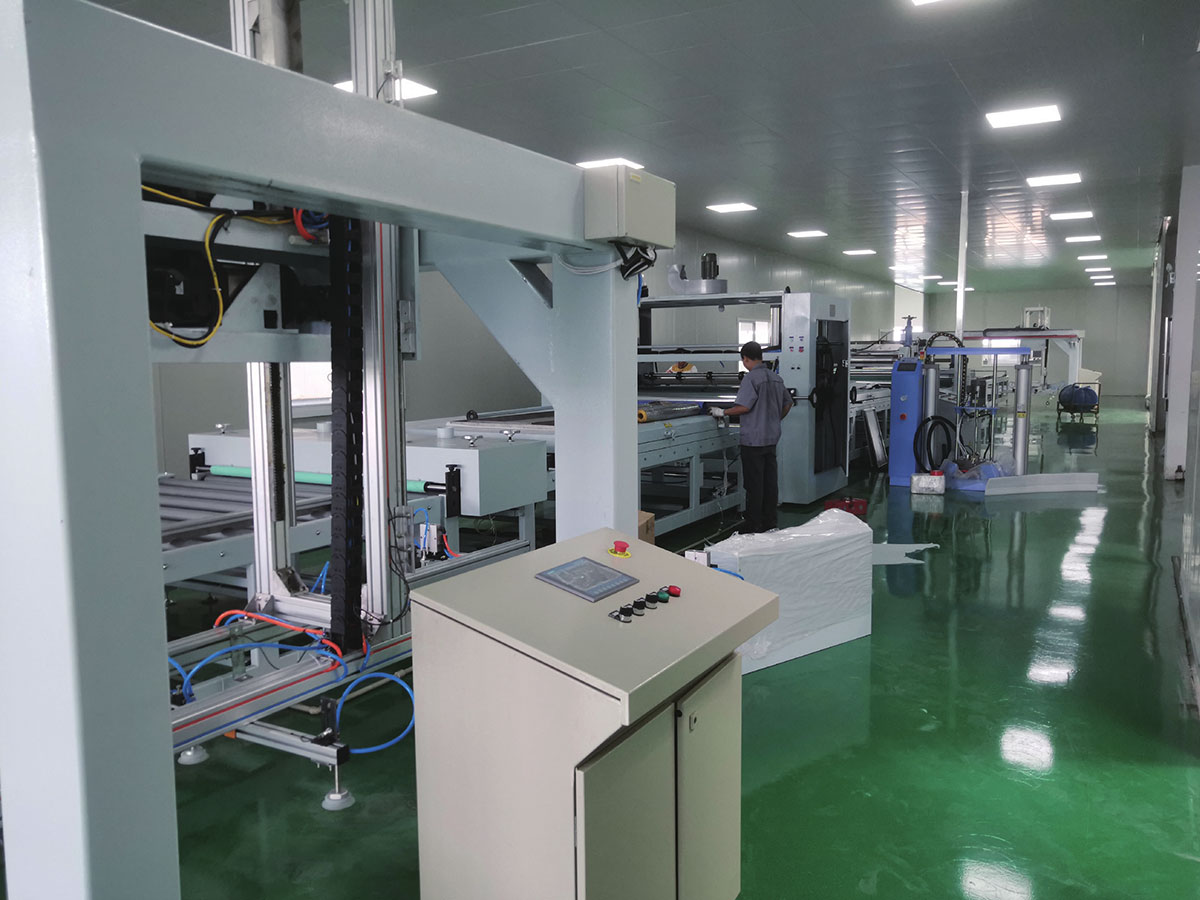
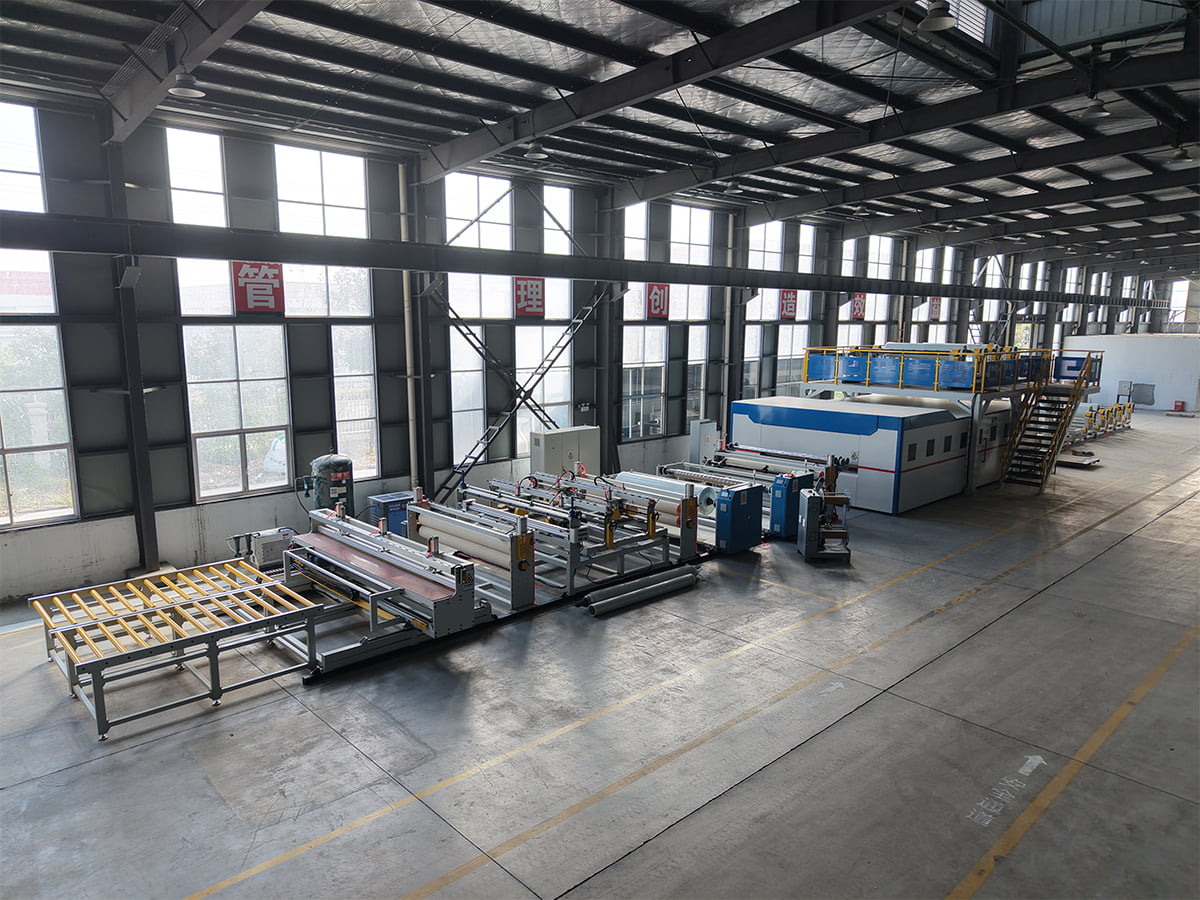
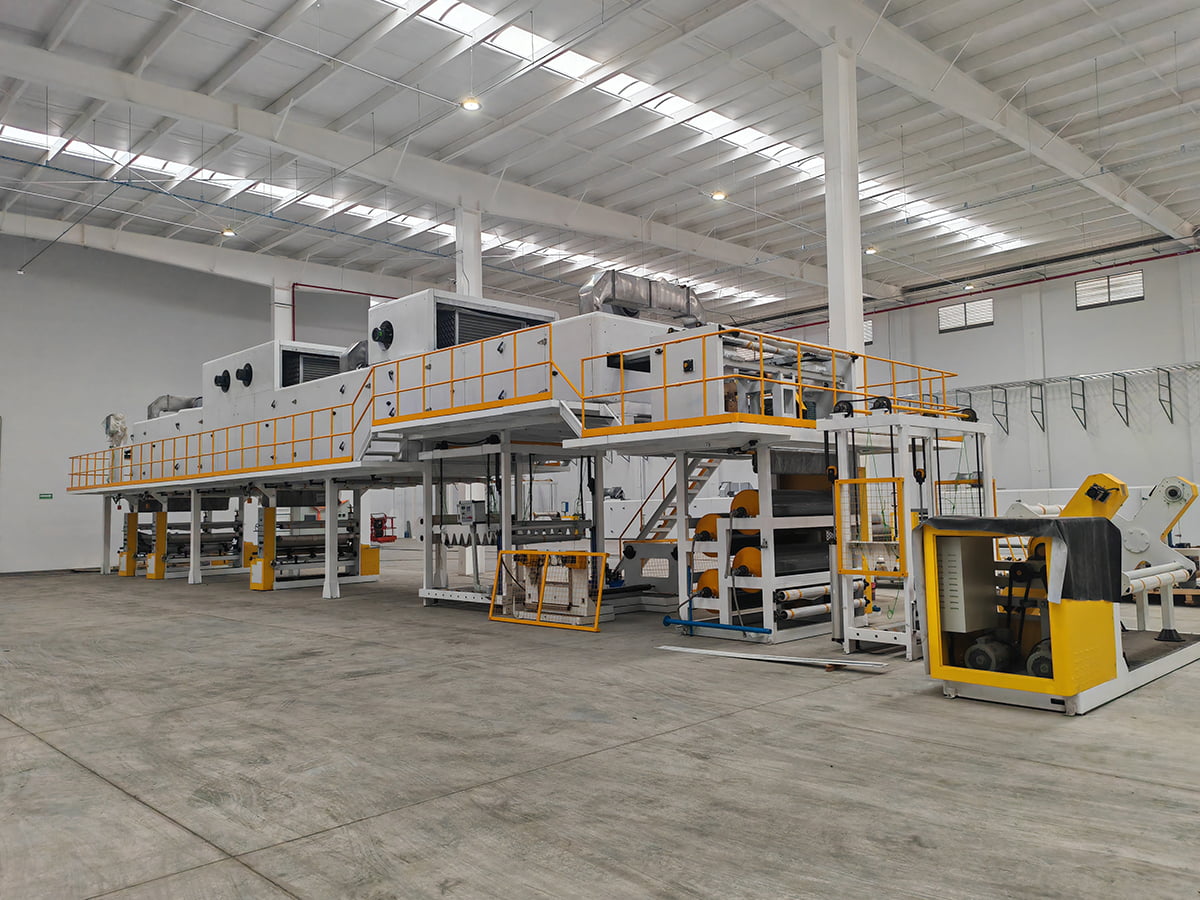
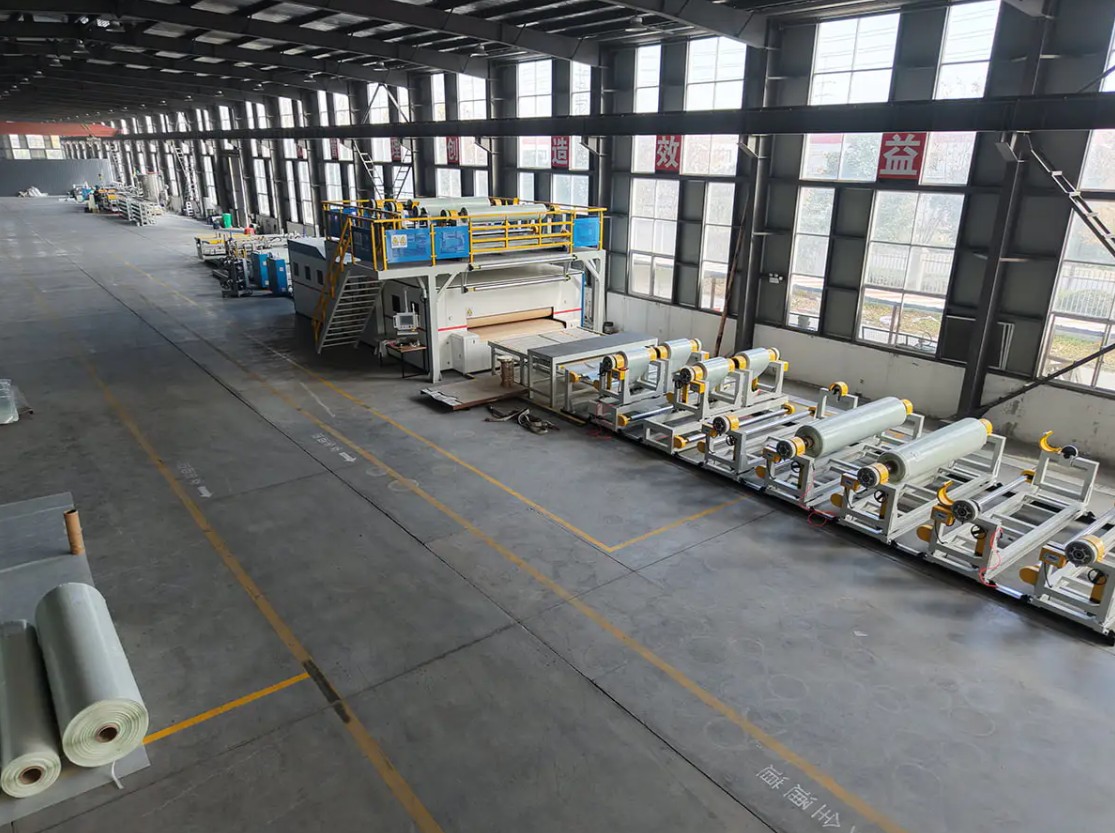
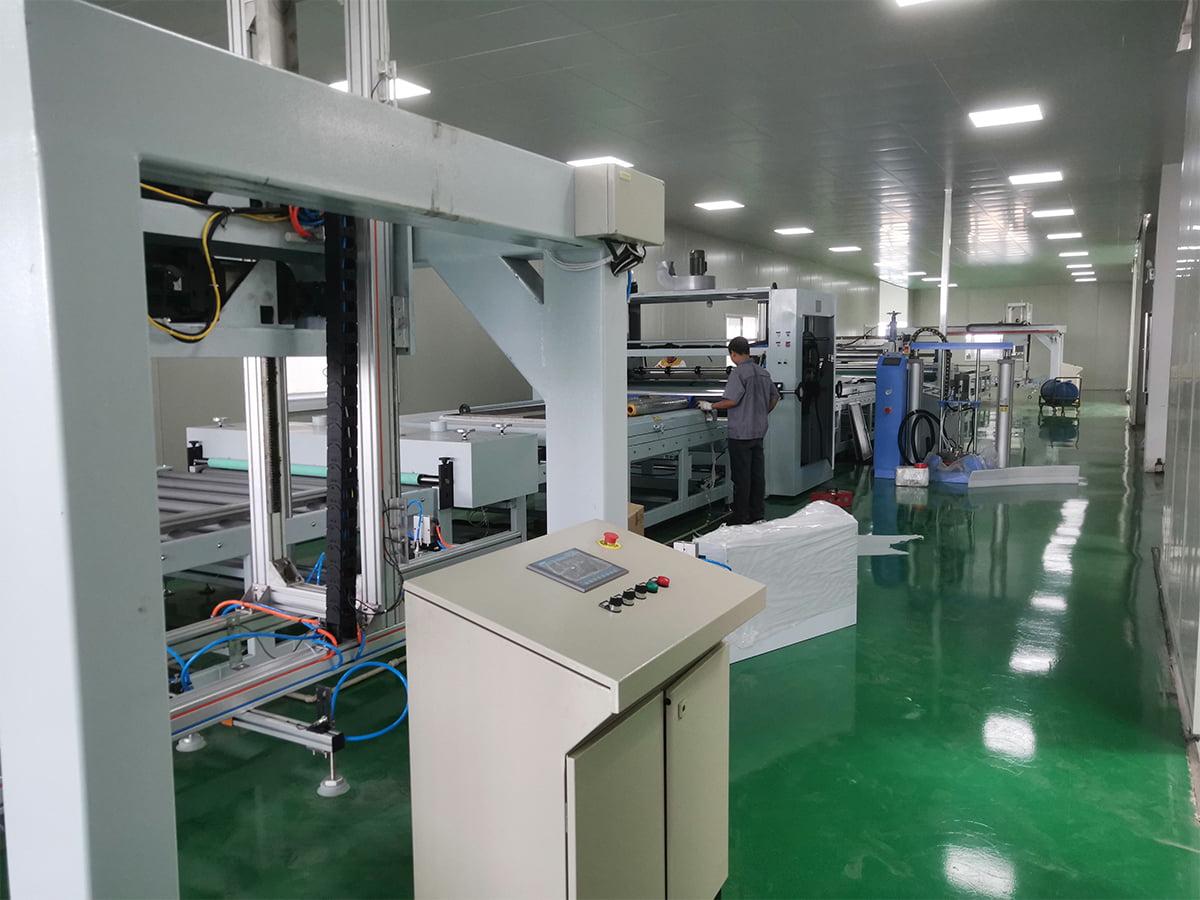 PUR-pinnoitus- ja kalvolaminointilinja Kestävän paneelikalvon laminoinnissa tämä PUR-sarja käyttää kosteudessa kovettuvaa liimaa koristeellisten, suojaavien tai toiminnallisten kalvojen kiinnittämiseen metalliin, muoviin, puuhun tai lasiin. Näytä tuote →
Yksinkertaisempia rakenteita varten kalvolaminoinnin tuotantolinja voi liimata kaksi tai useampia kalvoja lämpö-, liima- tai ekstruusiopinnoitteella. Valinta riippuu liimatyypistä, nopeudesta ja alustan leveydestä.
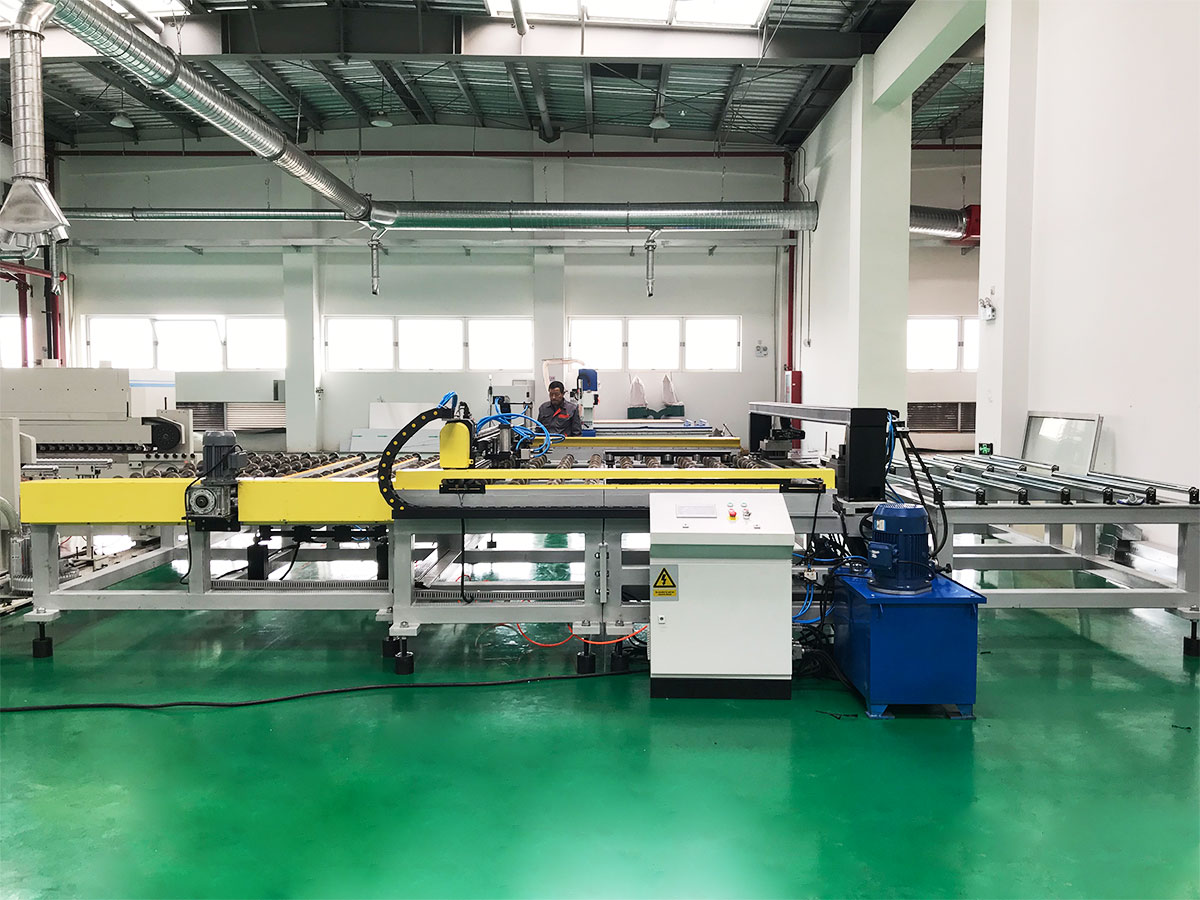
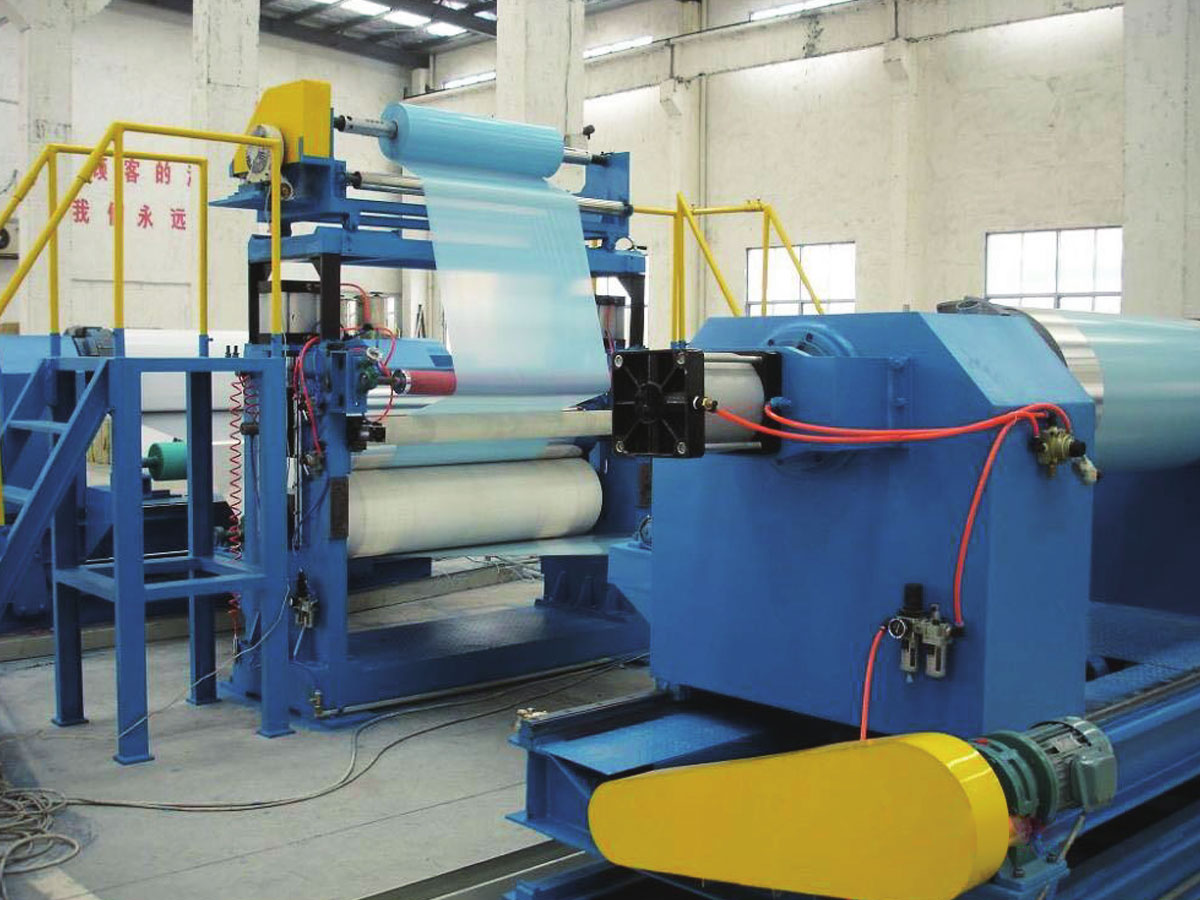 Filmin laminoinnin tuotantolinja Yksinkertaisemmissa suojakalvorakenteissa tämä linja levittää PE-, PET- ja funktionaalisia kalvoja metalli-, lasi-, muovi- ja elektronisiin työkappaleisiin tarkasti kireyden ja laminoinnin hallinnassa. Näytä tuote →
Nämä alavirran vaiheet ovat kriittisiä, koska puhallettu kalvo, jolla on erinomaiset veto-ominaisuudet, voi silti epäonnistua, jos laminointisidos on heikko tai liima on yhteensopimaton. Kalvon pintaenergian, liimakemian ja linjan kireyden yhteensovittaminen on osa laitespesifikaatiota.
Puhallettujen kalvojen ja loppupään linjojen ostoa koskevia huomioita
Kun arvioit puhallettua kalvolinjaa, aloita hartsista, jota aiot käyttää, ja kalvon ominaisuuksista, jotka sinun on saavutettava. Lähtönopeus, kalvon leveys, kerrosten määrä ja paksuusalue määrittävät peruslaitteiston kuoren. Tässä on keskeisiä kysymyksiä:
- Mikä on maksimi- ja vähimmäispaksuus, jonka tarvitset ja millä leveydellä?
- Käytätkö korkeita LLDPE- tai mLLDPE-tasoja? Nämä vaativat erilaisia ruuvirakenteita ja jäähdytystehoa.
- Tarvitsetko in-line pintakäsittelyä, kuten koronakäsittelyä tulostukseen tai laminointiin?
- Mikä paksuustoleranssi on hyväksyttävä? Suljetun silmukan mittaus lisää kustannuksia, mutta vähentää jätettä.
- Miten linja integroituu loppupään laminointi-, tulostus- tai pussien valmistuslaitteisiin?
Harkitse jälkilaminoinnissa liimatyyppiä, kovettumisvaatimuksia ja alustan kireyden hallintaa. Linja, joka kulkee hyvin nopeudella 50 metriä minuutissa, voi haitata 200 metrin nopeudella, jos kuivaus- tai kovetusosa on alimitoitettu. Varaosien saatavuus ja paikallinen huoltotuki vaikuttavat myös kokonaiskustannuksiin.
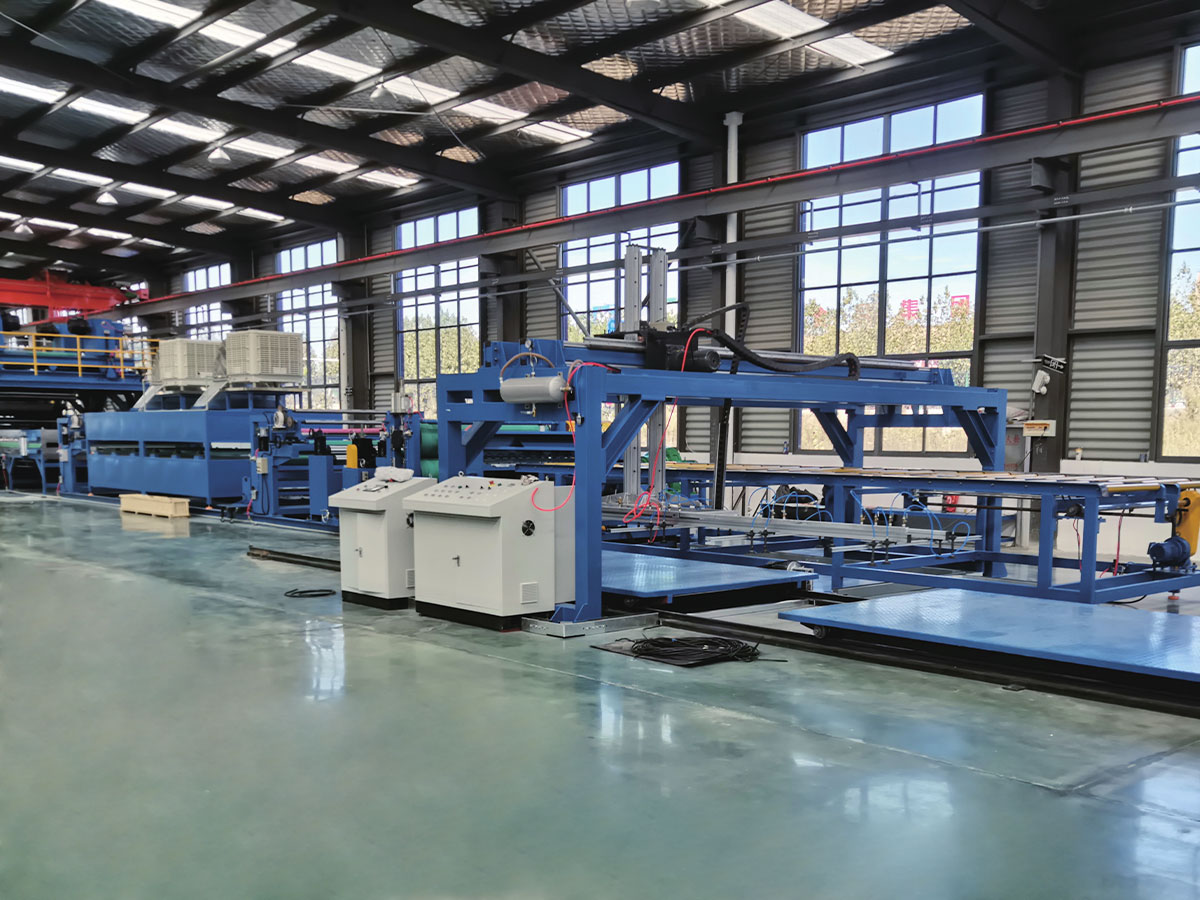
Jos tuotesuunnitelmasi sisältää komposiittipaneeleja, PVC-laminaatteja tai erikoiskalvoja, useista komposiittiprosesseista kokemusta omaava toimittaja voi auttaa sinua välttämään yksittäisiä laitepäätöksiä. Esimerkiksi metallikomposiittilevylinjoja ja kalvolaminointilinjoja rakentavat yritykset ymmärtävät, miten substraatin käsittely, jännitys ja lämpöhistoria ovat vuorovaikutuksessa.
Johtopäätös
Ekstruusiopuhallettu kalvo on edelleen luotettava ja mukautuva prosessi muovikalvojen valmistamiseksi, joilla on laaja valikoima ominaisuuksia. Menestys riippuu hartsin, suuttimen suunnittelun, jäähdytyksen ja loppupään muuntamisen välisen vuorovaikutuksen ymmärtämisestä. Määrittämällä oikean linjakokoonpanon ja hallitsemalla kriittisiä muuttujia, kuten BUR ja huurreviivan korkeus, voit saavuttaa tasaisen laadun ja vähentää hukkaa. Kun sovelluksesi vaatii laminointia, pinnoitusta tai komposiittirakenteita, oikean loppupään laitteiston integrointi on yhtä tärkeää kuin itse puhalluskalvolinja. Kumppani, jolla on kokemusta useista yhdistelmäprosesseista, voi auttaa sinua luomaan nämä yhteydet tehokkaasti.