
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

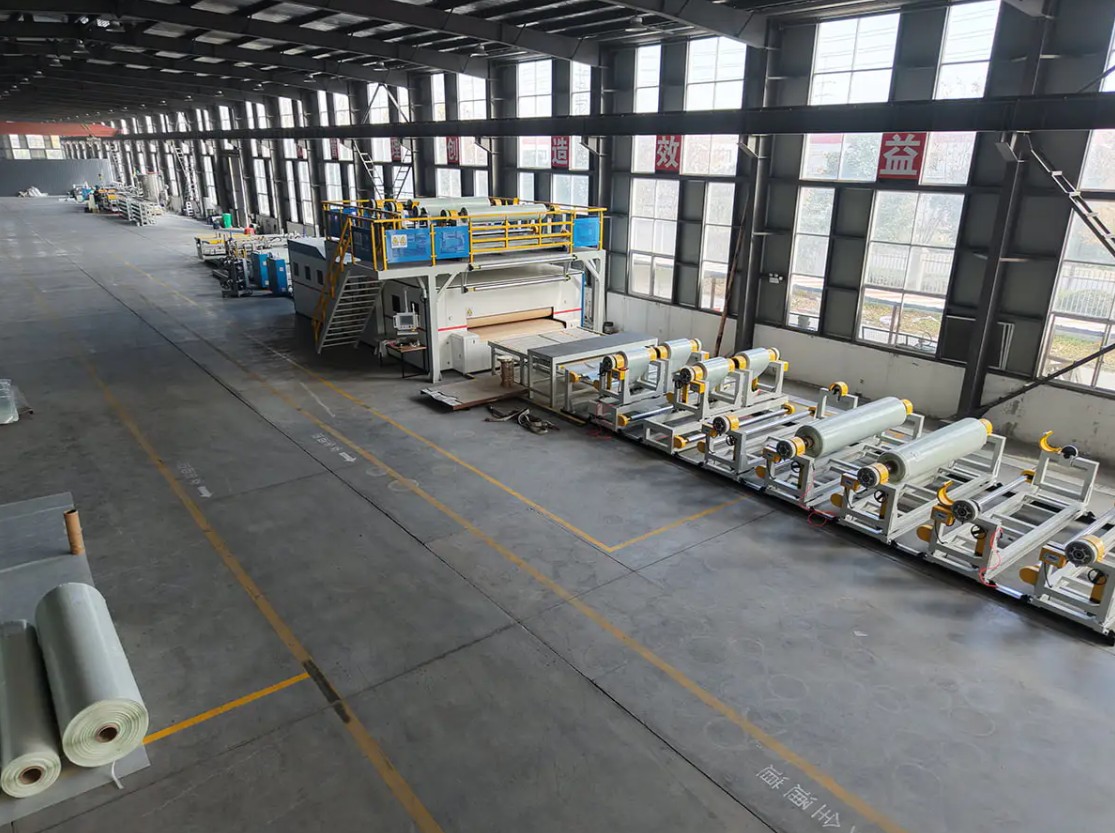
Kaksi PVC-pinnoituslinjaa voivat näyttää lähes identtisiltä tarjouksessa ja käyttäytyä täysin eri tavalla, kun ne ovat tuotannossa. Yksi pitää 1800 mm rainan nopeudella 20 m/min kovetusuunin ollessa osakuormituksella. Toinen saavuttaa saman tehon, mutta pitää polttimen lähellä kattoaan, koska ilmavirtauskuvio taistelee rainaa vastaan ja pakokaasu kuljettaa pois lämpöä, jonka olisi pitänyt mennä pinnoitteeseen. Molemmat ostohinnat ovat lähellä. Viiden vuoden sähkölasku ei ole.
Tästä syystä ensimmäinen kysymys mille tahansa toimittajalle ei ole linjan hinta. Näin lämmitys-, ilmavirta- ja ohjausrakenne käyttäytyy pinnoitteen painon, linjanopeuden ja laitoksesi olosuhteiden mukaan. Alla olevissa osioissa kerrotaan, mitä tarkistetaan tärkeimmässä järjestyksessä.
Lyhyt vastaus ennen yksityiskohtia
Energiatehokasta PVC-pinnoituskonetta määrittelee harvoin yksittäinen ominaisuus, kuten päämoottorin taajuusmuuttaja. Sen määrittelee neljä yhdessä toimivaa asiaa: uuni, joka siirtää lämpöä rainaan pinon sijaan, päällystyspää, joka pitää yhtenäisen kalvon sen sijaan, että se juokseisi paksuksi turvallisuuden vuoksi, ohjausjärjestelmä, joka sitoo linjan nopeuden uunin lämpötilaan ja ilmamäärään, sekä leveys- ja nopeusalue, joka vastaa todellista tilausyhdistelmääsi.
Ota nämä neljä oikein, ja päällystetyn materiaalin neliömetriä kohden käytetty energia laskee huomattavasti ilman, että kovettuminen, tarttuvuus tai pinnan laatu kärsii. Käsittele ne väärin, eikä mikään moottorin hyötysuhde pelasta sähkölaskua.
Minne energia todella menee PVC-pinnoituslinjalla
Ennen laitteiston määrittämistä on hyvä tietää, mitkä osat hallitsevat kulutusta. Alla olevat vaihteluvälit ovat ohjeellisia jatkuvalle PVC-pinnoitus- ja kohokuviointilinjalle normaalituotannossa. Ne muuttuvat koostumuksen, rainan leveyden ja pinnoituskertojen määrän mukaan.
| Linjaosio | Ohjeellinen osuus energian kysynnästä | Tärkeimmät kuljettajat |
|---|---|---|
| Kovettumis- ja geeliytymisuuni | 45-60 prosenttia | Polttimen tai lämmittimen kuormitus, ilmamäärä, eristyshäviöt, pakokaasun lämpötila |
| Välikuivaus ja esilämmitysalueet | 10-18 prosenttia | Päällystyskertojen lukumäärä, poistettava vesi- tai liuotinmäärä |
| Pääkäytöt, kelaa ja kelaa | 8-14 prosenttia | Linjan nopeus, jännityksen hallinta, moottorin ja vaihteiston tehokkuus |
| Jäähdyttimet ja jäähdytysrullat | 6-12 prosenttia | Jäähdytysteho jokaisen uunin jälkeen, jäähdyttimen vaiheistus osakuormituksella |
| Poistopuhaltimet, paineilma ja hydrauliikka | 8-14 prosenttia | Kanavan painehäviö, ilmavuodot, pumpun mitoitus täydestä kuormituksesta |
Tästä seuraa kaksi johtopäätöstä. Ensinnäkin suurin osa säästömahdollisuuksista on uunissa, sen ilmavirrassa ja pakokaasussa, ei vetolaitteissa. Toiseksi pinnoitteen todelliseen painoon nähden ylimitoitettu uuni viettää käyttöikänsä alhaisilla polttonopeuksilla, missä polttoainetehokkuus on huono ja lämpötilan tasaisuus on vaikeinta säilyttää.
Kuusi kysymystä, jotka paljastavat aidosti tehokkaan toimittajan
Vastaukset näihin kysymyksiin kertovat enemmän kuin mikään esitehahmo:
- Miten uuni on vyöhykkeellinen ja voiko jokainen vyöhyke säilyttää asetuspisteensä, kun linja kulkee 30 prosentilla enimmäisnopeudesta?
- Mihin poistolämpötilaan uuni on suunniteltu ja mitä lämmön talteenottoa tälle virralle ehdotetaan?
- Kuinka ohjausjärjestelmä yhdistää linjan nopeuden uunin lämpötilaan ja ilmamäärään ja mitä tapahtuu pysäytyksen ja uudelleenkäynnistyksen aikana?
- Mikä kalvon paksuustoleranssi taataan koko rainan leveydeltä, ja miten se mitataan tehtaan hyväksyntätestissä?
- Mitkä taajuusmuuttajat on varustettu taajuudella säädettävällä ohjauksella ja miten jäähdyttimet ja kompressorit on porrastettu osakuormalla?
- Voiko toimittaja tarjota lämpö- ja massatasapainon pinnoitteen painolle, rainan leveydelle ja kovettumisikkunalle yleisen tietolomakkeen sijaan?
Uuni, ilmavirta ja lämmön talteenotto: suurin yksittäinen vipu
Kovettumisikkuna tulee ensin
Energiasuunnittelu alkaa kovettumisesta, ei polttimesta. Lattiassa, nahassa ja laminoiduissa paneeleissa käytettävät plastisolikoostumukset tarvitsevat tyypillisesti rainan saavuttamaan huippulämpötilan, joka on noin 180-210 celsiusastetta, ja pysymään siellä tarpeeksi kauan, jotta pehmitin imeytyy. Seoksen toimittajan tulee vahvistaa ikkuna. Kun tämä ikkuna on kiinnitetty, uunilla on selkeä tavoite: saavuttaa se tasaisesti, mahdollisimman lyhyessä ajassa, pienimmällä ilmamäärällä, joka silti poistaa haihtuvat aineet.
Ilmavirta ja lämmön talteenotto
Suuttimen suunnittelussa monet linjat menettävät rahaa. Rainalle suunnatut urasuuttimet siirtävät lämpöä nopeammin kuin yleiset törmäyspaneelit, mikä mahdollistaa pienemmän ilmamäärän ja pienemmän tuulettimen. Kierrätys varhaisilla vyöhykkeillä vähentää tarvetta lämmittää raitista ilmaa, kun taas poistoilman levy- tai pyörivä vaihdin ottaa talteen hyödyllisen osan jäljellä olevasta lämmöstä, mikäli poistovirta pidetään kohtuullisen puhtaana pehmitinhöyryistä. Myös linjanopeuteen sidotut muuttuvat tuulettimet ovat tärkeitä, koska tuulettimen teho laskee jyrkästi, kun ilmamäärää pienennetään.
Alustan valinta muuttaa pinnoitusjonoa
PVC-pinnoitus ei ole yksi prosessi. Jäykän laminaattipaneelin päällystäminen lattialle on erilainen mekaaninen ongelma kuin synteettisen nahan irrokepaperin päällystäminen ja taas erilainen kuin metallikelan päällystäminen. Jäykät paneelit tarvitsevat vakaan tuen, tasaisen kuljetuksen ja jäähdytyksen, joka estää vääntymisen, kun taas irrokepaperi tarvitsee tarkan kiristyksen ja puhtaan aukirullauksen. Toimittaja, joka tarjoaa yhden vakioasettelun kaikille kolmelle, tekee todennäköisesti kompromissin kaikista kolmesta.
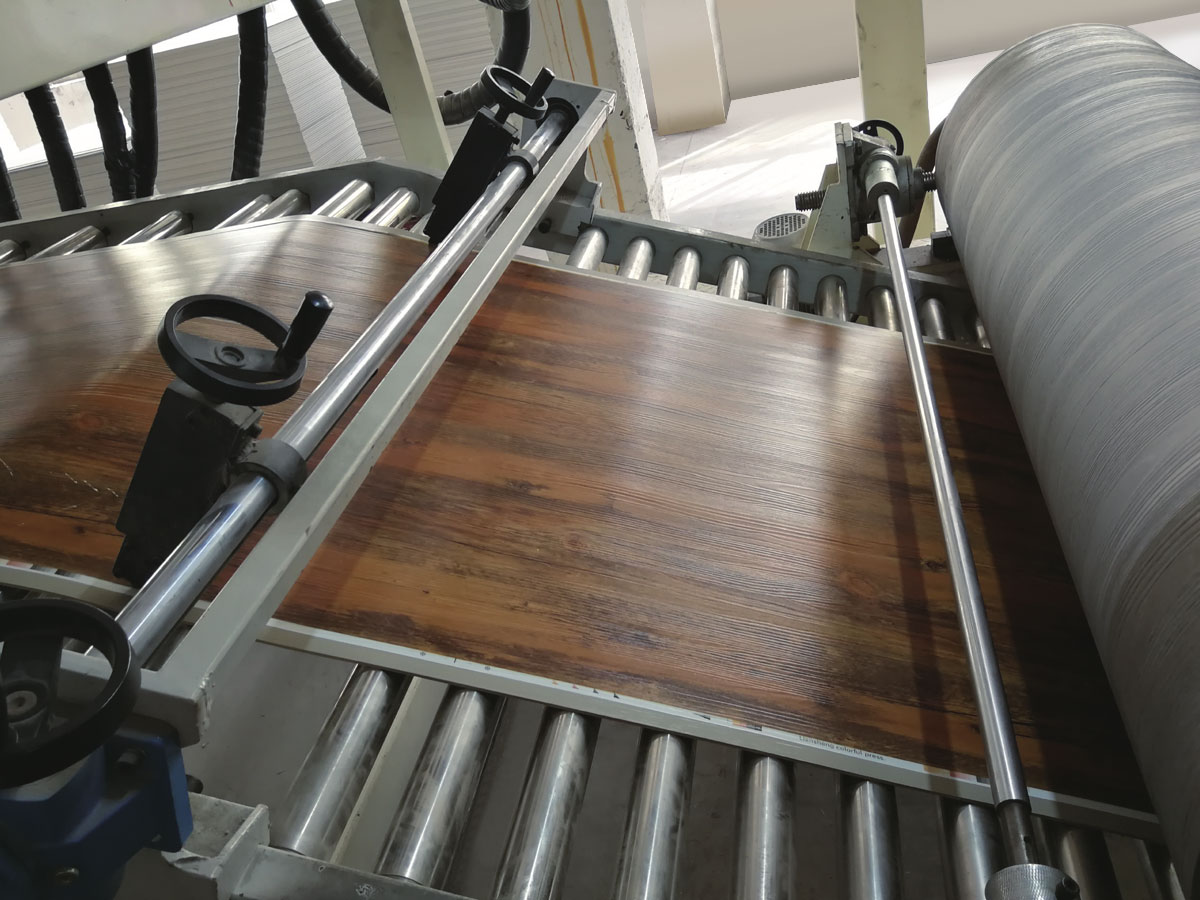
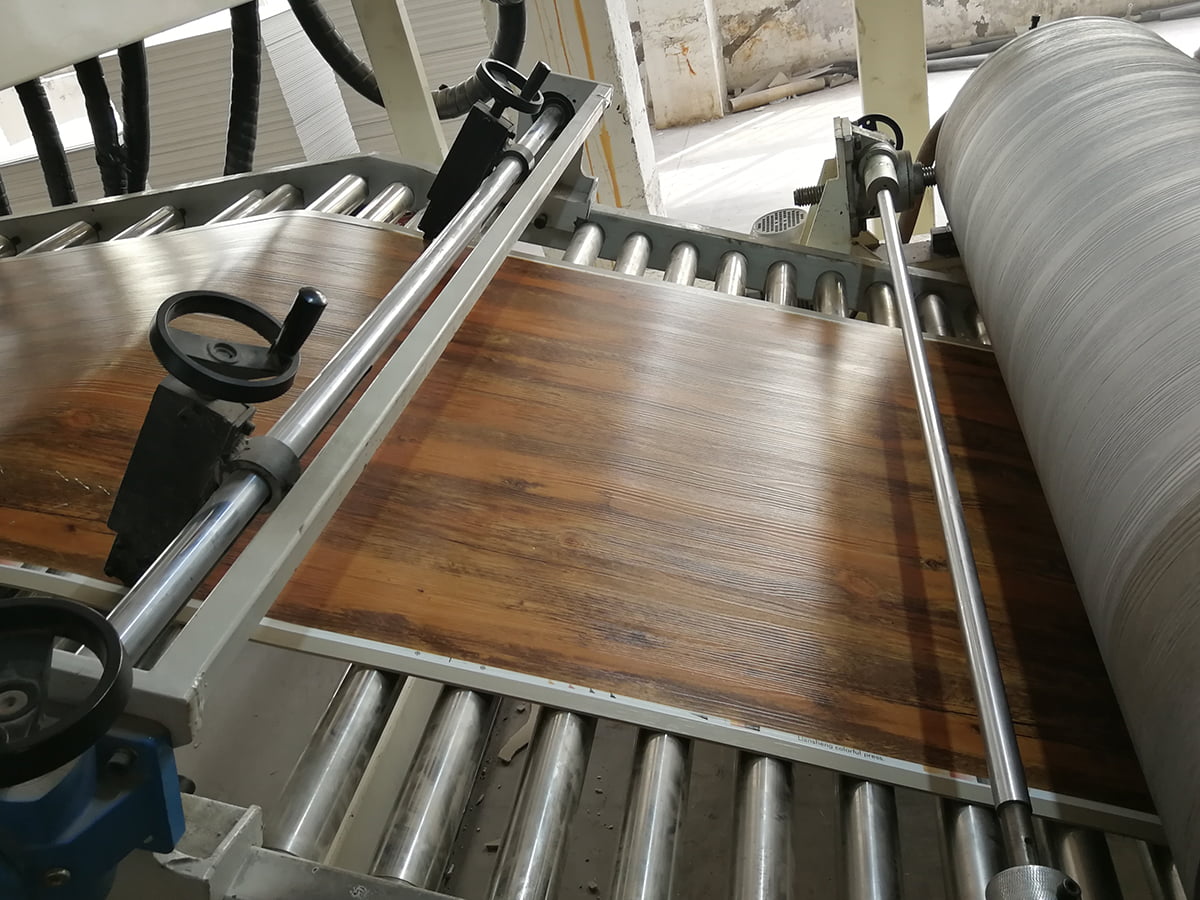 PVC/WPC/SPC-lattiapäällysteiden tuotantolinja jäykkien paneelien laminointiin Suulakepuristaa ja kalanteroi jäykkiä lattiapaneeleja, sitten kalvoja, laminoi kulutuskerroksen ja kohokuvioi; sijoitettu paikkaan, jossa on vakaa tuki ja jäähdytysaine ennen spesifikaatiota. Näytä tuote →
Lattiapäällysteiden valmistajille päällystysvaihe on pidempi sekoitus-, kalanterointi-, laminointi- ja profilointijakso, joka kannattaa ymmärtää ennen konespesifikaatioiden vahvistamista. Yleinen rakenne on selitetty huomautuksessamme PVC-laminaattipaneelien tuotantolinjan rakenteesta. Päällystys- ja kohokuviointiosan on tällöin vastattava kunkin kerroksen lämpötilaprofiilia ja kohokuviointitelan painetta, koska yhteensopimattomuus siinä näkyy kiillon vaihteluna eikä ilmeisenä virheenä.
 PVC/PU-nahkakomposiitti-, kohokuviointi- ja pinnoituslinja Kahvat vapauttavat paperin, suuremman päällysteen painon ja syvän kohokuvioinnin ilman pintamerkintöjä; sivu tukee tarjouspyyntöjä ja luetteloi palveluluokat. Näytä tuote →
Nahka ja synteettiset pintamateriaalit lisäävät lisävaatimuksen: linjan tulee käsitellä irrotettavaa paperia, suurempia päällystepainoja ja syvää kohokuviointia jättämättä pintaa jälkiä. Lämmön talteenotto on edelleen arvokasta, mutta ensisijaiseksi tavoitteeksi tulee tasaisuus poikki leveydellä, jotta rakeisuuden syvyys ei ajaudu reunasta keskustaan.
Mukautetut leveydet, päällysteen painot ja asettelut
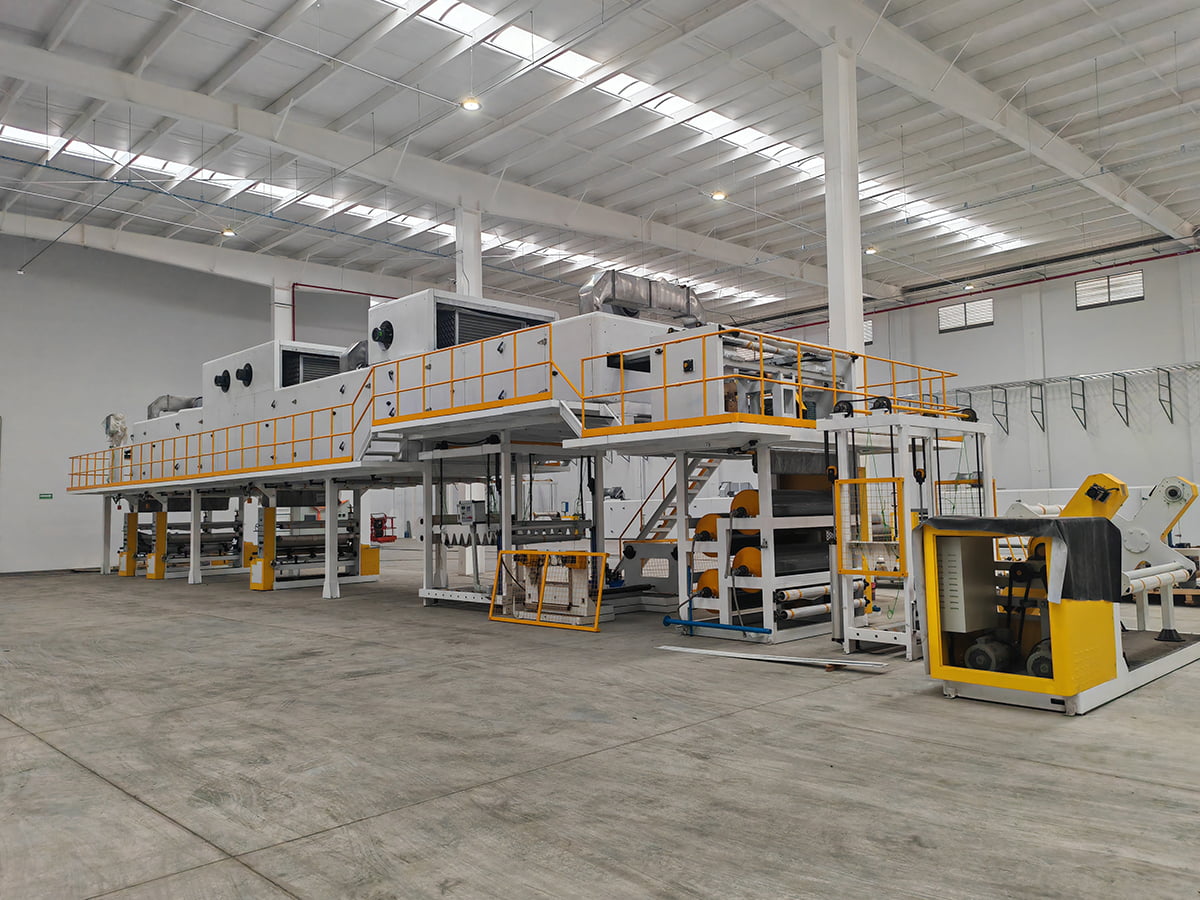
Useimmat ostajat eivät sovi luettelokoneeseen. Rainan leveydet 1200–1600 mm, epätavalliset päällysteen painot, rajoitettu rakennus, olemassa oleva purku, joka on käytettävä uudelleen, tai kaksivaiheinen prosessi, joka on suoritettava yhdessä linjassa, ovat kaikki normaaleja olosuhteita. Käytännön testi on, pystyykö toimittaja tarjoamaan epästandardista layoutia muuttamatta jokaista poikkeamaa myöhemmin tekniseksi muutostilaukseksi. Pyydä tarjousvaiheessa yleinen järjestelypiirros, jossa näkyy uunin pituus, tuulettimien asennot, huoltotasot ja telojen vaihtoon tarvittava tila.
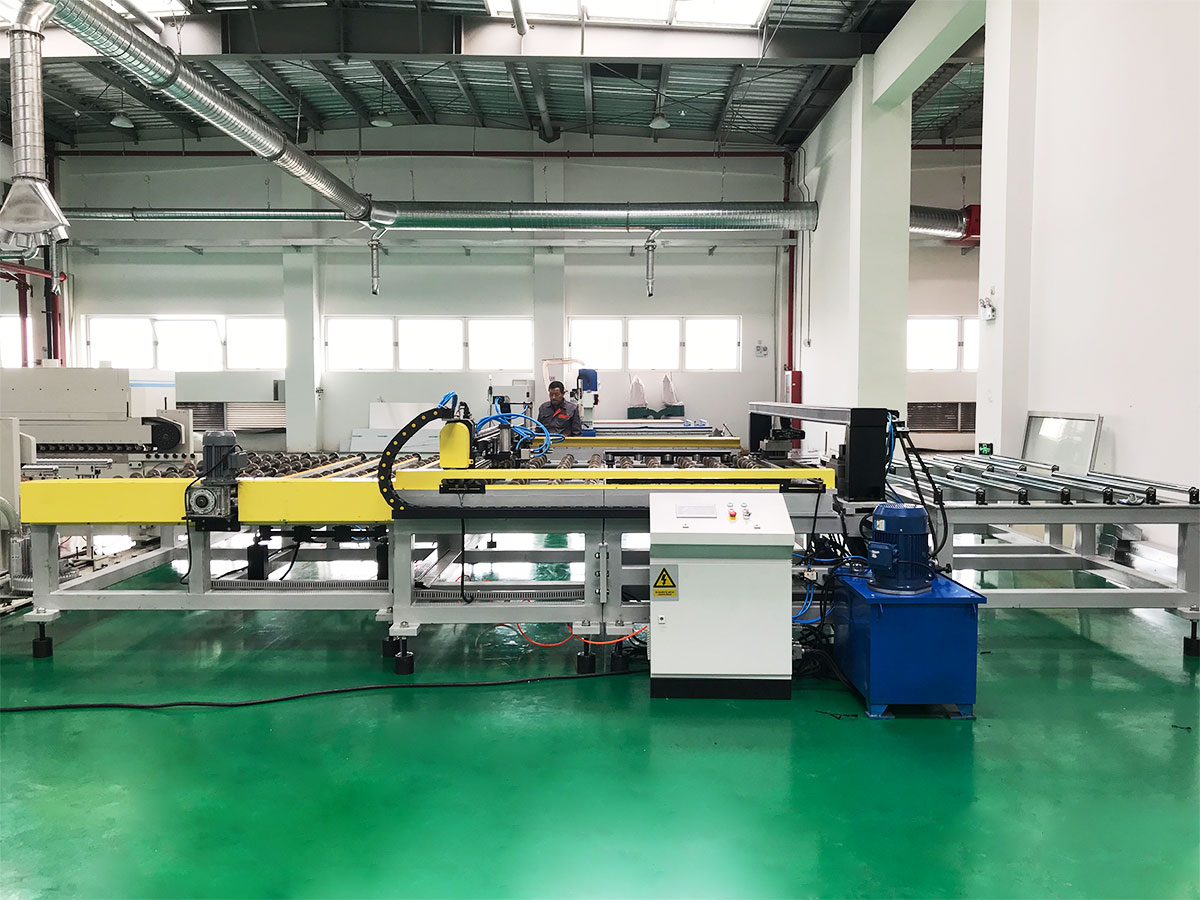 Mittatilaustyönä valmistetut laitteet ja ei-standardi tuotantolinjat Ostajille, jotka tarvitsevat epätyypillisiä asetteluja, epätavallisia radan leveyksiä tai rajoitettuja asennuksia; sivu tarjoaa tarjouspyyntöjä räätälöidyistä laitteista ja tuotantolinjoista. Näytä tuote →
Kuinka vertailla kahta lainausta joutumatta harhaan
Kun kaksi tarjousta eroavat toisistaan 15 tai 20 prosenttia, ero ei yleensä ole voittomarginaali vaan laajuus. Laita molemmat samaan listaan.
| Vertailukohta | Alin hinta tarjous | Tehokkuuspainotteinen lainaus |
|---|---|---|
| Uunin kaavoitus | Kaksi vyöhykettä yhdellä asetuspisteellä | Neljästä kuuteen vyöhykettä itsenäisellä ohjauksella |
| Ilmavirran ohjaus | Kiinteä puhallinnopeus, manuaaliset vaimentimet | Muuttuvanopeuksiset puhaltimet, jotka on kytketty linjanopeuteen |
| Poistolämpö | Purettu ilmakehään | Ilmasta ilmaan talteenotto tai valikoiva kierrätys |
| Pinnoitteen paksuus | Kuljettajan säätö tuntuman mukaan | Suljetun silmukan mittaus automaattisella korjauksella |
| Käyttöönottotiedot | Vain mekaaninen ajo | Lämpö- ja massatase verrattu taattuihin lukuihin |
Jos toimittaja ei pysty tuottamaan mitattuja lukuja vertailukelpoiselta riviltä, käsittele tehokkuusväite todentamattomana ja hinnoittele riski sen mukaisesti.
Varmistus, asennus ja pitkäaikainen tuki
Tehokkuus todistetaan käyttöönotossa, ei myyntikokouksessa. Vakava hyväksymisprotokolla tallentaa kaasun tai sähkön kulutuksen tonnia kohti, rainan lämpötilan kunkin vyöhykkeen lopussa, kalvon paksuuden koko leveydeltä ja 72 tunnin ajon nimellisnopeudella. Kysy myös etädiagnostiikasta, varaosaluettelosta lämmittimille, puhaltimille, vetolaitteille ja rullille sekä kuinka nopeasti teknikko pääsee laitoksellesi. Jos haluat, että nämä kohdat tarkistetaan omaa tuotettasi ja rakennustasi vasten, ota yhteyttä suunnittelutiimiin.
Energiatehokkaan PVC-pinnoituskoneen toimittajan valinta perustuu todisteisiin pikemminkin kuin adjektiiveihin. Vertaa uuneja vyöhykejaon ja ilmavirran mukaan, vertaa päällystyspäitä mitatun paksuustoleranssin mukaan, vertaa säätimiä sen mukaan, miten ne käyttäytyvät osakuormituksella, ja vertaa kahta lainausta rivi riviltä. Toimittaja, joka voi käydä läpi tuotteesi lämpötaseen, esittää toleransseja numeroina ja näyttää saman mallin muualla, on se, jonka kone on taloudellinen vielä vuonna viisi.