
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Samassa kuukaudessa voi käydä kaksi ostokeskustelua ja kuulostaa lähes identtisiltä. Lattiavalmistaja haluaa linjan, joka muuttaa PVC-seoksesta ja mineraalitäyteaineesta kilometri toisensa jälkeen 4 mm:n SPC-hylsylevyn, jonka poikkileikkaus on sama työvuoron lopussa kuin alussa. Kolmensadan kilometrin päässä oleva laitetoimittaja tarvitsee päivässä neljäkymmentätuhatta saranakoteloa, joista jokaisessa on rivat, napsautussovitus ja kaksi sisäänvalettua sisäosaa. Molemmat ostajat kuvailevat ostoa muovinkäsittelykoneen ostamiseksi, mutta he tarvitsevat kuitenkin täysin erilaiset alustat.
Johtopäätös tulee ensin: suulakepuristus ja ruiskupuristus eivät ole kaksi versiota samasta työstä. Ekstruusio on jatkuvaa. Sula työnnetään muotin läpi ja tuote säilyttää sen poikkileikkauksen niin kauan kuin linja kulkee. Ruiskuvalu on syklistä. Sula täyttää suljetun ontelon ja jokainen sykli tuottaa kiinteän määrän erillisiä kolmiulotteisia osia. Pitkät ja tasaiset kohdat ekstruusiota varten. Muotoiltu ja kappaleiksi laskettu osoittaa ruiskupuristusta. Työkalukustannukset, toleranssi, romumäärä ja käyttäjän taidot johtuvat kaikki tästä yhdestä erosta.
Kuinka suulakepuristus toimii, askel askeleelta
Suulakepuristuslinjassa rakeet tai jauhe syötetään suppilosta lämmitettyyn tynnyriin, kuljetetaan ja sulatetaan pyörivän ruuvin avulla ja pakotetaan sitten suulakkeen läpi, jonka aukko määrittää profiilin. Kuuma muoto jäähdytetään ja kalibroidaan, vedetään pois vetoyksiköllä ja leikataan pituuteen. Ruuvi ei pysähdy osien väliin, koska siinä ei ole osia, vain metrejä. Teho mitataan kilogrammoina tunnissa suulakkeessa ja metreinä minuutissa rivin päässä.
- Poikkileikkaus pysyy vakiona koneen suunnassa ja pituutta rajoittaa vain käsittely ja pakkaus.
- Suulake maksaa murto-osan ruiskumuotista, ja suulaketta voidaan säätää, kiillottaa tai työstää uudelleen, kun profiili muuttuu hieman.
- Monikerroksiset rakenteet tulevat lähes ilmaiseksi koekstruusiolla, kun kaksi tai kolme ekstruuderia syöttää yhtä suulakekappaletta.
- Loppupään laitteet, kalibrointi, jäähdytys, nosto ja leikkuri, vaikuttavat lopulliseen mittalaatuun yhtä paljon kuin itse ekstruuderi.
- Tyypillisiä tuotteita: SPC-sydänlevyt, PVC-pohjakalvo nahalle, jatkuva kuituvahvistettu termoplastinen teippi, putki-, ikkunaprofiilit ja kaapelieristeet.
Kuinka ruiskuvalu toimii, askel askeleelta
Ruiskupuristus sulattaa samanlaisen polymeerin, mutta ruiskuttaa sitten mitatun ruiskun suljettuun ja puristettuun muottiin korkealla paineella. Ontelo pakataan ja pidetään paikallaan kutistumisen kompensoimiseksi, jäähdytetään, avataan ja ejektorin tapit työntävät osan ulos ennen kuin muotti sulkeutuu uudelleen. Jokainen sykli tuottaa kiinteän määrän valmiita kappaleita, ei jatkuvaa pituutta, ja syklin aika on yksikkökustannustekijä.
- Geometrian vapaus on tärkein etu: rivat, ulokkeet, kierteet, elävät saranat ja metalliosat voidaan muodostaa yhdellä kertaa.
- Toleranssit ovat tiukat ja toistettavat, usein plus tai miinus millimetrin kymmenesosa kriittisissä mitoissa.
- Muotti on osakohtainen. Komponentin suunnittelumuutos tarkoittaa yleensä uutta muottia, ei muotin säätöä.
- Runners, sprues ja käynnistyshylkyt muodostavat suurimman osan romusta, ja uudelleenjauhetta sekoitetaan usein takaisin kontrolloidussa suhteessa.
- Tyypillisiä tuotteita: kotelot, kannet, liittimet, auton sisäosat ja kertakäyttöiset lääkinnälliset laitteet.
Ekstruusio ja ruiskuvalu verrattuna
| Aspekti | Ekstruusio | Ruiskuvalu |
|---|---|---|
| Tulostusmuoto | Jatkuva pituus vakiolla poikkileikkauksella | Erilliset kolmiulotteiset osat |
| Työkalu | Die plus kalibrointi ja jatkoyksiköt | Tarkkuusteräsmuotti, jossa jäähdytys ja irrotus |
| Työkalu cost | Matalampi ja helpompi muokata | Korkeampi ja sidottu yksiosaiseen malliin |
| Rytmi | Jatkuva, ei kiertoaikaa | Sekunneista minuuttiin per laukaus |
| Geometria | Yksinkertainen profiili, ei alleviivauksia | Monimutkaiset muodot, rivat, ulokkeet ja lisäosat |
| Toleranssi | Kalibroinnin, jäähdytyksen ja nostovakauden mukaan | Erittäin tiukka ja toistettava osasta osaan |
| Romu | Käynnistys- ja vaihtotrimmi | Juoksijat, jätteet ja hylkääjät |
| Taloudellinen volyymi | Pitkät juoksut yhdellä profiililla | Korkea kappalemäärä yhdestä komponentista |
| Kuituyhdisteet | Kuidut kohdistuvat koneen suunnassa | Kuidun pituutta voidaan lyhentää ruuvi- ja venttiilitoiminnalla |
Työkalu ja kustannusrakenne: mihin rahat todella menevät
Useimmat ensimmäistä kertaa ostajat yllättyvät kustannusten jakautumisesta. Injektioprojektissa etukuormitetaan rahaa muottiin, tarkkuuskoneistettuun lohkoon, jonka on kestettävä puristusvoima, siirrettävä lämpöä huolellisesti sijoitettujen kanavien kautta ja poistettava osa ilman merkkiä. Tämä investointi palautuu satojen tuhansien syklien aikana, minkä vuoksi ruiskuvalu kamppailee tietyn vuosivolyymin alapuolella.
Suulakepuristusprojekti kuormittaa rahaa eri tavalla. Suulake on verrattain vaatimaton, mutta linja on koneiden ketju: ekstruuderi, seulavaihtaja, kalibrointipöytä, jäähdytyssäiliö, nosto, leikkuri ja pinoaminen. Heikko lenkki asettaa katon koko linjalle. Jos nosto vetää epätasaisesti tai jäähdytyssäiliö on lyhyt, täydellisesti tasapainotettu meisti muodostaa silti paksuudeltaan ajautuvan profiilin ja ostaja maksaa materiaalista joka metri eikä kerran työkalussa.
Materiaalien käyttäytyminen ja lämpöhistoria
Molemmat prosessit sulattavat polymeeriä, mutta lämpö- ja leikkaushistoria eroavat jyrkästi. Ekstruusiossa materiaali kokee suhteellisen hellävaraisen, hyvin jakautuneen leikkausliikkeen ruuvia pitkin ja lyhyen viipymisen suuttimessa. Ruiskuvalussa sulate kulkee kapean portin läpi erittäin suurella leikkausvoimalla ja pakataan sitten paineen alaisena, jolloin molekyylien suuntautuminen ja sisäinen jännitys lukittuvat osaan. Tästä syystä sama polymeerilaatu voi käyttäytyä eri tavalla näissä kahdessa prosessissa, ja miksi vääntyminen on yleinen valitus muovatuissa osissa, mutta harvinainen suulakepuristetuissa profiileissa.
Kuituvahvisteisten yhdisteiden kohdalla ero on vielä tärkeämpi. Ekstruusio pyrkii kohdistamaan kuidut koneen suunnassa, mikä suosii jäykkyyttä tähän suuntaan. Ruiskupuristus tuottaa monimutkaisemman kuoren ja ytimen suunnan, ja kuidun pituus voi laskea sulan kulkiessa ruuvien, venttiilien ja porttien ohi. Jos viimeistellyn osan iskunkesto riippuu kuidun pituudesta, tämä on spesifikaatiokohta, ei yksityiskohta.
Valinta kahden prosessin välillä
Käy läpi seuraavat kohdat järjestyksessä ja vastaus on yleensä ilmeinen ennen toista kysymystä.
- Määritteleekö tuotteen poikkileikkaus vai muoto? Poikkileikkaus tarkoittaa ekstruusiota.
- Onko pituus määrätty toiminnon vai käsittelyn mukaan? Rajoittamaton pituus suosii voimakkaasti ekstruusiota.
- Tarvitseeko osa alaleikkauksia, sivutoimia, kierteitä tai lisäyksiä? Silloin ruiskupuristus on realistinen reitti.
- Mikä vuosimäärä koskee yhtä mallia? Erittäin suuri kappalemäärä oikeuttaa muotteihin investoinnin, pitkät profiilit oikeuttavat linjasijoituksen.
- Kuinka tiukka kriittinen toleranssi on? Valetut osat pitävät tiukkoja mittoja helpommin, suulakepuristetut profiilit tarvitsevat hyvän kalibroinnin ja noston hallinnan.
- Kuinka paljon romua voidaan käsitellä kotona? Suulakepuristettu leikkaus on usein suoraan uudelleenkäytettävissä, valetut kannattimet saattavat tarvita uudelleenhiontaa ja kuivaamista.
Missä jatkuvat ekstruusiolinjat sopivat paneeli- ja komposiittituotannossa
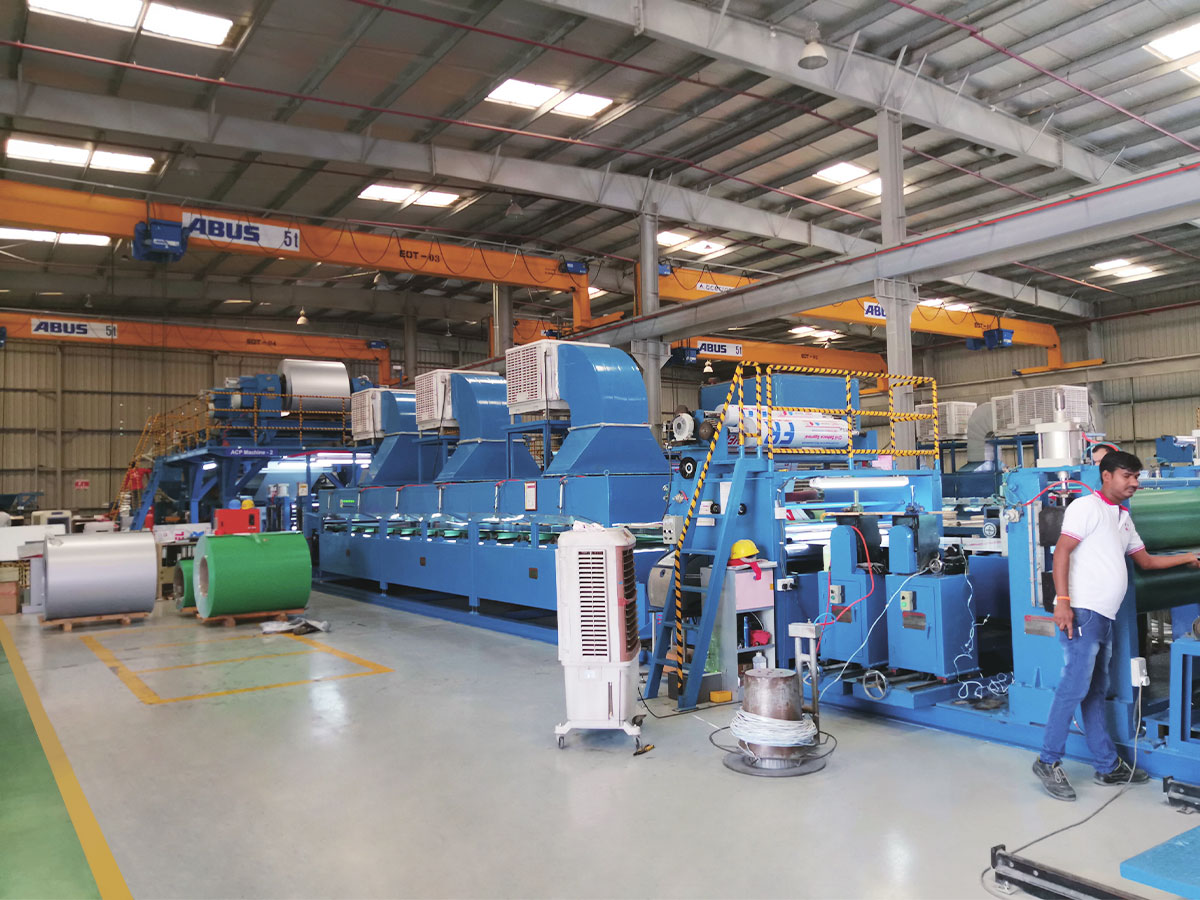
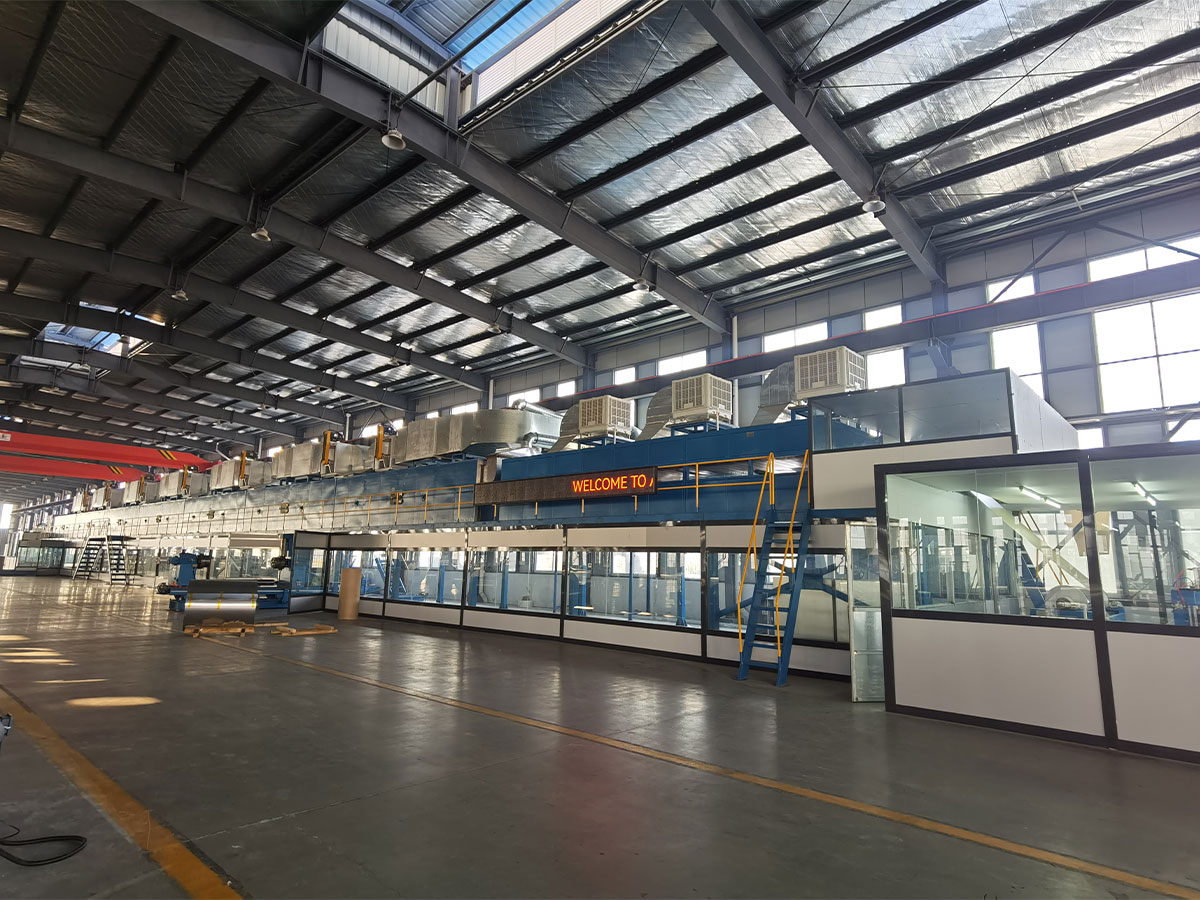
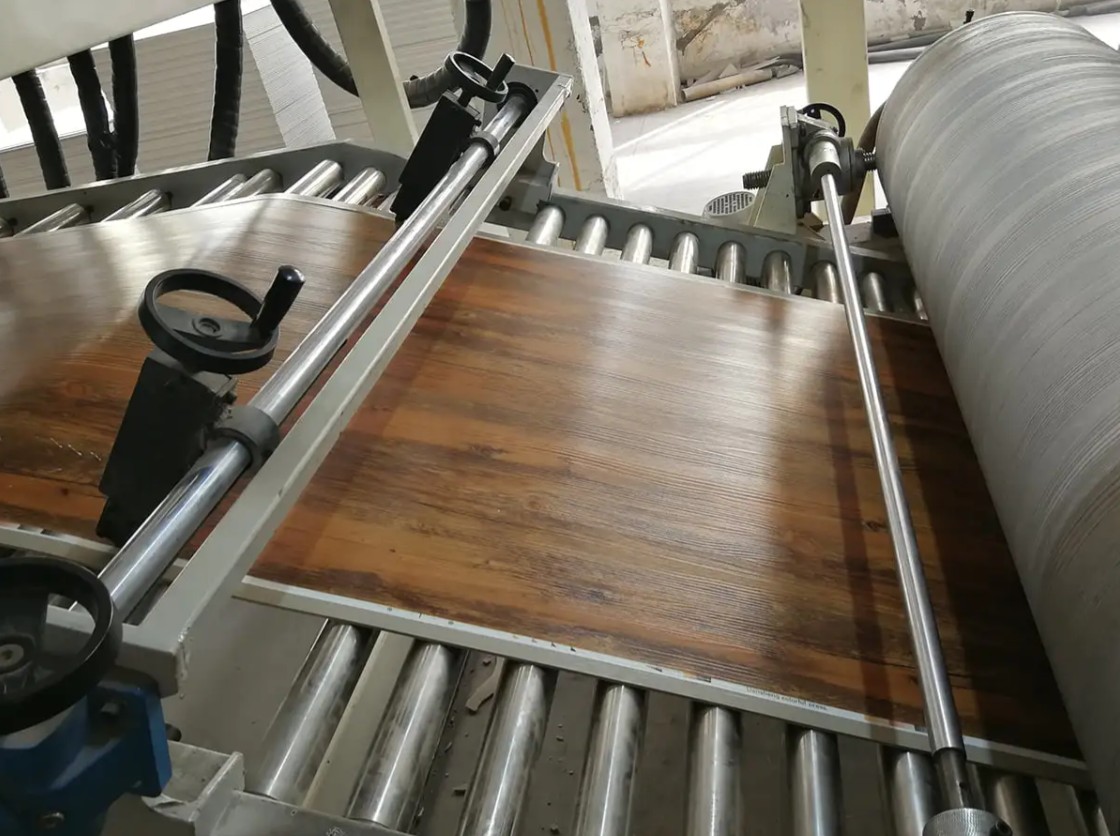
Monet rakennus- ja sisustusmateriaalit, jotka näyttävät muovatuilta tuotteilta, on itse asiassa suulakepuristettu tai päällystetty jatkuvalla linjalla. SPC-lattia on selkein esimerkki. Jäykkä ydin suulakepuristetaan, sitten laminoidaan koristekalvolla ja kulutuskerroksella, joten ekstruuderi määrittää tasaisuuden, tiheyden ja paksuuden tasaisuuden koko levyltä.
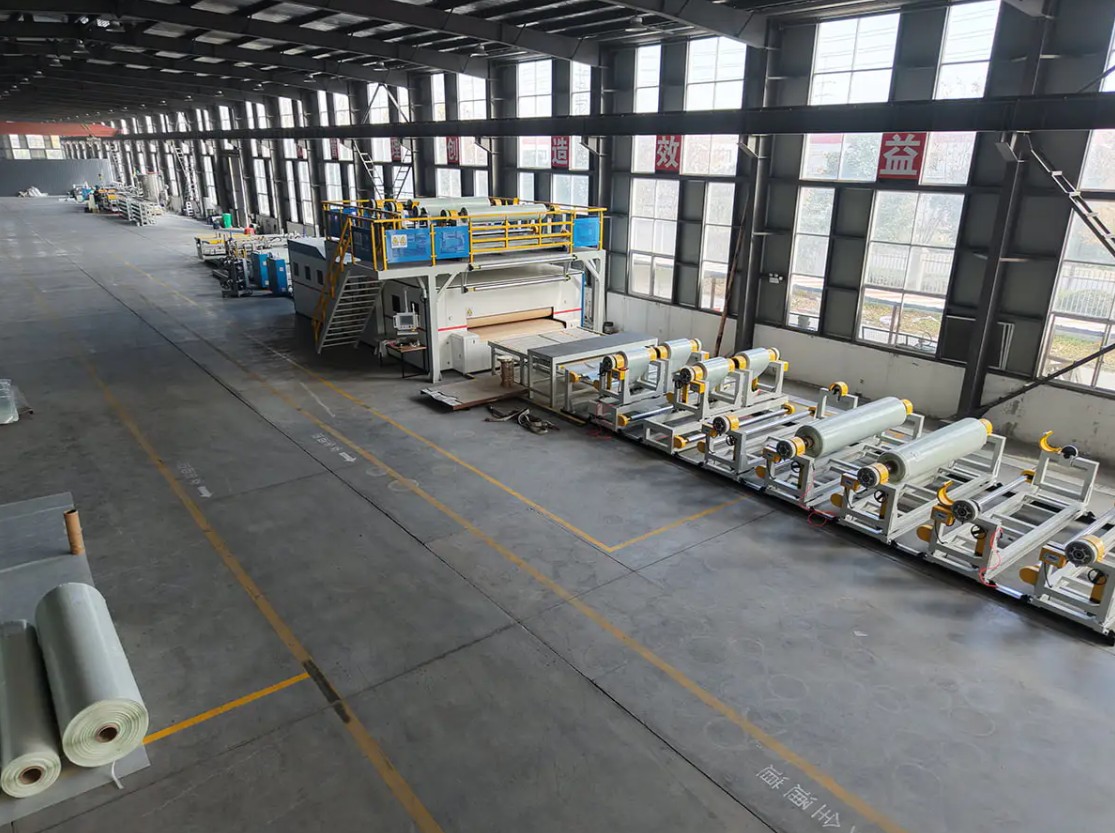
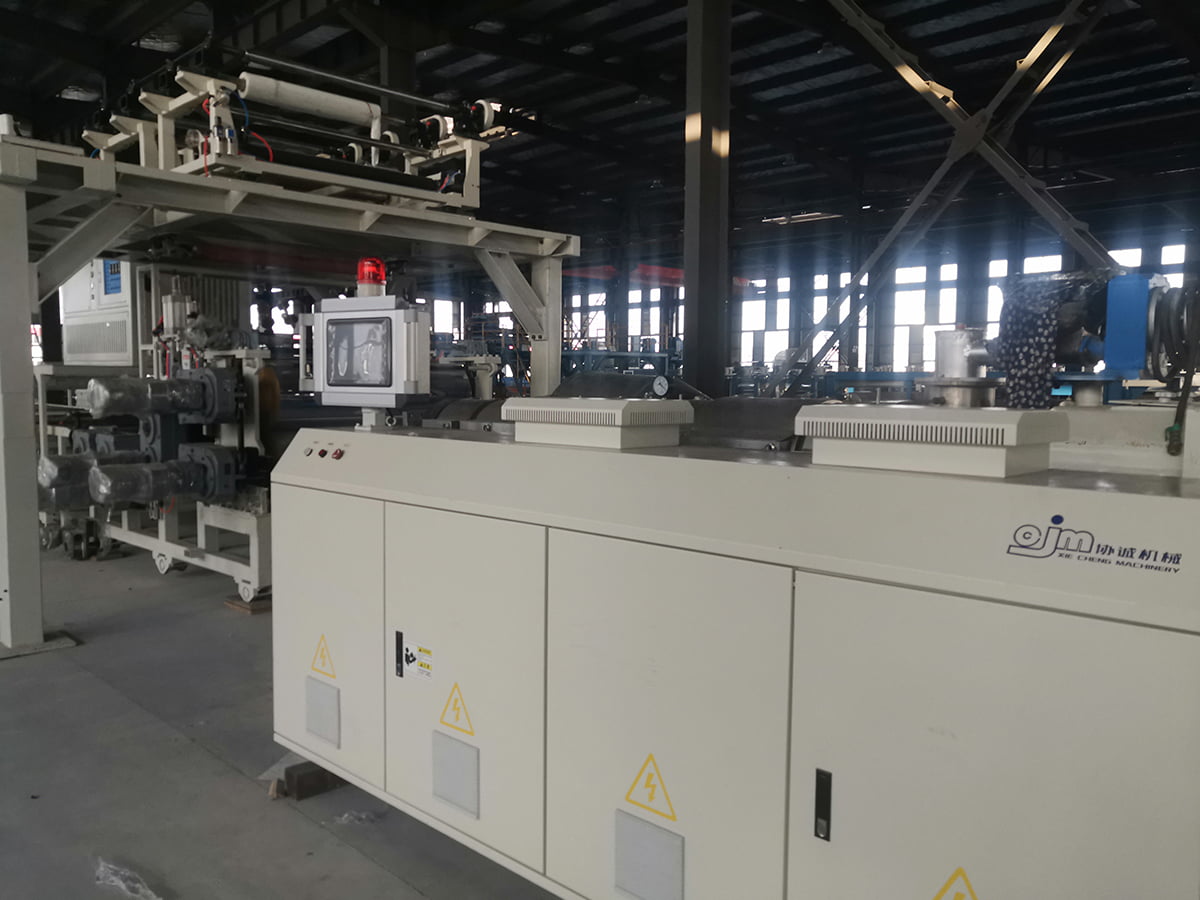 PVC/WPC/SPC-lattiapäällysteiden tuotantolinja kivimuovilattialle Katso tämä rivi nähdäksesi, kuinka suulakepuristus, kalvolaminointi, UV-pinnoitus, kohokuviointi ja online-tarkastus yhdistyvät automatisoituun SPC-lattian tuotantoon. Näytä tuote →
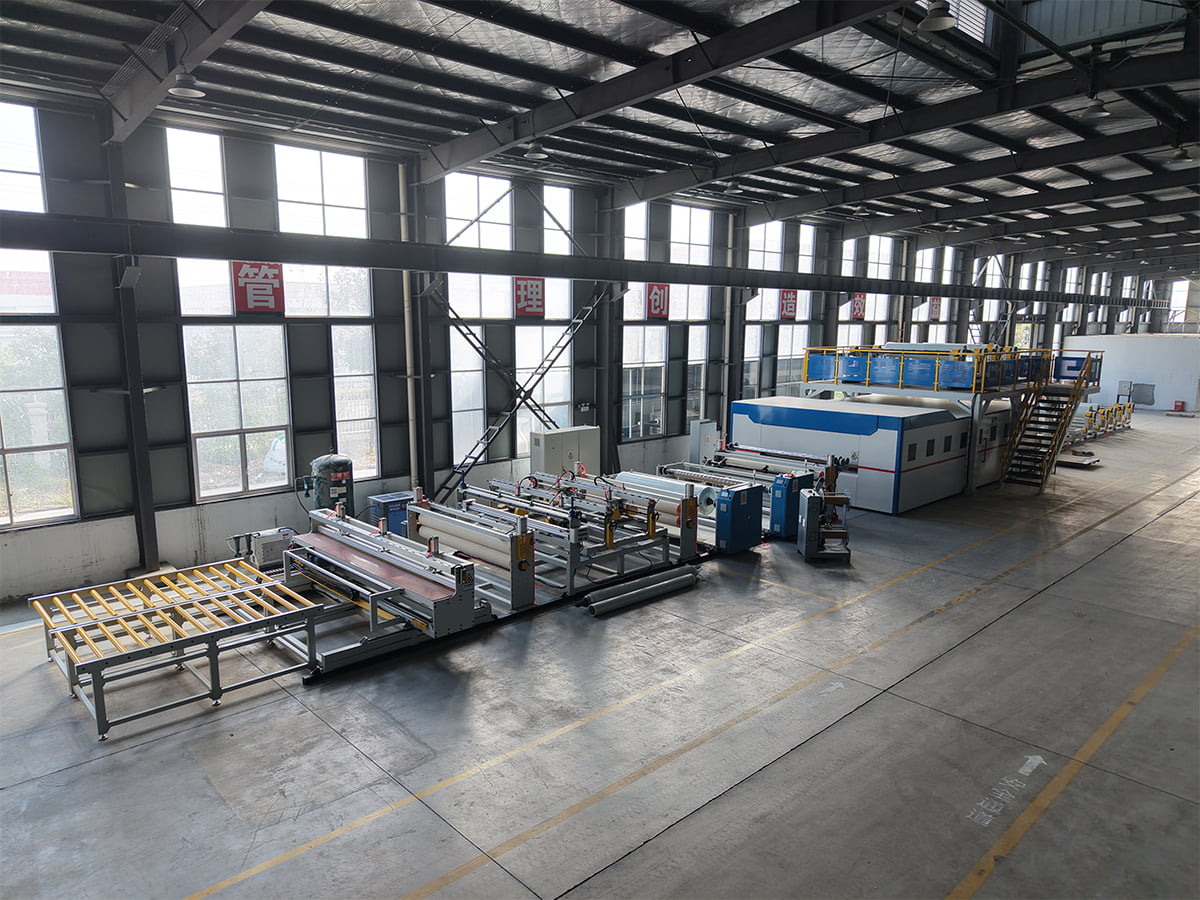
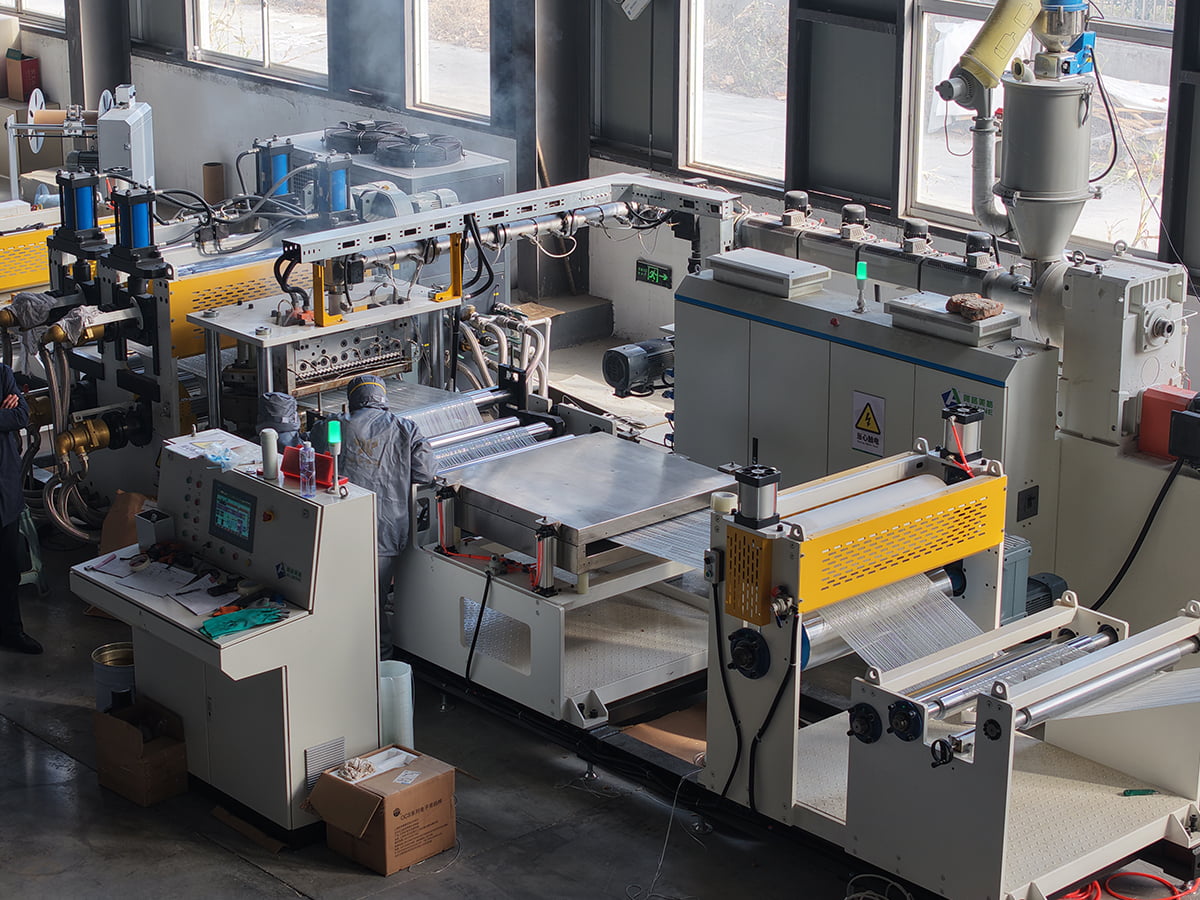
Sama logiikka pätee jatkuviin kuituvahvisteisiin termoplastisiin komposiitteihin. PET- tai PP CFRT -linja yhdistää polymeerisulan lujitekuituun tai kankaaseen jatkuvassa prosessissa, ja valmis levy tai teippi myöhemmin puristetaan tai lämpömuovataan kolmiulotteiseen muotoon. Suulakepuristusvaihe, ei muovauspuristin, ratkaisee kuidun kostutuksen ja paksuuden tasaisuuden. Ostajat kysyvät usein, mitä täydellinen PVC-laminaattipaneelisarja sisältää, ennen kuin vertailevat toimittajia, ja rehellinen vastaus on, että suulakepuristuslaite on vain yksi asema useista, joiden on vastattava toisiaan.
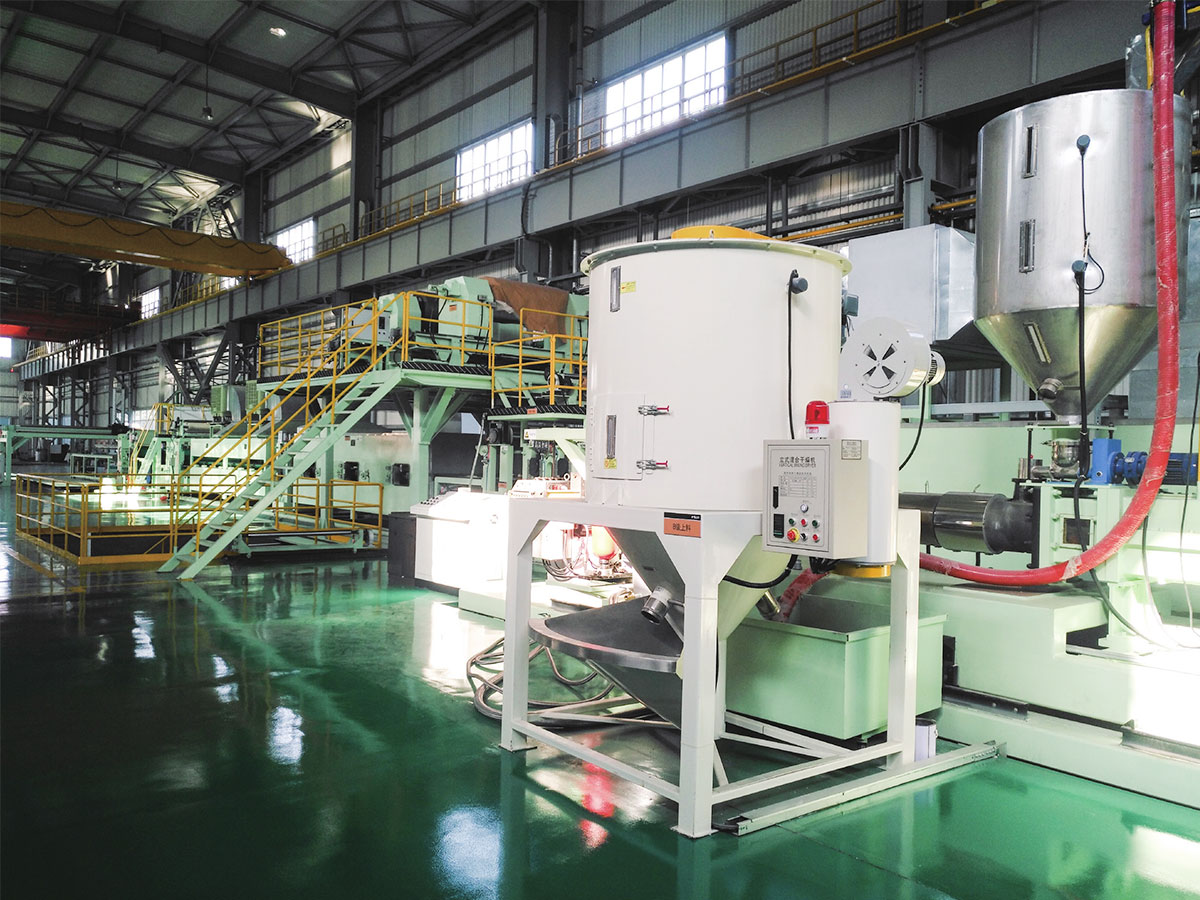 PET/PP CFRT -komposiittimateriaalien tuotantolinja Tutustu tähän OEM-CFRT-sarjaan jatkuvaan kuituvahvisteisten kestomuovikomposiittien tuotantoon, ja saatavilla on palvelu- ja tarjousvaihtoehtoja. Näytä tuote →
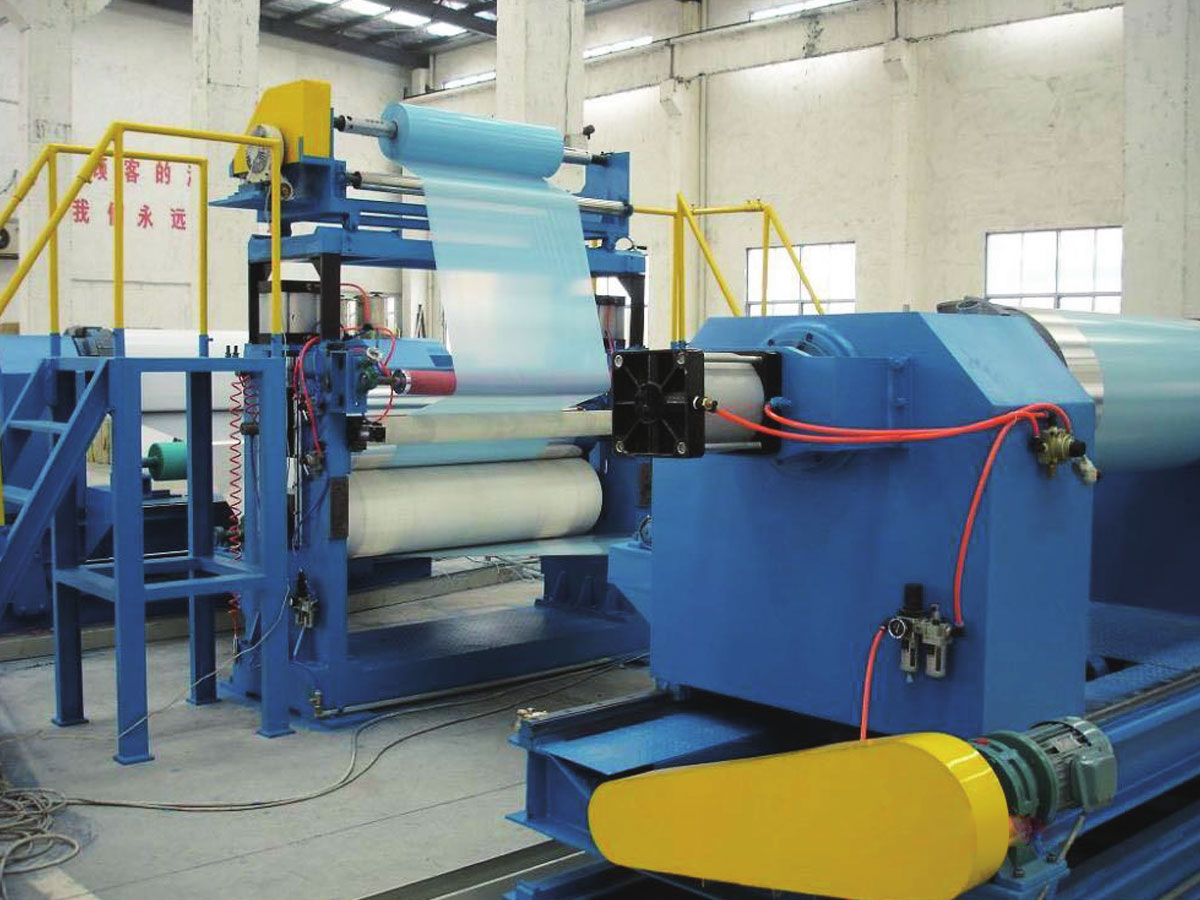
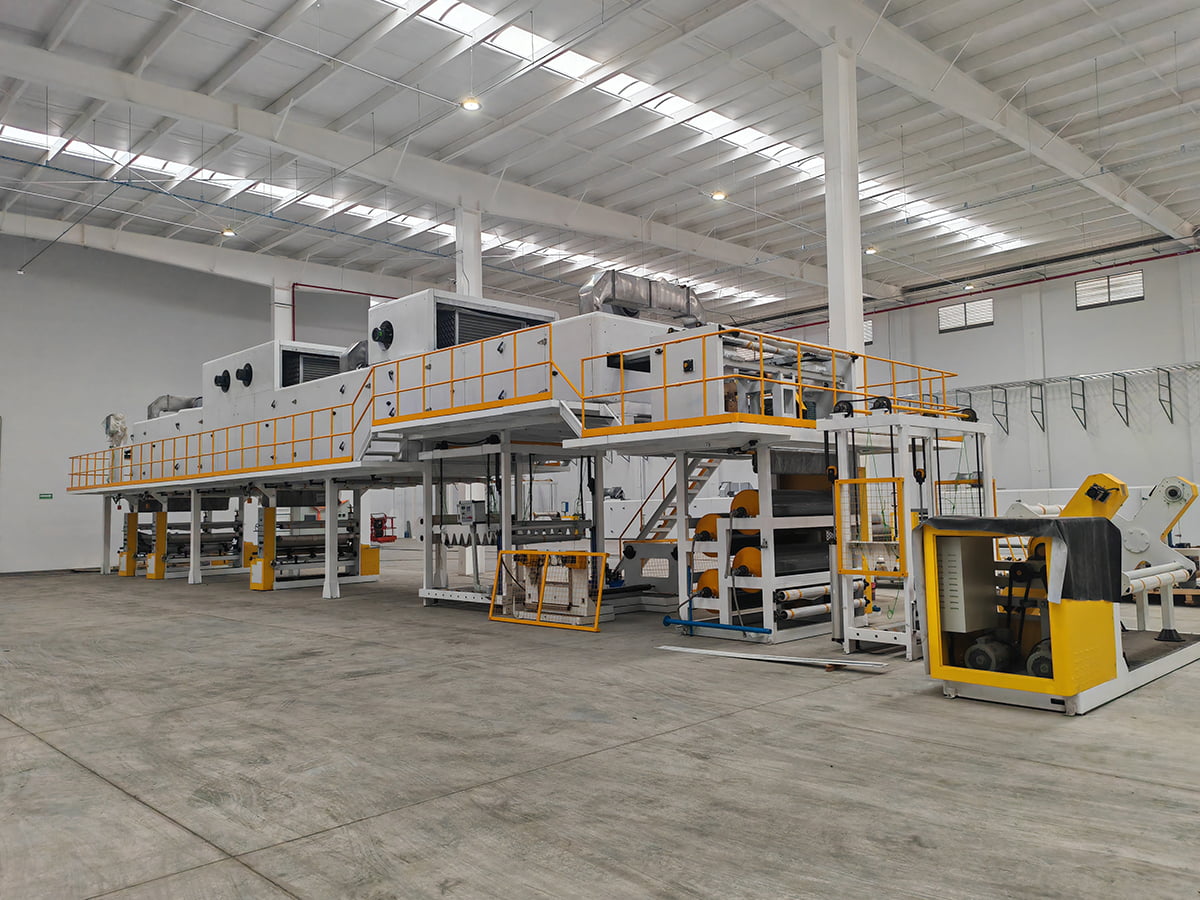
PVC- ja PU-nahka noudattaa kolmatta mallia, jossa pohjakerros valmistetaan jatkuvasti ja sitten pinnoitetaan, kohokuvioidaan ja jäähdytetään linjassa. Pintarakenne tulee kohokuviointitelasta, ei ontelosta, minkä vuoksi prosessi skaalautuu pitkiin ajoihin ilman osakohtaista muottia.
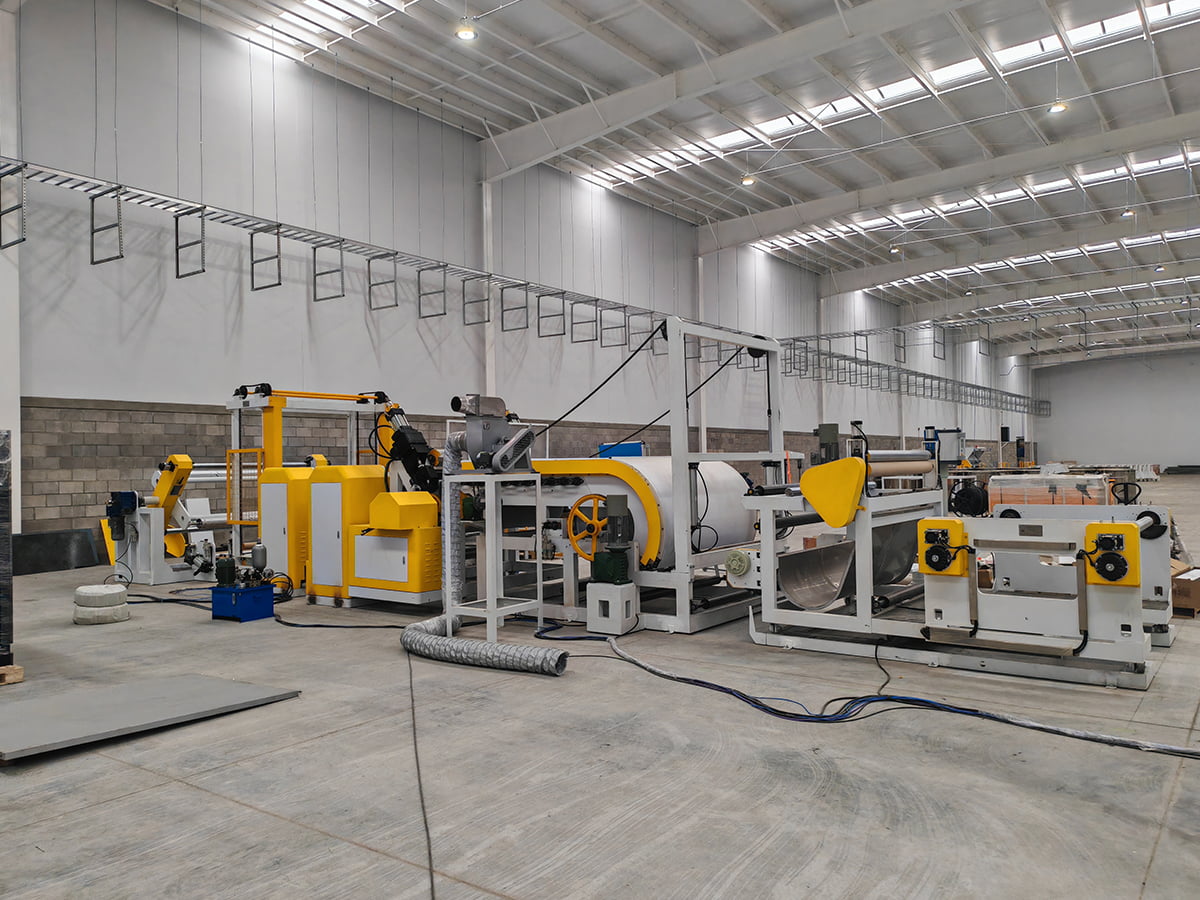 PVC/PU-nahkakomposiitti, kohokuviointi ja pinnoituslinja Tarkista tämä linja jatkuvaa PVC/PU-nahkapohjan tuotantoa, inline-pinnoitusta, kohokuviointia ja jäähdytystä varten mukautetuilla OEM-palveluvaihtoehdoilla. Näytä tuote →
Mitä tulee tarkistaa ennen ekstruusiopohjaisen linjan ostamista
- Ruuvin halkaisija ja pituuden ja halkaisijan suhde sopivat polymeeri- ja täyteainepitoisuuteen, jota aiot käyttää.
- Tuotantonopeus suhteessa linjan nopeuteen, joten nosto- ja jäähdytyspituus eivät ole pullonkaula.
- Paksuus- ja leveystoleranssi kirjoitettu sopimukseen mittausmenetelmällä, ei vain lupauksella.
- Jäähdytysteho ja kalibrointisuunnittelu tuotesuunnitelmasi raskaimmalle profiilille.
- Jatkoketjun laitteet kuuluvat samaan piiriin, koska toimittajien välinen vastuunjako vaikeuttaa käyttöönottoa.
- Palvelumalli: etätuki, asennustyömaa, varaosien saatavuus ja kuljettajan koulutus.
Jos tuotesuunnitelmasi on jossain profiilin ja muotoillun osan välissä, käytännöllinen tapa on usein puristaa tai laminoida puolivalmis levy ja sitten muotoilla se. Koko prosessiketjun ymmärtäminen ennen allekirjoittamista välttää ostamasta kapasiteettia, jota et voi käyttää. Voit tarkistaa mitä PVC-laminaattipaneelien tuotantolinja sisältää toimiva esimerkki siitä, kuinka asemat sopivat yhteen.
Lyhyt versio
Ekstruusio tekee jatkuvia tuotteita, joilla on vakio poikkileikkaus ja ansaitsee rahansa pitkillä ajoilla, alhaisilla työkalukustannuksilla ja yksinkertaisella geometrialla. Ruiskuvalu tekee erillisiä kolmiulotteisia osia ja ansaitsee rahansa toistettavuudesta, monimutkaisista ominaisuuksista ja suuresta kappalemäärästä. Kumpikaan ei ole edistyneempi kuin toinen. Ne on yksinkertaisesti rakennettu erilaisiin kysymyksiin, ja nopein tapa vähentää riskiä on kuvailla tuote, vuosivolyymi ja kriittinen toleranssi laiteinsinöörille ennen hintojen vertailua. Jos haluat keskustelun, lähetä tuotetietosi ja kapasiteettitavoitteesi tiimille ja vahvista, mikä alusta sopii sinun tapauksellesi.