
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

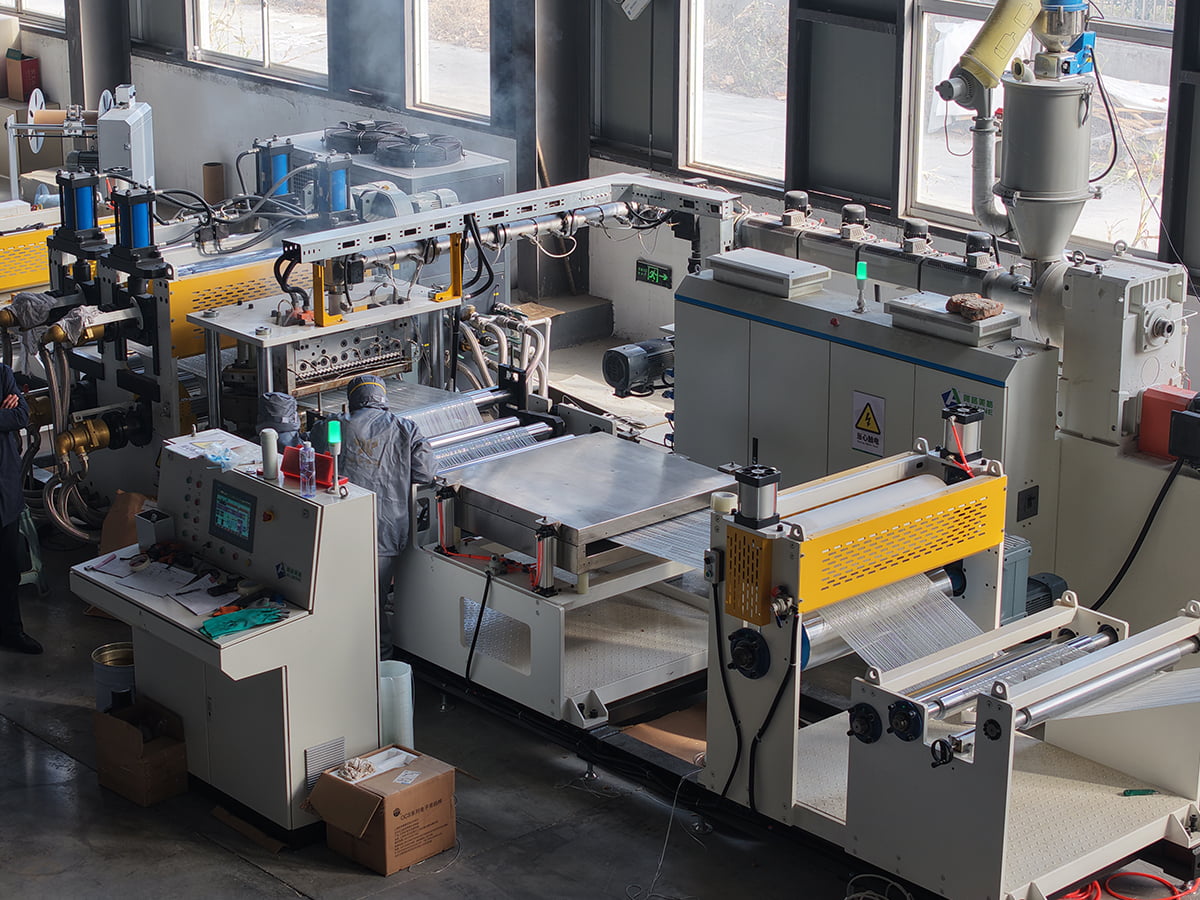
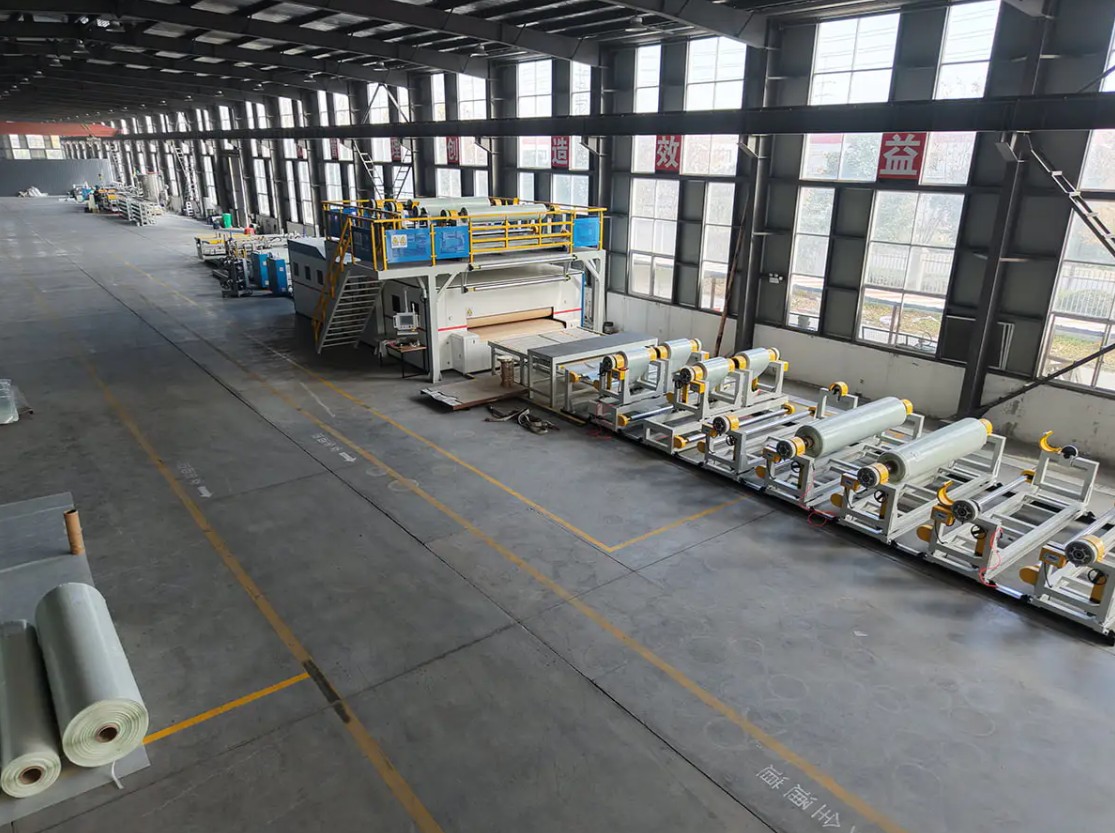
Kahdella PET/PP CFRT-komposiittilinjalla voi olla sama hinta, sama työleveys ja sama lupaus jopa 1200 kg/h, ja ne toimivat silti hyvin eri tavalla tehtaalla. Ero on yleensä ekstruusiojärjestelmässä: ruuvin halkaisija ja pituuden suhde halkaisijaan, stabiloiko sulatepumppu painetta, kuinka muotin huulet säädetään ja kuinka telapino poistaa lämpöä. Jokainen loppuvaihe, kuidun kostutuksesta käämitysjännitykseen, voi vain säilyttää ekstruuderin tarjoaman laadun.
Käytännön sääntö on siis yksinkertainen: määritä ensin pursotusjärjestelmä ja kokoa loput linjasta sen ympärille. Päällystys-, laminointi- tai kohokuviointivaihe, joka on suunniteltu nopeammin kuin ekstruuderi pystyy syöttämään sitä, on kapasiteetti, josta maksat etkä koskaan käytä. Suulakepuristin, joka on mitoitettu ulostuloa varten, mutta ei käyttämällesi materiaalille, aiheuttaa mittaustuloksia, geelitäpliä ja ennenaikaista ruuvien kulumista koneen käyttöiän ajan. Tässä artikkelissa kerrotaan, mitä ekstruusiojärjestelmä sisältää komposiittilinjassa, kuinka se yhdistetään PET-, PP-, PVC- ja täyteaineisiin, mitkä toleranssit kantavat kaupallista painoa ja mitä testataan ennen lopullista maksua.
Mikä lasketaan ekstruusiojärjestelmäksi komposiittilinjalla
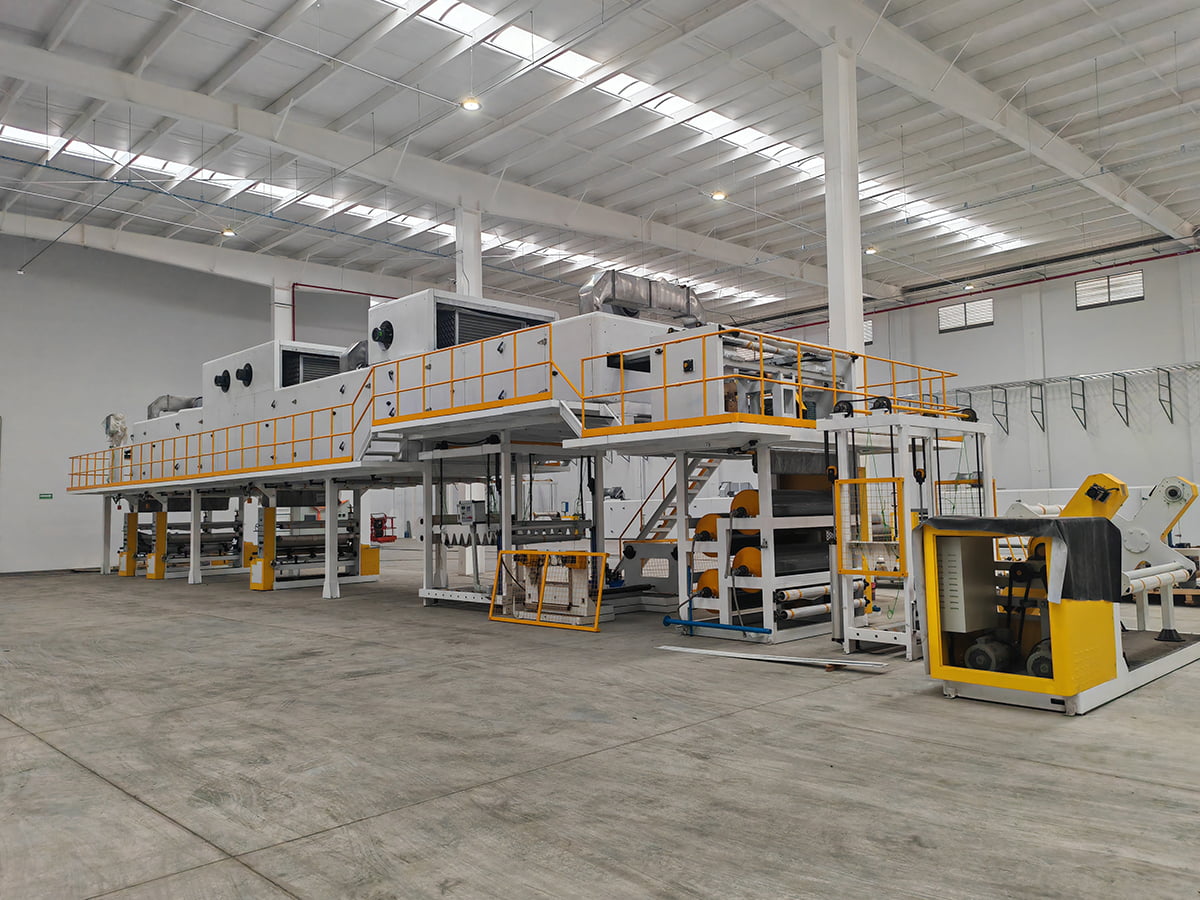
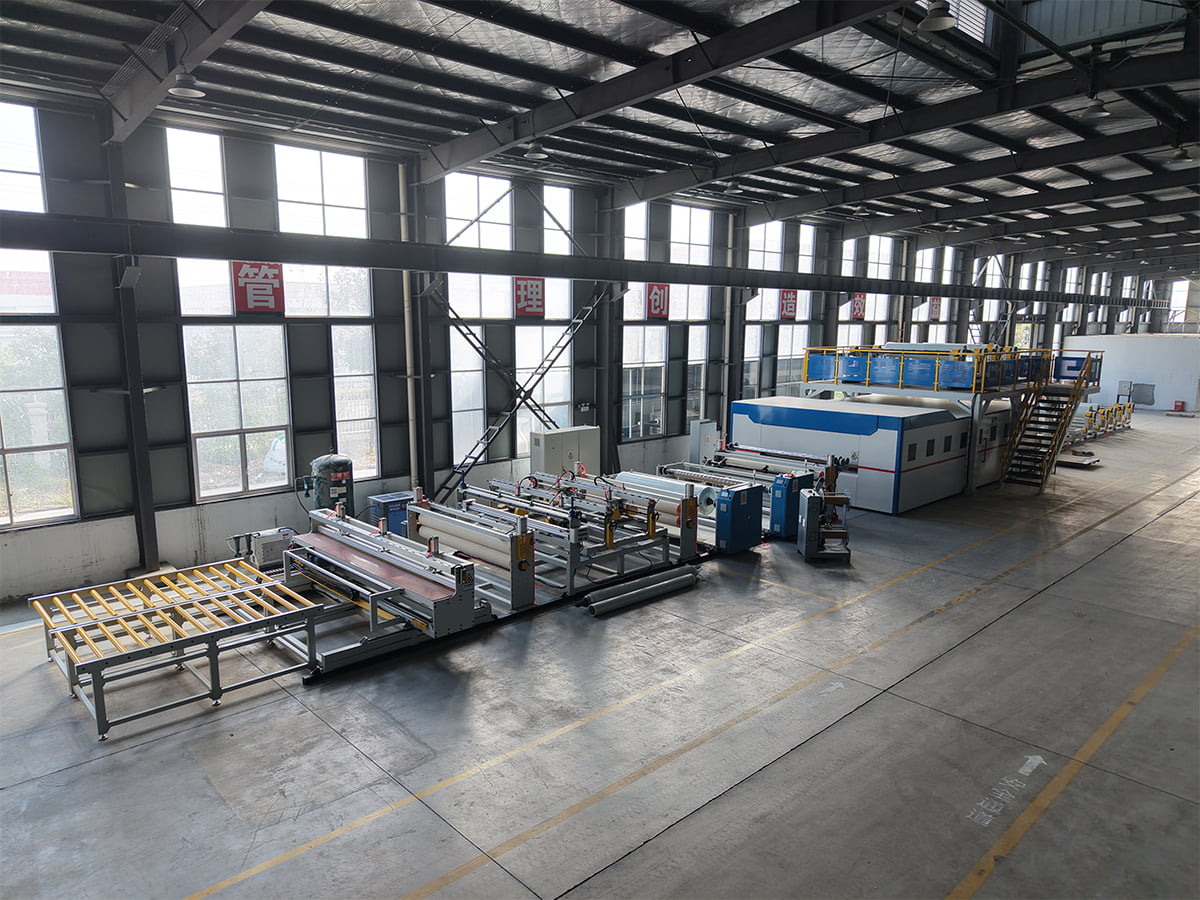
Komposiittituotantolinjalla suulakepuristusjärjestelmä ei ole yksi kone vaan ketju yksiköitä, joiden tulee pitää sama asetuspiste yhdessä: materiaalinkäsittely ja kuivaus, ruuvi ja tynnyri, sulatuspumppu tai paineensäätösilmukka, suutin, telapino tai jäähdytysosa ja linjan nopeuden säätelevä nosto. Paksuus luodaan suulakkeessa, jäädytetään jäähdytysvaiheessa ja sitten laminoidaan, kohokuvioidaan tai pinnoitetaan.
Tulli muuttuu tuotteen mukaan. CFRT-linja suulakepuristaa ohutta kuumasulatetta, jonka on kostutettava jatkuva kuitu, kun taas lattialinja ekstrudoi voimakkaasti täytettyä levyä, joka myöhemmin kalanteroidaan lopulliseen mittaan. Alla oleva taulukko näyttää, kuinka saman laitteistoluokan prioriteetti siirtyy tuotteesta toiseen.
| Viivan tyyppi | Ekstruusiovelvollisuus | Tyypillinen polymeeri | Tarkista ensin |
|---|---|---|---|
| PET/PP CFRT komposiittilinja | Jatkuvan kuidun sulakyllästys, sitten levymuovaus ja laminointi | PET, PP, joskus PA | Sulalämpötilan tasaisuus muotin leveydellä ja kuidun kostuminen tavoitelinjan nopeudella |
| SPC-lattiapäällysteiden tuotantolinja | Täytetyn PVC-levyn ekstruusio, kalanterointi ja laminointi kulutuskerrokseen | PVC kalsiumkarbonaattitäyteaineella | Ruuvien ja piippujen kulutuskestävyys, teho muotin leveyttä kohti, mittarin säätö kalanteroinnin jälkeen |
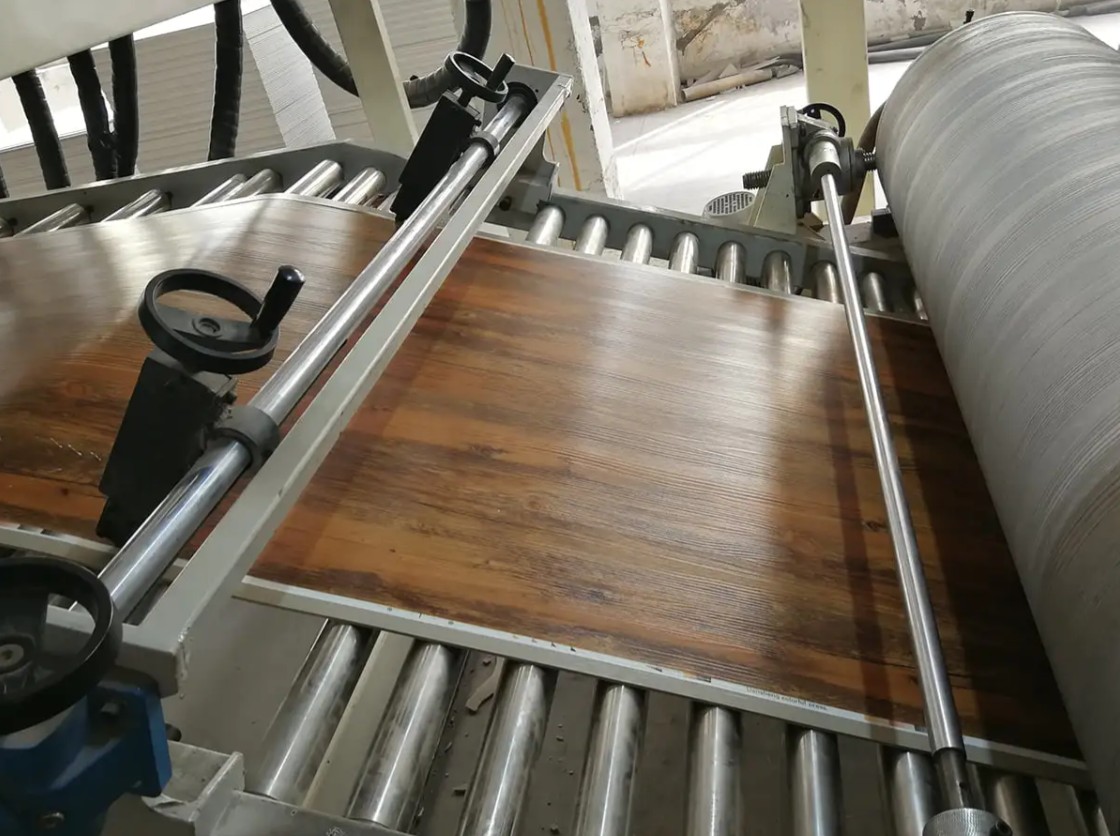
| PVC/PU-nahka kohokuviointi ja pinnoituslinja | Yhdistä pehmennys ja päällystys irrokepaperille tai kankaalle | PVC-yhdiste, PU | Pinnoitteen paksuuden toistettavuus, telan lämpötilan stabiilisuus, pintavirheiden määrä |
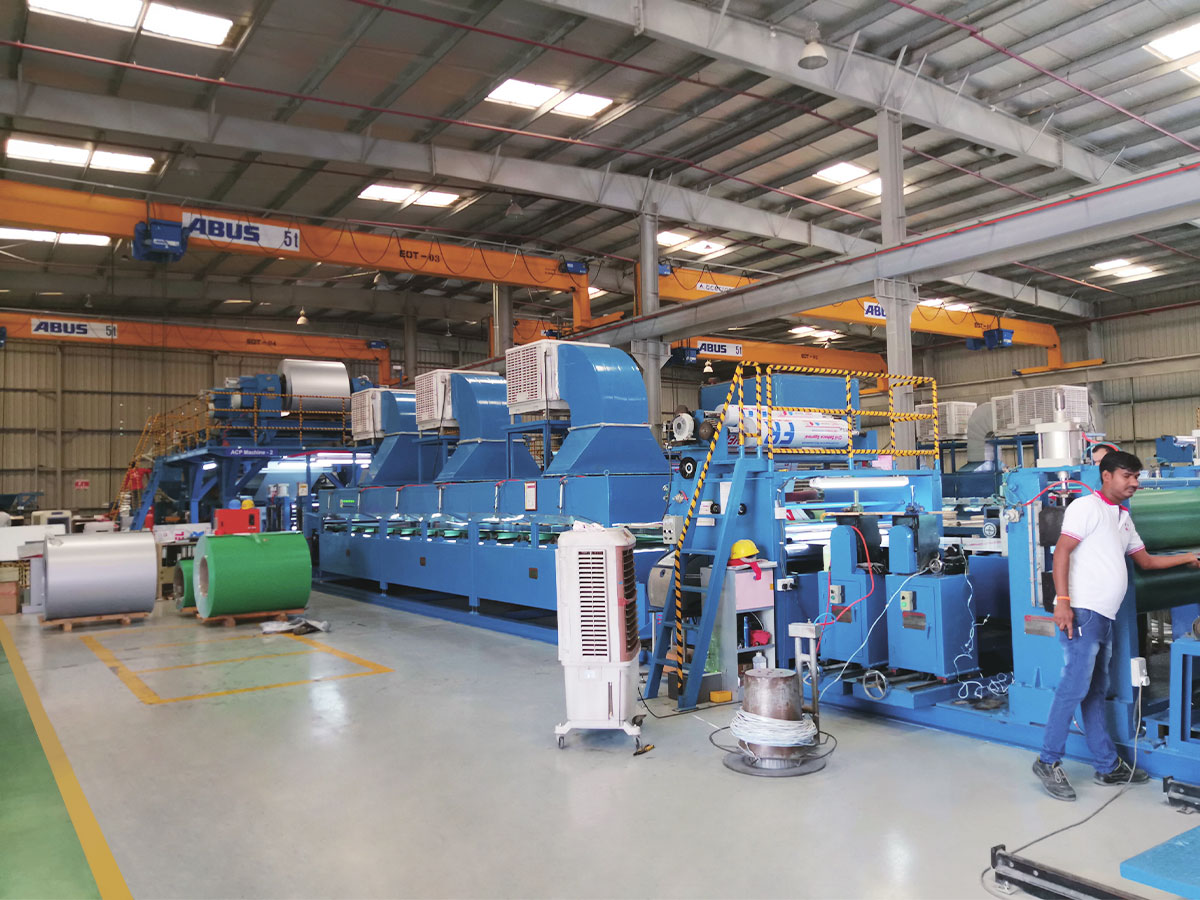
| Metallikomposiitti- ja kelapinnoituslinjat | Liima- ja päällystyskerrokset massapursotuksen sijaan | PE, PUR, kalvoliimat | Onko ydinlevy ostettu vai valmistettu itse, ja kuinka tarttuvuus validoidaan |
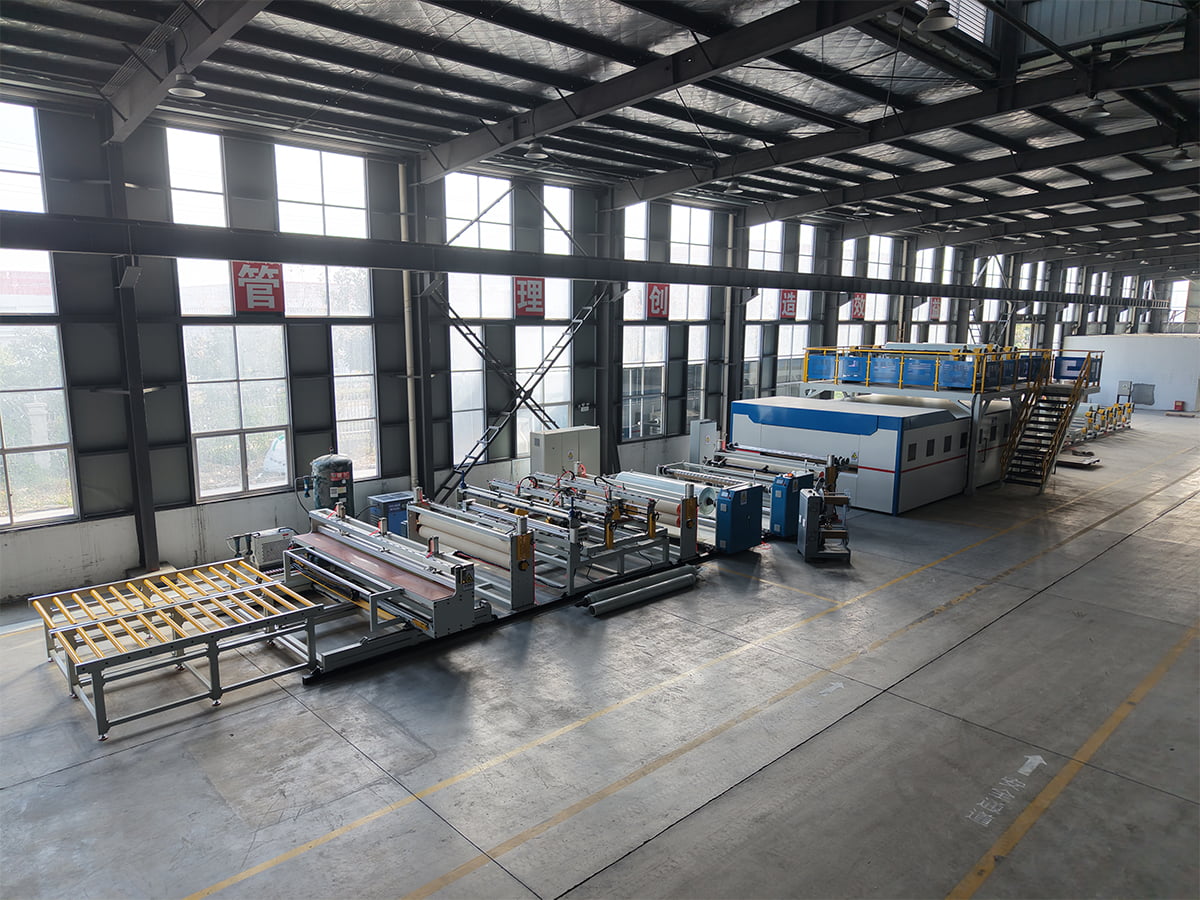 PET/PP CFRT -komposiittimateriaalien tuotantolinja CFRT-komposiittilinja PET/PP:lle, olennainen, kun suulakepuristustehtävän on kostutettava jatkuva kuitu sen sijaan, että ajettaisiin täytettyä lattialevyä. Näytä tuote →
Yhdistä ekstruuderi materiaalin käyttäytymiseen, ei vain tehoon
Tarjouksia verrataan yleensä kiloina tunnissa. Tällä numerolla on merkitystä vain, kun se ilmoitetaan tietylle polymeerille, tietylle ruuvigeometrialle ja tietylle tuotteen paksuudelle. Ruuvi, joka pyörittää PET:tä mukavasti, voi kärsiä täytetystä PVC-seoksesta, ja täytetyille yhdisteille optimoitu ruuvi voi leikata liikaa lämpöherkkää sulatetta.
Pisteet, jotka päättävät, toimiiko ekstruuderi
- Syöttö ja kuivaus: PET imee kosteutta ja se on kuivattava kontrolloituun kastepisteeseen, muuten hydrolyysi näkyy lujuuden menetyksenä ja kuplina. PP tarvitsee paljon vähemmän kuivausta, mutta on herkempi sulamislämpötilapiikkeille.
- Ruuvin geometria: puristussuhde, sulkuosuudet ja sekoituselementit seuraavat sulaviskositeettia ja täyteaineen kuormitusta. Pyydä ruuvin piirustus, ei vain halkaisijaa.
- Kulutussuoja: kalsiumkarbonaatti, lasikuitu ja mineraalitäyteaineet ovat hankaavia. Bimetalliset tynnyrit ja karkaistut ruuvit pidentävät käyttöikää, ja ero näkyy mittarin sakeudessa kahden tai kolmen vuoden kuluttua.
- Paineenvakaus: suulakepuristimen ja suuttimen välinen sulapumppu kaventaa paksuuden vaihtelua ja erottaa suuttimen paineen ruuvin nopeuden vaihteluista. Ohuella, arvokkaalla levyllä tämä on yleensä investoinnin arvoinen.
- Muotin muotoilu: yksilöllisesti säädettävillä huulilla varustettu vaateripustin sopii leveälle levylle, kun taas tiukemman sisäisen geometrian omaava urasuulake sopii ohuille pinnoitteille. Muotin leveyden tulee vastata lopullista leveyttä sekä leikkausvaraa.
Suorita koe omalla hartsillasi ja täyteaineellasi tavoitepaksuudellasi ennen kuin tilaus vahvistetaan. Ruuvien suorituskyky toimittajan vertailumateriaalissa kertoo vähemmän kuin haluaisit.
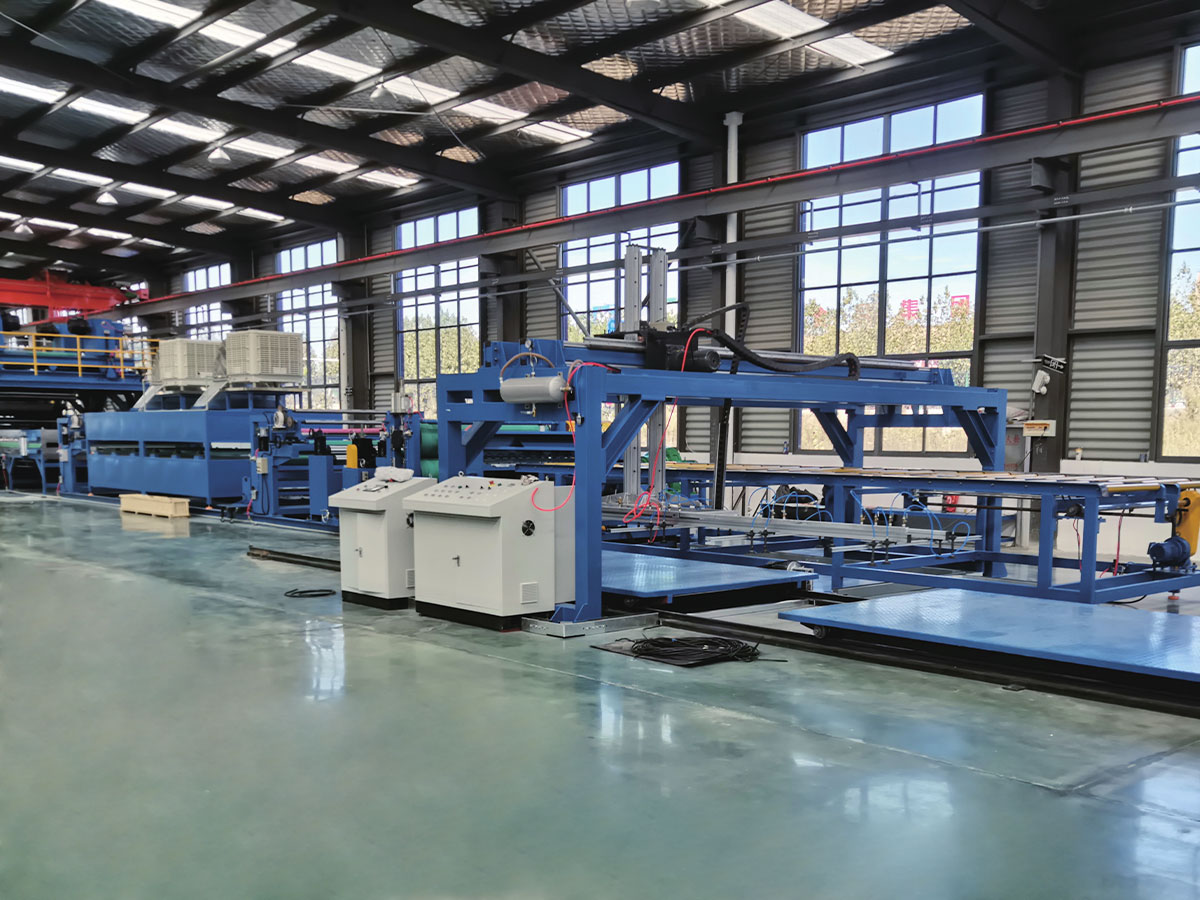
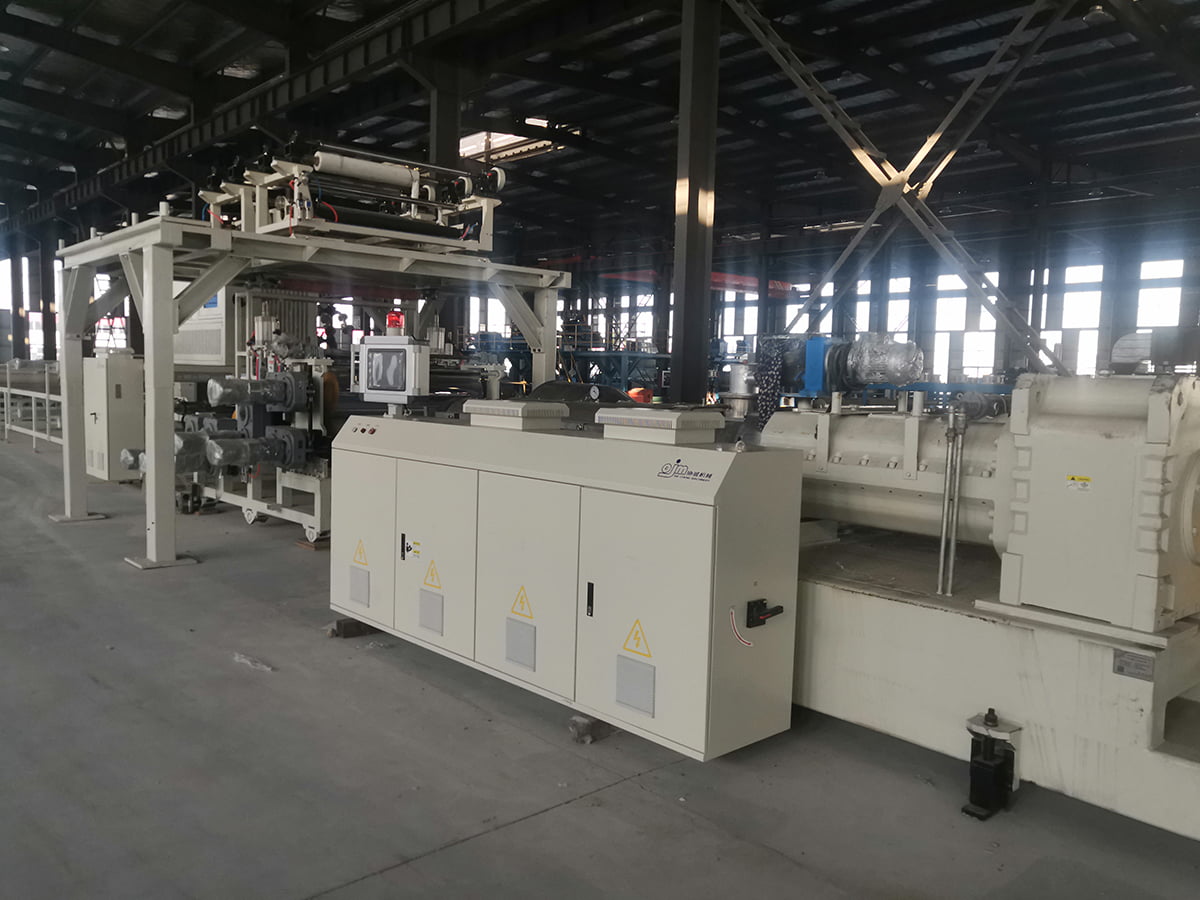 SPC-kivimuovilattiakomposiittituotantolinja SPC-lattiapäällyste komposiittilinjan ekstrudointi PVC- ja kalsiumkarbonaattiydin, sitten laminointikalvo, kulutuskerros ja kohokuviointi; sen mittarin ohjaus vaikuttaa materiaalin käyttöön. Näytä tuote →
Toleranssit, jotka määräävät materiaalikustannukset
Paksuustoleranssi on silloin, kun ekstruusiolaatu muuttuu rahaksi. Ota täytetty PVC-levy, jonka nimellismitta on 1,0 mm ja tiheys noin 1,4 grammaa kuutiosenttimetriä kohden: yksi neliömetri hyvää levyä painaa noin 1,4 kg. Jos suulakepuristin ja telapino pitävät plus tai miinus 2 prosenttia, keskikulutus pysyy lähellä nimellisarvoa. Jos vaihtelu on plus tai miinus 5 prosenttia ja operaattorit tähtäävät kaistan yläpuolelle välttääkseen ohuita kohtia, keskimääräinen paino nousee noin 3 prosenttia. 1 000 000 neliömetrillä vuosituotanto on noin 42 tonnia ylimääräistä yhdistettä, ennen hartsin hintaa, rahtia ja sen sulattamiseen käytettyä energiaa.
Leveyden vaihtelulla on yhtä paljon merkitystä kuin keskipaksuudella. Keskeltä mittainen ja molemmilta reunoilta ohut arkki pakottaa leikkaamaan leveämmäksi, ja leikattu materiaali on valmis tuote, jota et voi myydä. Suulakehuulen säätöalue, sisäinen virtaustasapaino ja rullakruunu ovat tavallisia syitä, ja ne on halvin korjata spesifikaatiovaiheessa.
Myös käynnistyskäyttäytyminen maksaa. Suulakepuristusjärjestelmä, jossa on nopea lämpövaste ja vakaa paineensäätö, saavuttaa myyntikelpoisen tuotteen nopeammin vaihdon jälkeen, mikä vähentää romua lyhyillä ajoilla ja tekee erikoislaatujen pienten erien valmistuksesta kaupallisesti järkevää.
Alavirran vaiheet on mitoitettava ekstruuderin mukaan
Suulakepuristusjärjestelmä säätää tahdin, mutta se ei voi suorittaa työtä yksin. Liian hitaasti lämpöä poistava jäähdytystelapino pakottaa hidastamaan linjaa, mikä pidentää sulatteen viipymisaikaa ja vaarantaa hajoamisen. Laminointinipit on synkronoitava poistonopeuden kanssa, jotta jännitys pysyy vakiona muotista kelauskoneeseen, ja linjassa olevasta paksuusmittarista on hyötyä vain, jos ohjaussilmukka voi todella säätää ruuvin nopeutta tai meistinpultteja tarpeeksi nopeasti.
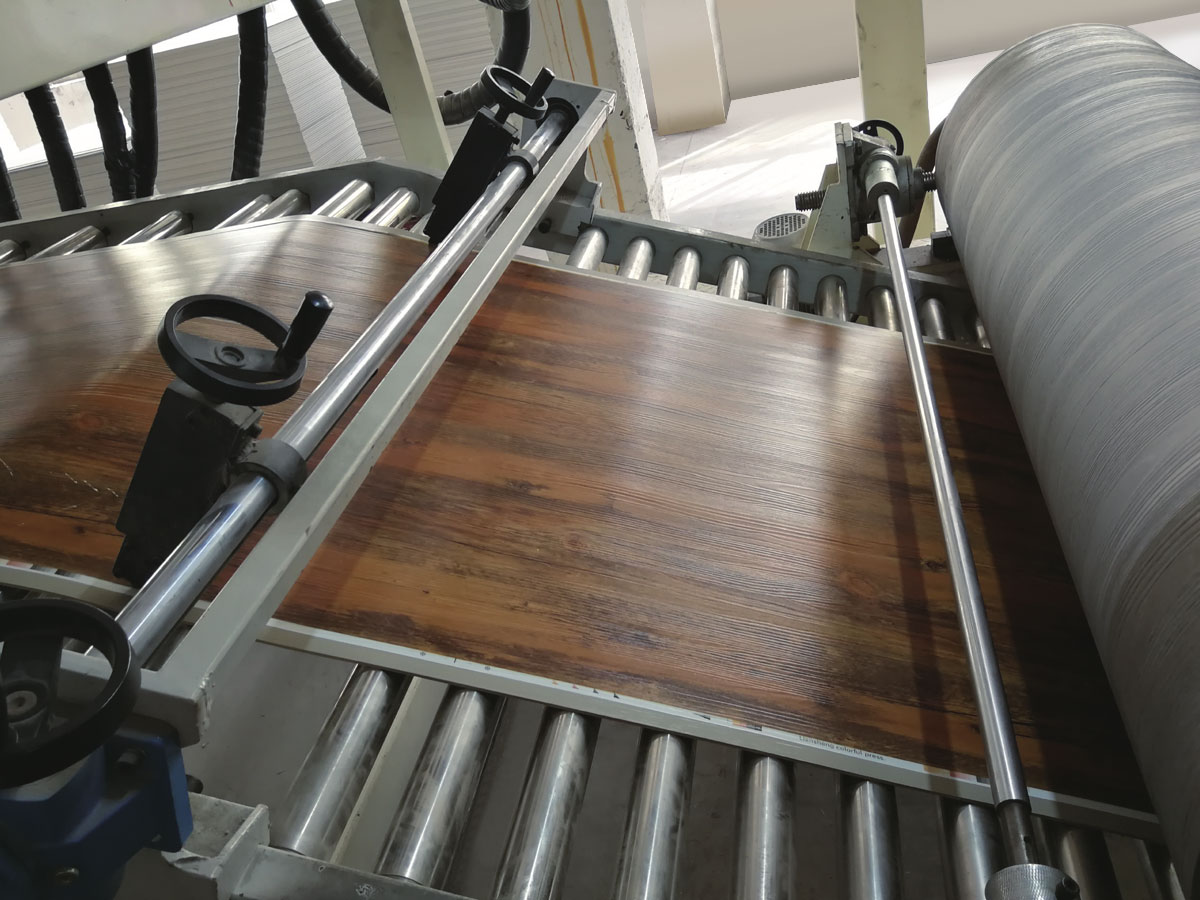
Lattiassa kohokuviointi- ja kulutuskerrosvaiheet määrittävät pinnan laadun ja liukastumisenkestävyyden, joten niiden lämpötilan säädön on oltava yhtä tiukka kuin suulakepuristimen. PVC- ja PU-nahalla pinnoitteen paksuuden toistettavuus ja telan lämpötilan vakaus vaikuttavat sekä ulkonäköön että materiaalin käyttöön, minkä vuoksi nämä parametrit kuuluvat vastaanottotestiin eikä esitteeseen. Jos punnitat lattia- tai paneeliprojektia laajemmin, se auttaa ymmärtämään mitä PVC-laminaattipaneelien tuotantolinja sisältää ennen suulakepuristuskapasiteetin vahvistamista.
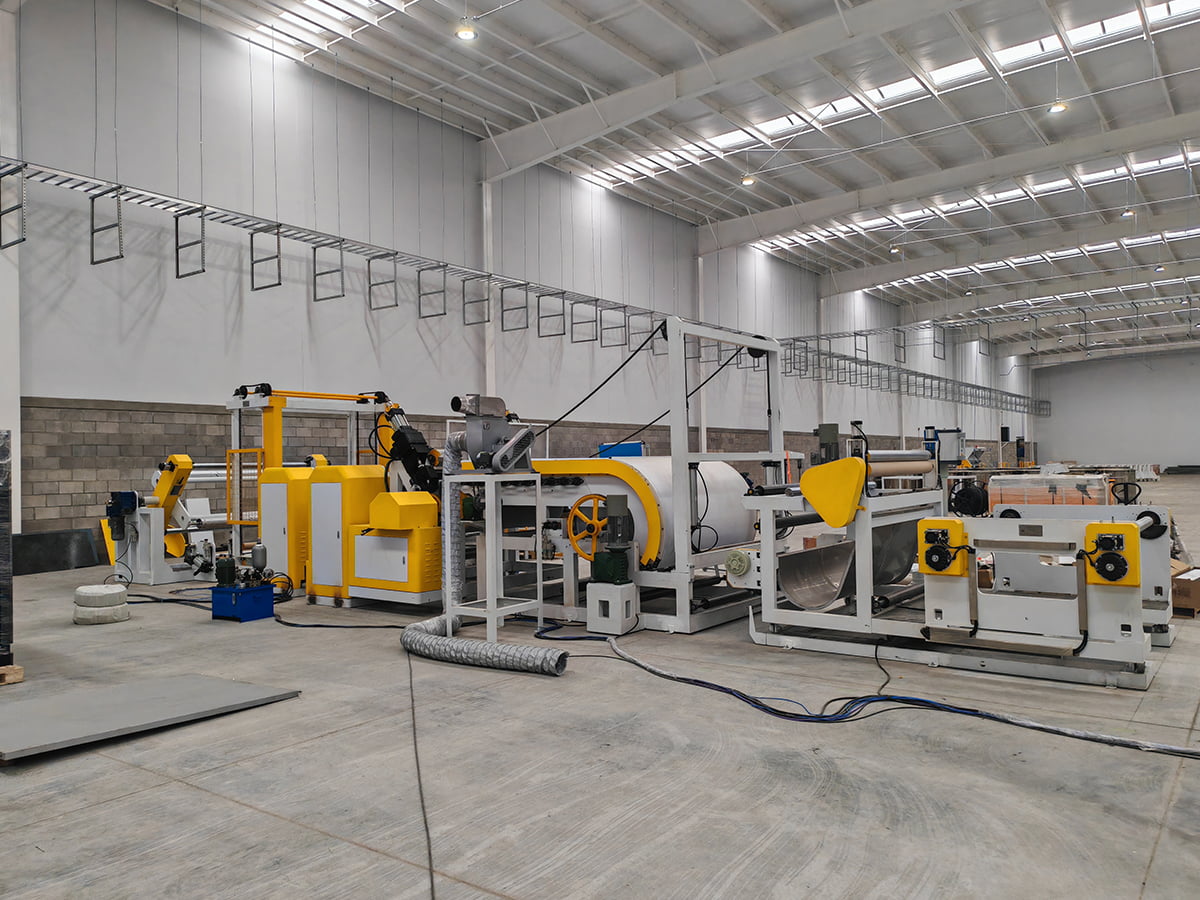 PVC/PU-nahkakomposiittikohokuviointi- ja pinnoituslinja PVC/PU-nahkakomposiitti-, kohokuviointi- ja päällystyslinja, joka on olennainen pinnoitteen paksuuden toistettavuuden ja telan lämpötilan stabiiliuden kannalta, on tarkistettava ennen spesifikaatiota. Näytä tuote →
Hankinnan ja hyväksynnän tarkistuslista
Käytä seuraavaa järjestystä, kun määrität uutta linjaa tai vaihdat ekstruuderin, joka ei enää pidä mittaa.
- Ilmoita polymeeri-, täyte- ja lisäainepakkaus sekä sulavirtaus- tai viskositeettitiedot.
- Ilmoita valmis paksuus ja sen toleranssialue sekä leveys ja leikkausvara.
- Ilmoita vaadittu tuotos tällä paksuudella ja sen saavuttamiseen tarvittava linjanopeus.
- Pyydä ruuvi- ja piippupiirustukset, pituus-halkaisijasuhde, puristussuhde ja kulumissuoja.
- Vahvista muotin leveys, huulen säätöalue ja sisäinen virtaussuunnittelu.
- Vahvista jäähdytyskapasiteetti ja rullapinon konfiguraatio linjan enimmäisnopeudella.
- Sovi kokeilu omalla materiaalillasi ja näytteenottosuunnitelma: paksuus leveydeltä, teho, energia kiloa kohti, pintavirheet ja käynnistysromumäärä.
- Sovi varaosien laajuus ja läpimenoajat ruuveille, tynnyreille, suutinhuulille ja telan kansille.
- Sovi palvelun laajuus: etätuki, käyttöönotto paikan päällä, käyttäjien koulutus ja takuuehdot.
Mukautetut linjat, huolto ja varaosat
Vakiokokoonpano kattaa harvoin jokaisen tuotteen. Kun asiakas tarvitsee erilaisen kerrosrakenteen, epätavallisen leveyden tai erillisen koekstruusiojärjestelyn, räätälöity linja on järkevämpää kuin luettelomallin tekeminen. Jiangsu XieCheng Intelligent Equipment, joka sijaitsee Jinhun talouskehitysvyöhykkeellä Huai'anissa, Jiangsussa, rakentaa sekä vakio- että ei-standardituotantolinjoja. Ryhmä, johon se kuuluu, on tunnustettu A2-paloluokan alumiinikomposiittilevyjen ja niiden tuotantolaitteiden maakunnalliseksi tutkimuskeskukseksi sekä AA-luokan luottoyritykseksi, joka on hyödyllinen konteksti, kun arvioit suunnittelusyvyyttä pelkän hinnan sijaan.
Toimituksen jälkeen tuella on enemmän merkitystä kuin teknisillä tiedoilla. Etäapu, paikan päällä oleva huolto ja varaosien toimitus pitävät linjan käynnissä, kun ruuvi kuluu tai muotin huuli on vaihdettava, ja nämä vasteajat tulee kirjata sopimukseen. Voit ota yhteyttä suunnittelutiimiin yhteyssivun kautta materiaalitiedoillasi, tavoitepaksuudella ja vaaditulla teholla.
Ekstruusiojärjestelmät palkitsevat varhaiset päätökset. Valitse ruuvi, meisti, paineensäätö ja jäähdytyskapasiteetti todellisuudessa käyttämääsi materiaalia ja asiakkaidesi hyväksymää toleranssia vasten, minkä jälkeen laminointi, kohokuviointi ja käämitys sopivat. Tämä järjestys pitää pääomakustannukset sidottuna käyttökelpoiseen tuotantoon esitenumeroiden sijaan, ja se tekee mittareista, romuista ja materiaalien kulutuksen ennakoitavissa ensimmäisestä tuotantovuorosta lähtien.