
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Leikkauksen ja muovauksen jälkeen maalattu alumiinikela maksaa lähes aina enemmän neliömetriltä kuin sama kela maalattu, kun se on edelleen kela jatkuvalla linjalla. Tämä taloudellinen tosiasia selittää, miksi esimaalattu alumiini toimittaa suurimman osan verhous-, katto-, opaste- ja alumiinikomposiittipaneelimarkkinoista.
Päällystetyn alumiinikelan laatu ratkaistaan kolmessa paikassa: kuinka puhdas nauha on päällystyspäähän saavuttaessaan, kuinka tarkasti pää mittaa kalvoa ja kuinka tasaisesti uuni toimittaa kovettumisen. Väri, kiilto ja käyttöikä johtuvat näistä kolmesta, ei pelkästään maalibrändistä.
Kuinka alumiinikelan jatkuva pinnoitus toimii
Kierukkapinnoitus on jatkuva, automatisoitu prosessi, jossa metallinauhaan levitetään orgaaninen pinnoite ennen nauhan leikkaamista tai muotoilua. Alumiini saapuu kelana, kelaa irti, puhdistetaan, esikäsitellään kemiallisesti, pinnoitetaan, kovetetaan, jäähdytetään ja kelataan uudelleen valmiiksi maalattuna kelana. Koska nauha ei pysähdy tasaisen käytön aikana, kalvon paksuus, kovettuminen ja ulkonäkö määräytyvät koneen parametrien eikä käyttäjän tunteen mukaan. Arkkitehtoniset linjat kulkevat yleensä nopeudella 20–60 metriä minuutissa, nauhan leveydellä 600–1600 millimetriä ja kokonaiskuivakalvolla 20–27 mikrometriä pohjamaali mukaan lukien.
- Irrotus ja ompeleminen: juoksukelan pyrstö liitetään seuraavan päähän, ja sauman tulee kulkea linjan läpi ilman merkintäteloja.
- Akkumulaatio: sisääntuloakku varastoi nauhat, joten päällystyspää ja uuni käyvät jatkuvasti kelan vaihdon läpi.
- Puhdistus ja esikäsittely: emäksinen puhdistus, huuhtelu, kemiallinen konversiopinnoite ja kuivausuuni. Tämä vaihe ratkaisee tarttuvuuden enemmän kuin mikään muu.
- Pohjamaali ja pintamaali: telapinnoittajat levittävät pohjamaalin, haihdutusosa poistaa liuottimen, jonka jälkeen pintamaali seuraa.
- Kovetus: monivyöhykeuuni tuo metallin, ei vain ilman, kemian tarvitsemaan huippulämpötilaan.
- Sammutus ja kelaus: jäähdytys laskee nauhan käsittelylämpötilaan ja valmis kela kelataan uudelleen kontrolloidun jännityksen alaisena.
Nauhan valmistelu ratkaisee useimmat tartuntatulokset
Epätäydellinen puhdistus estää konversiopinnoitetta muodostumasta tasaisesti ja vika ilmenee myöhemmin pinnoitteen häviämisenä taivutuksessa tai leikkausreunassa. Puhdistusosan on siis oltava riittävän pitkä todelliseen linjanopeuteen nähden, ja märän osan telat tarvitsevat puhdistusaikataulun, koska kuivatut kemikaalijäämät siirtyvät suoraan nauhalle juovina.
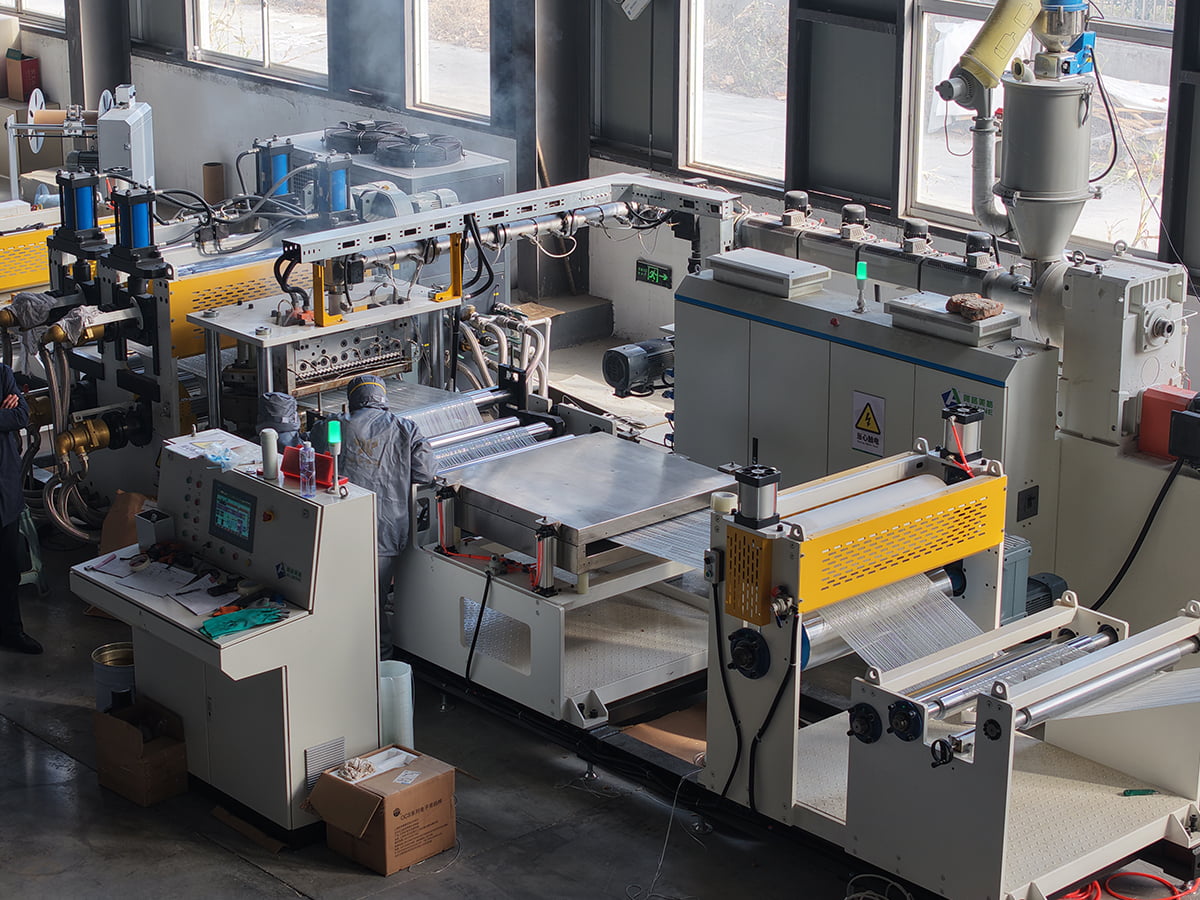
 Esikäsittelyn puhdistuslinja Metallipintojen puhtaus ja kemiallisten konversiopinnoitteiden laatu määräävät suoraan korroosionkestävyyden, maalin tarttuvuuden ja lopputuotteen laadun... Näytä tuote →
Päällystyspäät, kalvonhallinta ja kovetus
Linjoissa käytetään kolmen tai neljän telan päitä. Kolmirulla on helpompi huoltaa, kun taas nelirulla ohjaa erittäin ohuita kalvoja hienommin ja sopii linjoille, jotka myös tulostavat. Kalvon paksuus määräytyy applikaattorin ja nauhan välisen nopeussuhteen mukaan, joten vakaa nopeus ja vakaa jännitys ovat etusijalla. Alikovetus maksaa liuottimien kestävyyttä ja joustavuutta, kun taas ylikovetus maksaa väriä ja sitkeyttä. Säätömuuttuja on metallin huippulämpötila, mitattuna nauhalta, tyypillisesti noin 230 - 249 celsiusastetta PVDF:lle ja 216 - 232 celsiusastetta polyesterille. Varmista ikkuna pinnoitteen toimittajalta ennen uunin asettamista.
Pinnoitejärjestelmät ja mihin kukin sopii
Mikään yksittäinen pinnoite ei peitä jokaista altistumista. Valinta riippuu siitä, millaiseen ympäristöön lopputuote joutuu, minkä jälkeen kela muodostuu ja kuinka kauan värin ja kiillon tulee säilyä.
| Pinnoitejärjestelmä | Tyypillinen kokonaiskuivakalvo | Kovetusikkuna | Soveltuu parhaiten | Päärajoitus |
|---|---|---|---|---|
| Polyesteriä | 18-25 mikrometriä | 216-232 C | Sisäpaneelit, kyltit, kevyet verhoukset | Liituminen ja haalistuminen ulkona |
| Silikonimuunneltu polyesteri | 20-25 mikrometriä | 220-235 C | Katto- ja seinäverhous kohtuullisessa ilmastossa | Liuottimen kestävyys on heikompi kuin PVDF |
| PVDF | 23-27 mikrometriä | 230-249 C | Ulkojulkisivut, rannikko- ja teollisuusnäkymät | Korkeammat kustannukset, kapea kovettumisikkuna |
| polyuretaani | 20-25 mikrometriä | 210-230 C | Kalvilaminointi ja ensiluokkaiset sisäpinnat | Kosteusherkkyys varastoinnissa |
| Epoksipohjamaali | 5-7 mikrometriä | Pintamaalin asettama | Tarttuva ja korroosiopohjakerros | Liitu, jos se jätetään päällystämättömäksi |
Kaksi sääntöä seuraa. PVDF-pintamaali ohuen tai epätasaisen pohjamaalin päälle epäonnistuu silti leikatussa reunassa, koska korroosio alkaa paljaasta metallista. Ja sen ikkunan alaosassa kovettunut pinnoite voi läpäistä visuaalisen tarkastuksen ja silti epäonnistua liuotinhankauksessa tai taivutuskokeessa samana päivänä.
Testit, jotka vapauttavat päällystetyn kelan
Julkaisutestaus on nopeaa, tuhoisaa ja tarkkaa. Näytteet tulevat kunkin kelan päästä, keskeltä ja hännän päästä, koska oikealta näyttävä erä voi silti epäonnistua johonkin seuraavista.
- Kuivakalvon paksuus , lue nauhasta magneetti- tai pyörrevirtamittarilla noin plus tai miinus 2 mikrometrin toleranssia vastaan.
- T-taivutuskiinnitys , jossa kuponki taivutetaan takaisin itsensä päälle ja teippiä vedetään pinnoitteen häviämisen tarkistamiseksi; ulkoisten tuotteiden on yleensä läpäistävä 1T tai 2T.
- MEK kaksoishankaus , jotka osoittavat kovettumistason pikemminkin kuin pitkän aikavälin kemiallista suorituskykyä.
- Käänteinen vaikutus , mikä varmistaa, että pinnoite kestää äkillisen muodonmuutoksen, ei vain hitaan taivutuksen.
- Kiilto 60 asteessa ja väriero , mitattuna hyväksyttyä näytettä vastaan, delta E pidetään yleensä noin 1,0:ssa tai tiukemmin vierekkäin istuvien paneelien kohdalla.
- Altistuminen suolalle tai kosteudelle , yleensä 1000 tuntia, käytetään pätevöitymiseen eikä jokaiselle erälle.
Nämä tarkistukset ovat halpoja ja toistettavia, mutta ne eivät korvaa ulkoisia säätietoja, eivätkä ne saa koskaan vapauttaa julkaistun ikkunan ulkopuolelle kovettunutta pinnoitetta.
Päällystyslinjan määrittäminen: numerot, joilla on merkitystä
Linjaostot alkavat yleensä hinnalla ja päättyvät tuoton määrääviin yksityiskohtiin. Nämä asiat kannattaa korjata kirjallisesti ennen sopimuksen allekirjoittamista.
- Nauhan leveys- ja paksuusalue , mukaan lukien kapein leveys, jota käytät, koska rullakruunut käyttäytyvät eri tavalla alueen reunoilla.
- Linjan nopeus ja kelan vaihtoaika , koska akun kapasiteetti määrittää, kuinka kauan linja kulkee kelojen välillä.
- Päällystyspään kokoonpano , kolmirullainen tai nelirullainen, ja kuinka monta päätä on asennettu pohjamaalille, pintamaalille ja mahdolliselle taustamaalille.
- Uunin kaavoitus ja metallin huippulämpötilan säätö , mukaan lukien kyky pitää kovetusikkuna sekä pienimmällä että suurimmalla linjanopeudella.
- Esikäsittelyosan pituus ja kemia , sovitettu linjan nopeuteen, joten kosketusaika ei muutu lyhyeksi.
- Kireyden tasoitus ja nauhan kireyden säätö , jotka vaikuttavat tasaisuuteen, pinnoitteen tasaisuuteen ja sauman sirpaloihin.
- Värinvaihtoaika ja varaosien tuki , luvut, jotka esiintyvät harvoin lainauksessa, mutta näkyvät jokaisessa vuorossa.
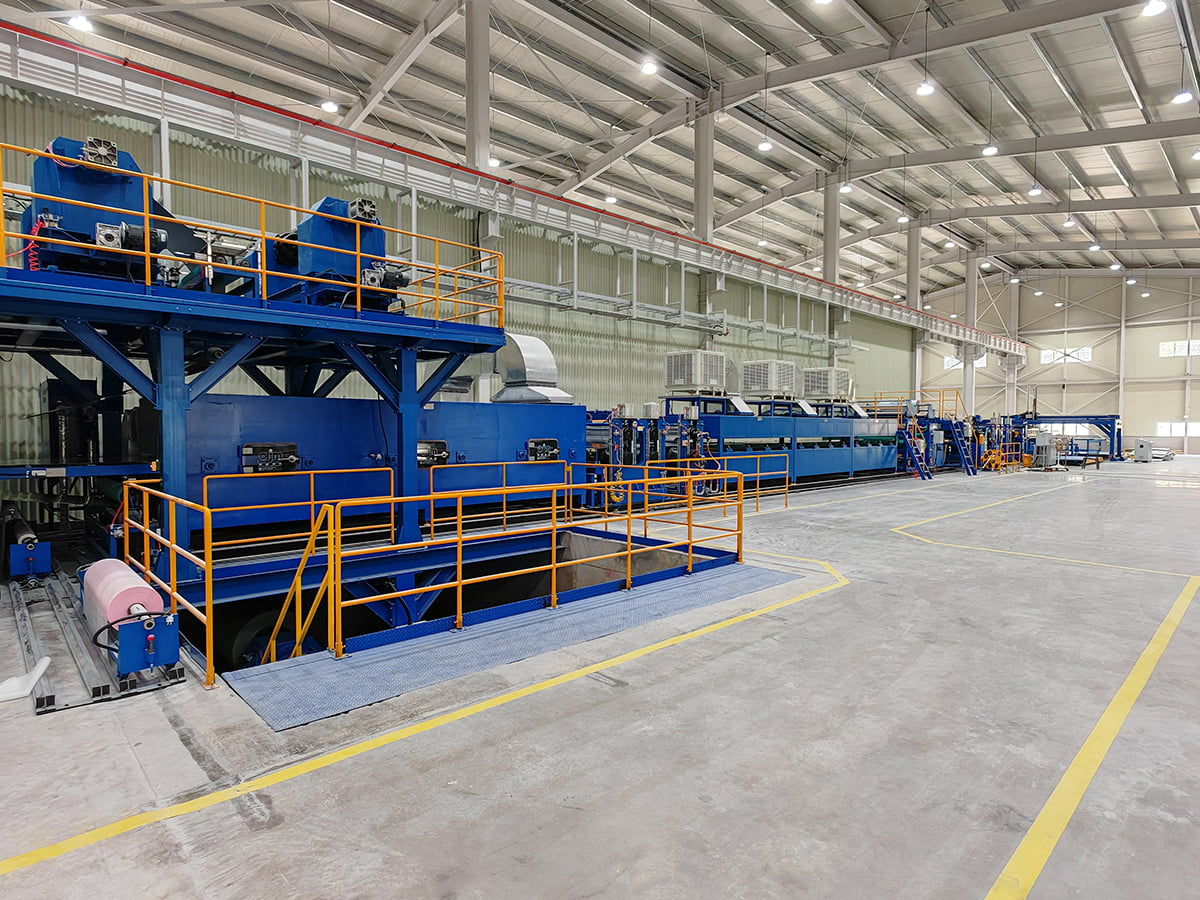
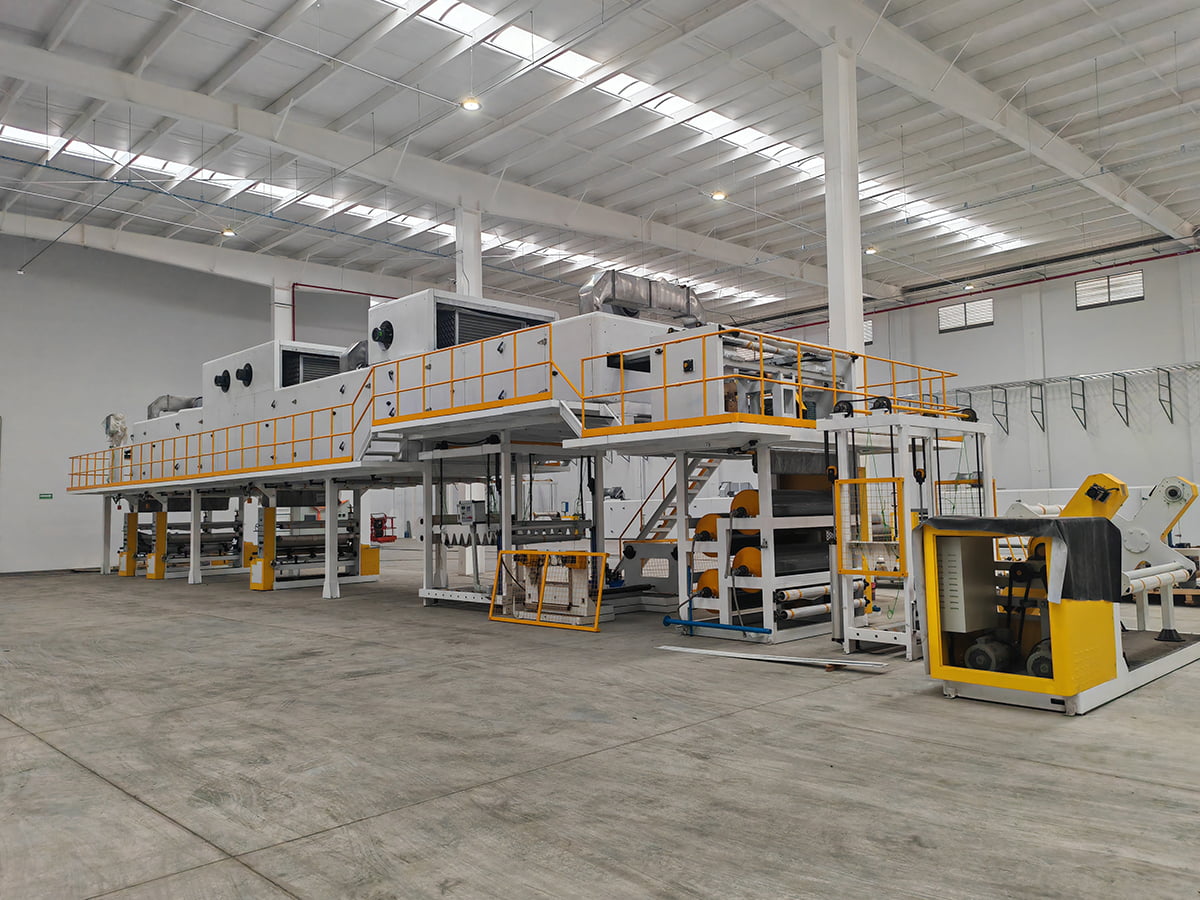
 Väripinnoituslinja Automatisoitujen ja älykkäiden prosessien avulla pinnoitteiden tuotantolinja tarjoaa esteettisesti miellyttäviä, kestäviä ja toimivia pintapinnoitteita laajalle valikoimalle ... Näytä tuote →
Ostajien tulee myös kysyä, kuinka linja käsittelee vaihdon pinnoitekemiasta toiseen ja voiko sama laite suorittaa painatuksen tai kalvolaminoinnin, koska nämä vaihtoehdot muuttavat tuotevalikoimaa koneen käyttöiän aikana. Nimellisnopeus ratkaisee hyvin vähän itsestään, minkä vuoksi metallikelapinnoituslinjan tuotantoedut ne arvioidaan paremmin vuosituotannon ja siirtymähäviön perusteella kuin esitteen perusteella.
Viat, syyt ja ensimmäiset korjaukset
Useimmat pinnoitusongelmat toistuvat, ja useimmat johtuvat nauhan puhtaudesta, kalvon mittauksesta tai kovettumisesta.
| Vika | Todennäköinen syy | Ensimmäinen korjaus |
|---|---|---|
| Pinnoite nousee leikattua reunaa pitkin | Ohut pohjamaali reunassa tai epätäydellinen esikäsittely | Tarkista pohjakalvo ja puhdistuskosketusaika |
| Kelan suuntaan kulkevia raitoja | Likaantunut tela tai kuivunut kemikaalijäämä | Puhdista pinnoite ja märät osatelat |
| Appelsiininkuoren ulkonäkö | Liuottimen kertyminen tai epätasainen kalvon halkeama | Säädä poistumisaluetta ja telan nopeutta |
| Värin ajautuminen erässä | Metallin huippulämpötilan vaihtelu kelojen välillä | Kirjaa nauhan lämpötila kelaa kohti ja tarkista kovettumisikkuna uudelleen |
| Rakkulat kovettumisen jälkeen | Kosteutta nauhassa tai alikovettunut | Tarkista kuivattu uuni ja huuhtelu |
| Huono taivutuskiinnitys | Ylikovettuva tai pohjamaali paksuusalueen ulkopuolella | Laske metallin huippulämpötilaa ja tarkista pohjakalvo |
Päällystyslinjan toimittajan valinta
Kaksi toimittajaa voivat tarjota saman linjanopeuden ja nauhaleveyden ja toimittaa silti hyvin erilaisia laitteita, joten kannattaa kysyä, mitä rakentaja tekee päällystyslinjan lisäksi. Toimittaja, joka toimittaa myös loppupäässä käytetyt materiaalit, ymmärtää, miten laitteet käyttäytyvät tuotannossa, ei vain miten ne on piirretty.
JiangSu XieCheng Intelligent Equipment Co., Ltd., joka sijaitsee Jinhun talouskehitysvyöhykkeellä Huai'anissa, Jiangsussa, rakentaa metallikelapinnoitus- ja tulostuslinjoja, esikäsittelyn puhdistuslinjoja, PUR- ja kalvolaminointilinjoja sekä yhdistettyjä tela- ja ruiskupinnoituslinjoja. Sen koneistotausta ulottuu vuoteen 2004, jolloin edeltäjäyhtiö aloitti alumiinikomposiittilevyjen laminointikoneiden ja väripinnoituslinjojen valmistuksen. Se toimii nyt Jiangsu Aludeco New Materialsin kokonaan omistamana koneen tytäryhtiönä, ja se toimittaa myös A2-palokelaa, esipinnoitettua alumiinikelaa ja polymeerisidekalvoa, joten sen insinöörit näkevät päällystetyn kelan koneen molemmilta puolilta.
Laajemmassa ALMINE-ryhmässä toiminto on tunnustettu A2-luokan alumiinikomposiittilevyjen ja tuotantolaitteiden maakunnallisena suunnitteluteknologian tutkimuskeskuksena, ja sillä on AA-luokituksen laatuluokitus. Sen A2-luokan alumiinikomposiittipaneelisarja nimettiin Jiangsun ensimmäiseksi tärkeimpien laitteiden ja avainkomponenttien sarjaksi. Laajempi valikoima kattaa metallikomposiittipaneelilinjat, SPC-lattiapinnoituslinjat, PVC- ja PU-nahkapinnoituslinjat, CFRT-komposiittilinjat ja ei-standardi mukautetut laitteet, joita toimituksen jälkeen tukee etätuki, huoltopalvelu ja varaosat.
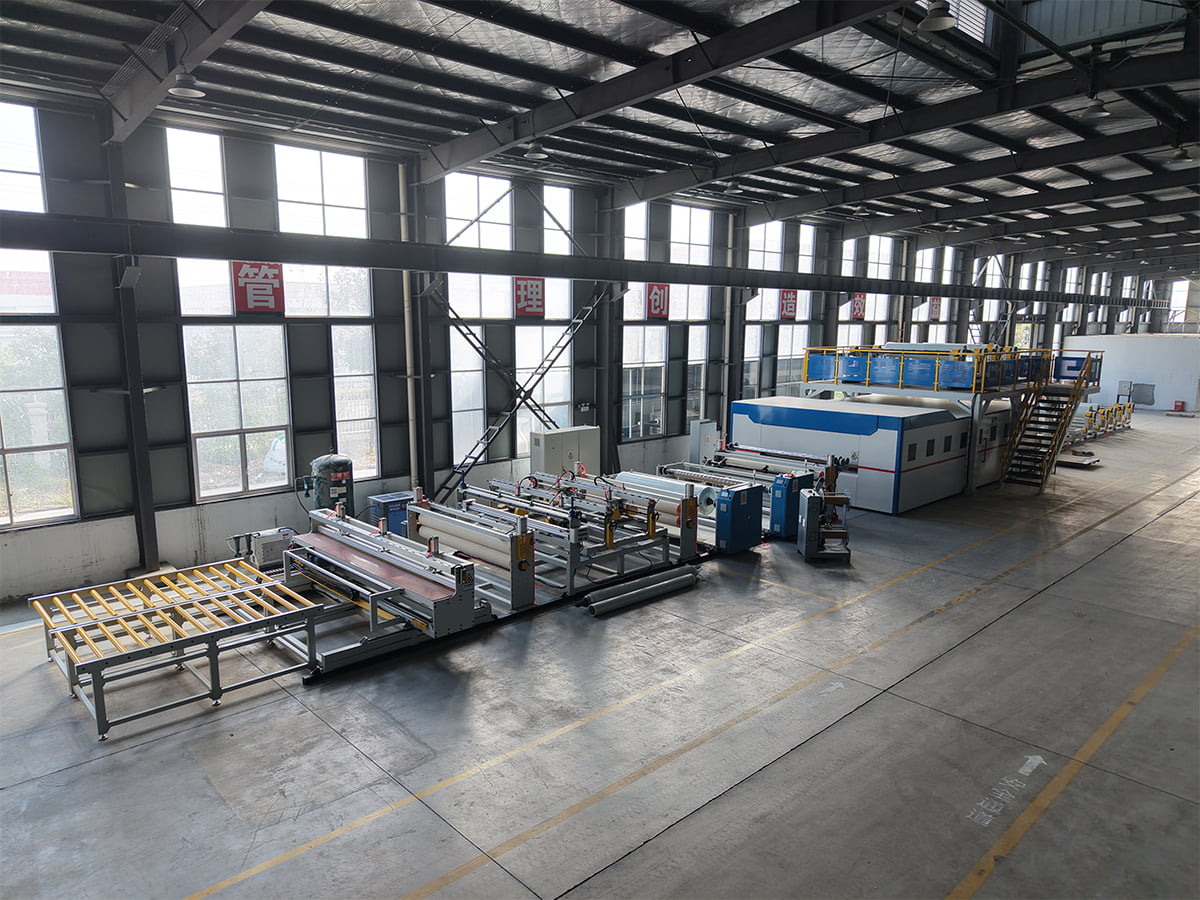
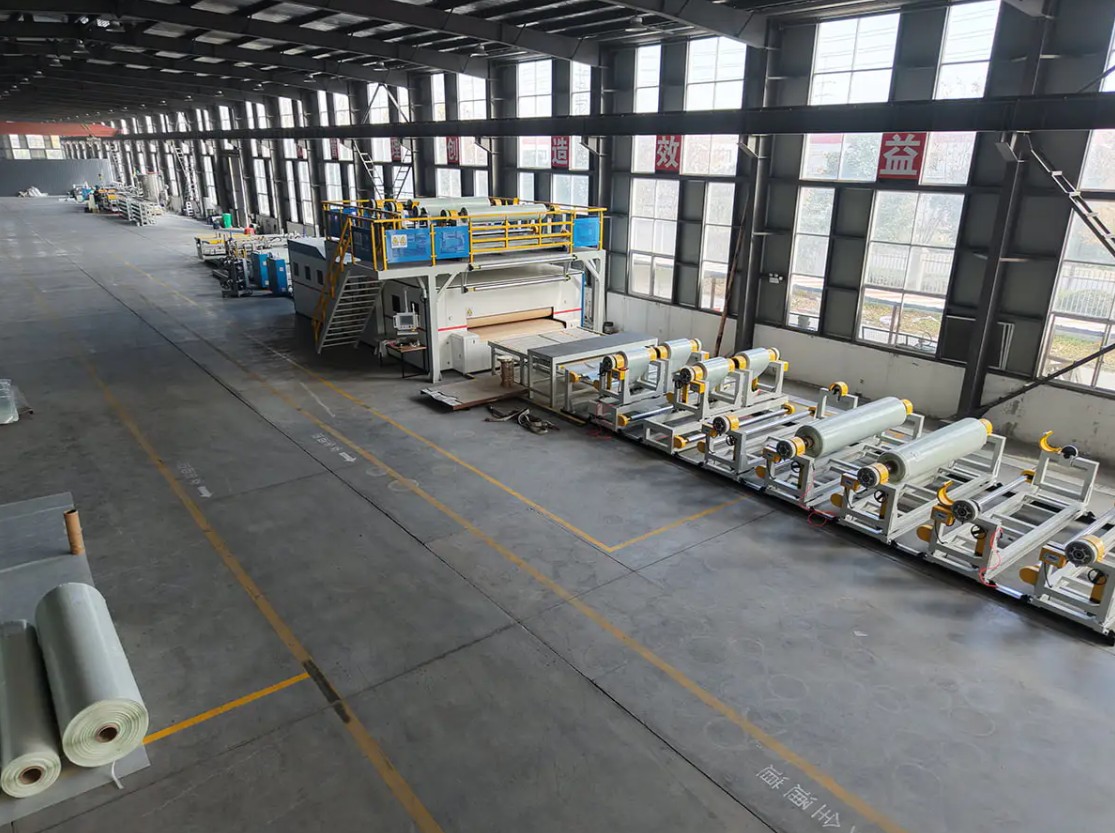
 Alumiini-/teräskelojen pinnoitus- ja tulostuslinja Laitteiden tarvikkeet Näytä tuote →
Kun vertaat tarjouksia, laita yllä oleva tekninen luettelo tarjottujen laitteiden viereen ja kysy, kuinka metallin huippulämpötila ja kalvon sieto varmistetaan tehtaalla ennen toimitusta. Tämä keskustelu erottaa tavallisesti vakavat rakentajat luettelomyyjistä. Insinööritiimiin saa yhteyden kautta yhteydenottosivu keskustellaksesi nauhan leveydestä, pinnoitekemiasta ja tavoitetulosta tietylle projektille.
Alumiinikelan päällystäminen palkitsee saman kurinalaisuuden jokaisessa laitoksessa: jatkuva toiminta ennen muovausta, nauhan puhtauden tiukka valvonta, kalvon annostelu ja kovetus. Pelkästään hinnalla ostetulla linjalla on taipumus näkyä heikkoutensa vaihtoajassa, värivirheissä ja reunakorroosiossa kahden tai kolmen vuoden kuluttua.
Ota nämä kolme muuttujaa oikein ja loput seuraavat. Väri pysyy, mutka säilyy, leikatut reunat kestävät, ja kela poistuu linjasta toimien spesifikaation mukaisesti, kun se saavuttaa julkisivun.