
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

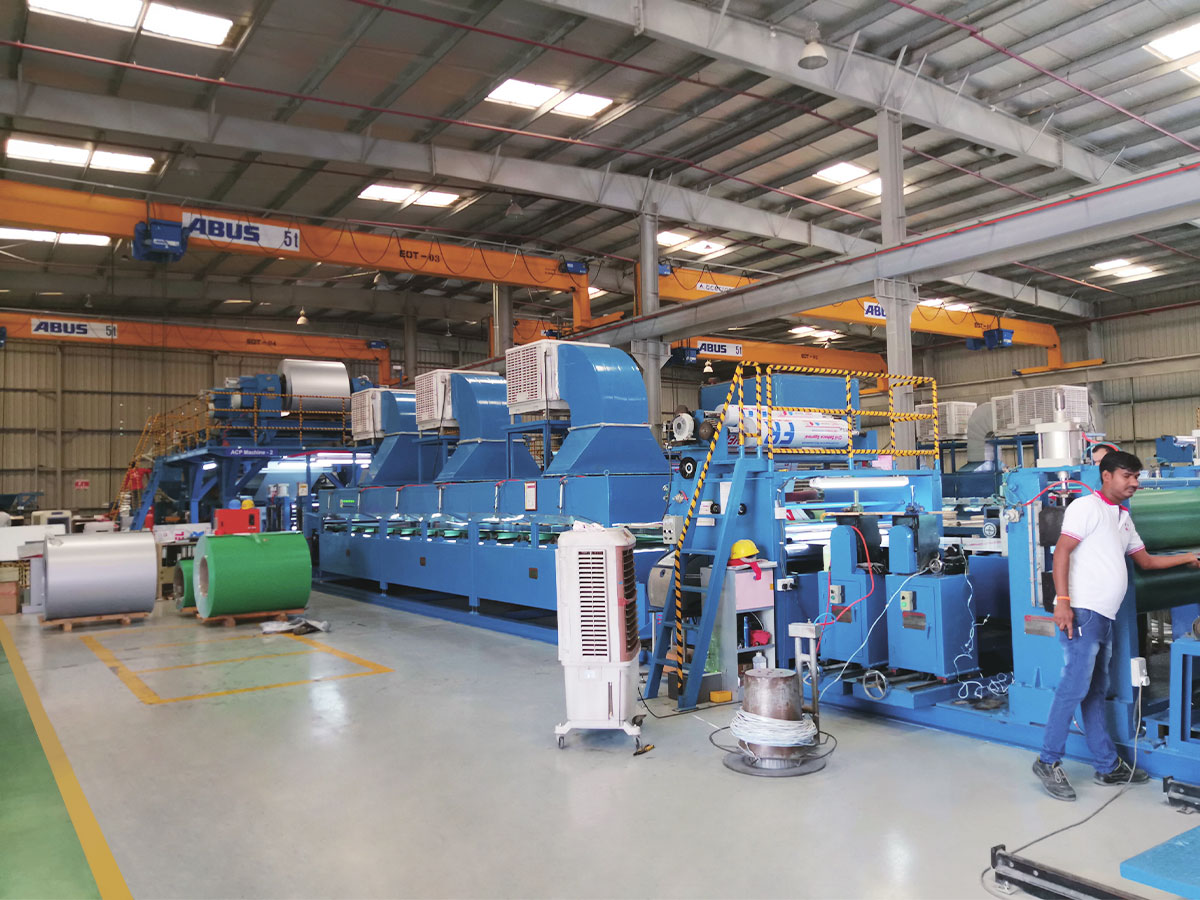
Kuvittele jatkuva metallikomposiittilinja, joka kulkee nopeudella 12 metriä minuutissa. Laminointiosa säilyttää vauhtinsa, mutta ensimmäisissä käämissä näkyy pintajuovia, reunan aaltoilua ja satunnaista delaminaatiota. Vika ei ole pääpainossa. Sydänlämpötila poikkeaa, alumiininauhaa ei puhdistettu kunnolla, ja takaisinkelauskoneisto jännittää epätasaisesti. Nämä ovat kaikki lisälaitteita, tukijärjestelmiä, jotka päättävät, pystyykö pääkone todella toimittamaan myytävän tuotannon suunnittelunopeudellaan.
Mitä apulaitteet tarkoittavat valmistuksessa?
Muodollisesti apulaitteistolla tarkoitetaan mitä tahansa konetta tai järjestelmää, joka tukee pääprosessia sen sijaan, että se suorittaisi itse prosessia. Muovin ruiskuvalussa apulaitteita ovat suppilokuivaimet, tyhjiökuorauslaitteet, jäähdyttimet, muotin lämpötilansäätimet ja rakeistimet. Ruoppauksessa se sisältää paineenkorotuspumput, kelluvat putkistot ja ohjausjärjestelmät, jotka pitävät ruoppaajan toiminnassa. Hyötyajoneuvoissa se sisältää takalaitanostimet, vinssit, kompressorit ja hydrauliset työkalujärjestelmät. Joka tapauksessa kuvio on sama: pääyksikkö muotoilee, muotoilee tai liikuttaa tuotetta ja apuyksiköt valmistelevat, syöttävät, jäähdyttävät, kuivaavat, viimeistelevät, tarkastavat tai käsittelevät materiaalia sen ympärillä.
Järjestelmän apujärjestelmän kutsuminen ei tarkoita, että se olisi valinnainen. Metallikomposiittipaneelilinjalla päälaminaattori ei voi saada aikaan puhdasta tarttuvuutta, jos alumiinikela kuljettaa rullaöljyä nippiin. Se ei voi säilyttää sidoslujuutta, jos ydinlevy saapuu märkänä. Se ei voi tuottaa neliömäistä paneelia, jos käämin jännite muuttuu muutaman minuutin välein. Aputoiminnot määrittelevät koko linjan käytännön työskentelyalueen.
Neljä apulaiteryhmää jatkuvissa paneeli- ja kelalinjoissa
Jatkuva metallikomposiittilevyjen tai pinnoitettujen kelojen linja noudattaa samaa järjestystä jokaisessa tehtaassa: nauhan sisäänsyöttö, pintakäsittely, pinnoitus tai laminointi, kovetus, viimeistely ja kelaus. Neljä apuryhmää näkyy lähes jokaisessa asettelmassa. He päättävät, kuinka puhdas nauha on, kuinka vakaa prosessilämpötila on, kuinka valmis tuotteesta tulee ja kuinka hyvin lopullinen kela on kelattu.
| ryhmä | Ensisijainen tehtävä | Tyypillinen laitteisto | Tulos huomioimatta |
|---|---|---|---|
| Materiaalin valmistelu | Puhdista, lämmitä ja kohdista nauha ennen pinnoittamista tai laminointia | Purkaimet, akut, esikäsittelypuhdistuslinjat | Pinnoite puuttuu, laminointiaukkoja, epäjohdonmukainen liiman kastuminen |
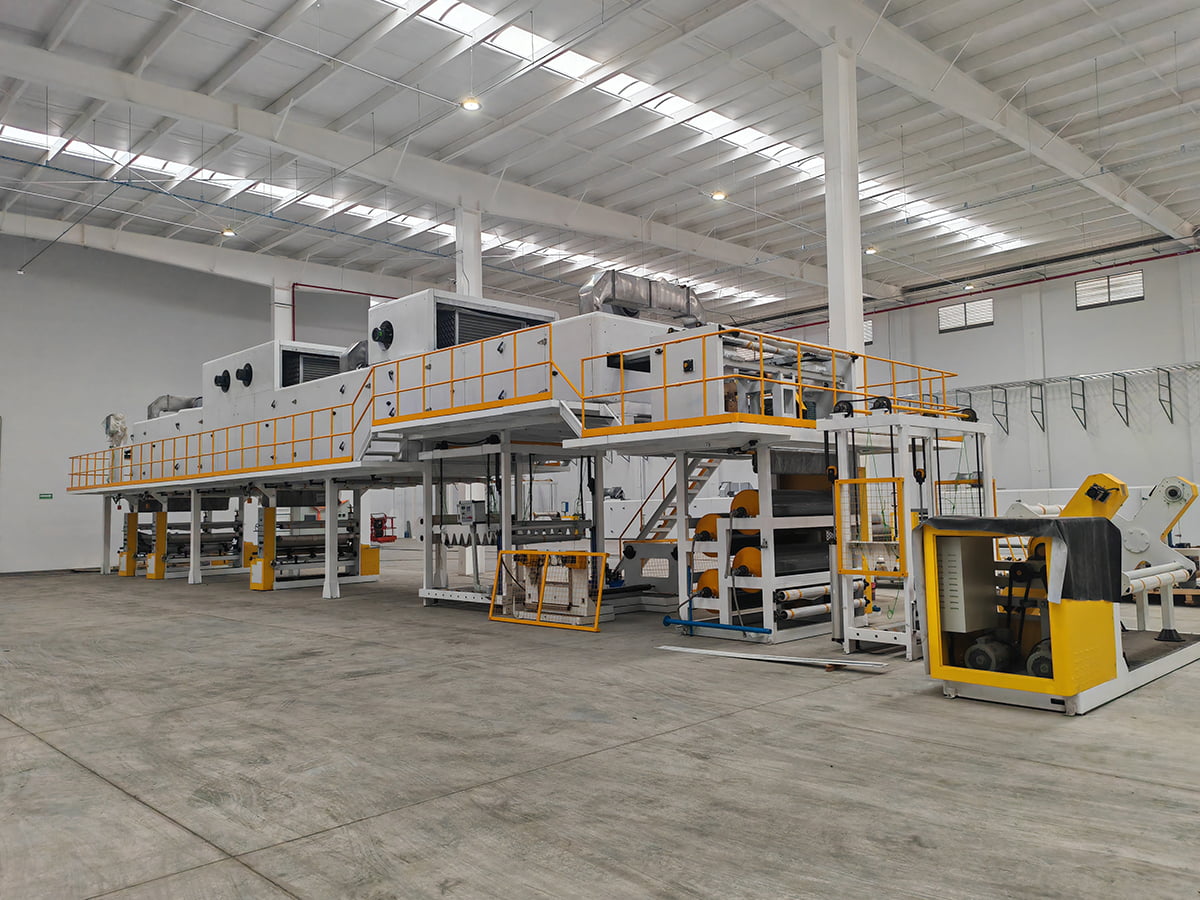
| Prosessin ilmastointi | Säädä lämpötilaa, kovettumista ja lämmöntuottoa pinnoituksen aikana | Uunit, jäähdyttimet, lämpötilan säätöyksiköt, lämmitysvyöhykkeet | Alikovettunut pinnoite, kaarevat paneelit, pakotettu linjanopeuden vähennys |
| Pinnan viimeistely ja muunnos | Lisää pintakuvioita, profiilia, filmiä tai leikattuja muotoja | Kohokuviointikoneet, kalvolaminaattorit, urituslinjat, leikkurit | Alhainen lisäarvo, ylimääräinen käsittely, kyvyttömyys toimittaa valmiita paneeleja |
| Kääntö ja käsittely | Säilytä jännitys, oikea muoto ja rakenna tiukat loppukäämit | Kelan uudelleenrullauslinjat, kiristystasoittimet, kelauslaitteet | Teleskooppikelat, reunavauriot, toistuva nauhan katkeaminen |
Materiaalin valmistelu ja puhdistus
Ennen kuin pinnoite voi kiinnittyä luotettavasti, alumiinin tai teräksen pinnan tulee olla vapaa valssausöljystä, pölystä ja oksideista. Esikäsittelypuhdistuslinja ohjaa kemikaalikylvyn pitoisuutta, huuhteluveden lämpötilaa ja kuivausosaa. Sen teho muuttaa suoraan pinnoitteen tarttuvuutta ja lopullista korroosionkestävyyttä. Pieni pH-poikkeama voi vähentää konversiokerroksen painoa niin paljon, että pinnoite alkaa irrota muutaman päivän pellolla.
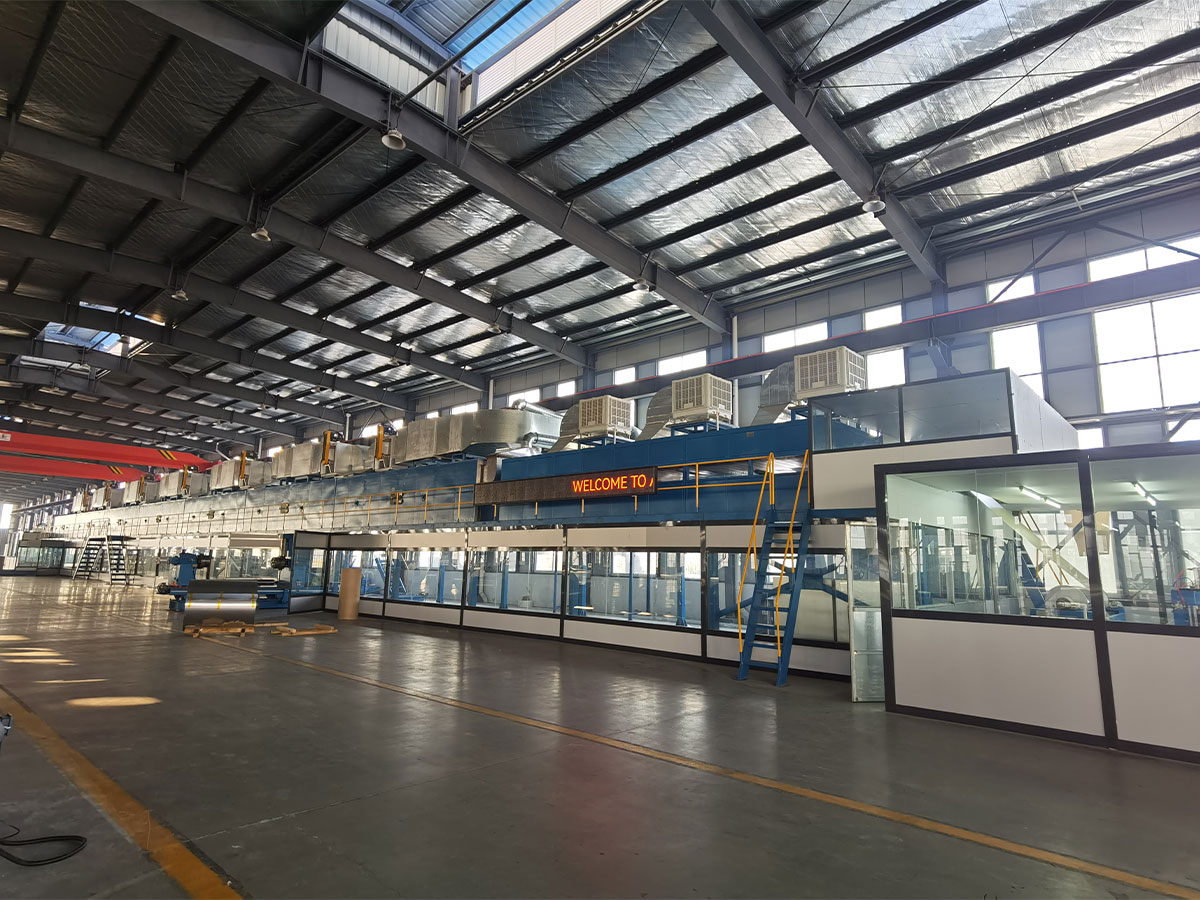
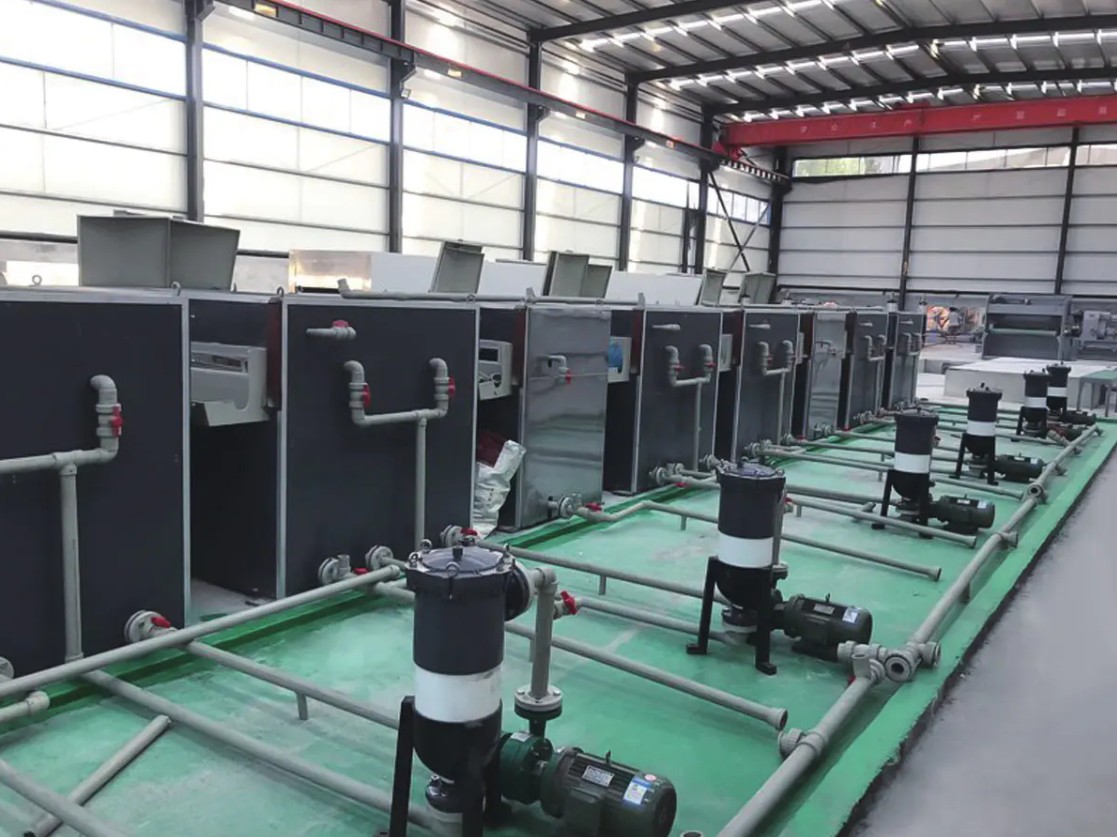
 Esikäsittelyn puhdistuslinja metallikelan pintakäsittelyyn Tämä puhdistuslinja poistaa pyörivän öljyn, pölyn ja oksidit ennen pinnoitusta, mikä vaikuttaa suoraan tarttumiseen ja korroosionkestävyyteen. Teksti korostaa, että pienikin pH-poikkeama voi aiheuttaa pinnoitteen epäonnistumisen, mikä tekee tästä laitteesta kriittisen loppupään laadun kannalta. Näytä tuote →
Pinnan viimeistely ja muunnos
Laminoinnin tai pinnoituksen jälkeen materiaalista on vielä muodostuttava tuote. Kohokuviointikoneet lisäävät tekstuurin, kalvolaminaattorit suojaavat tai koristeelliset kalvot ja uritus- ja leikkauslaitteet luovat asiakkaan tilaamat leveydet ja formaatit. Nämä koneet istuvat yleensä pääprosessin jälkeen, mutta ne ohjaavat jokaisen neliömetrin toimitettua arvoa.
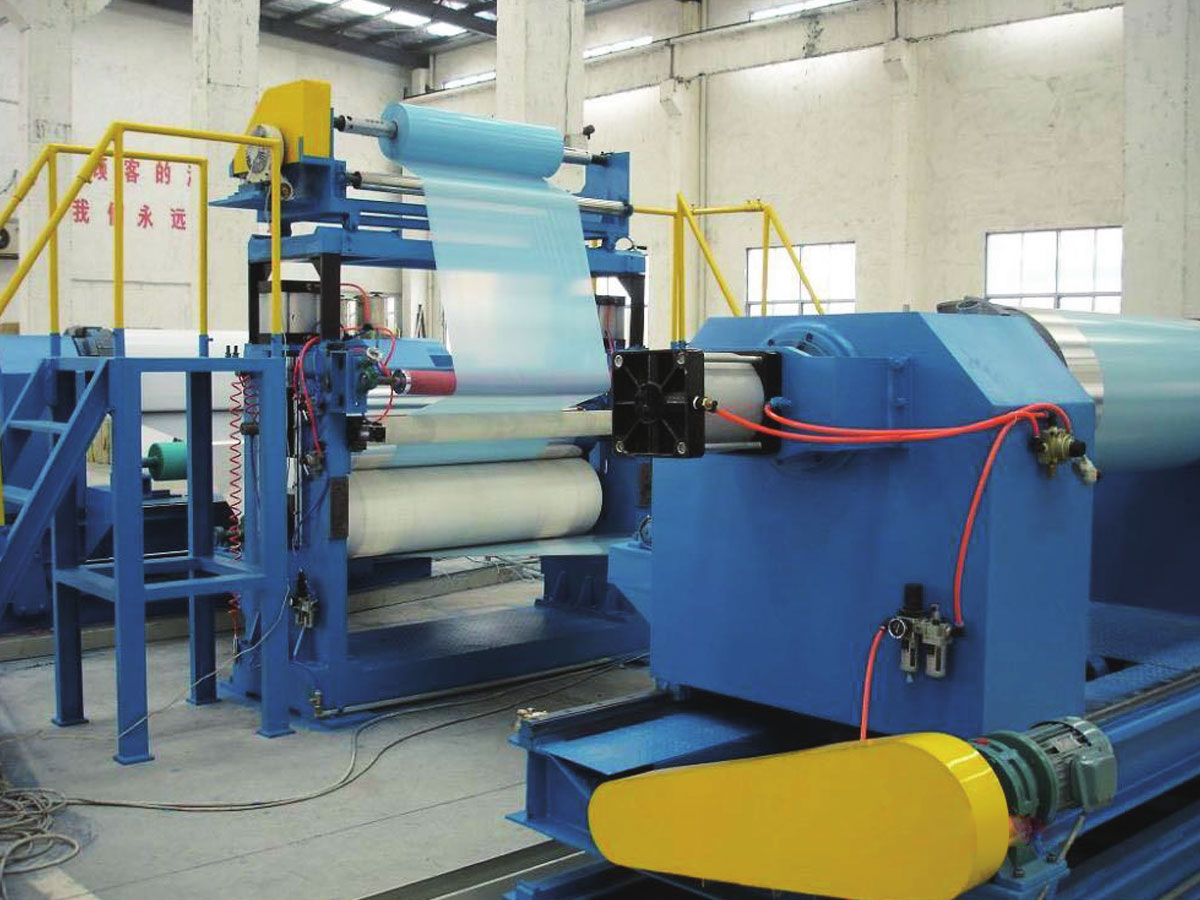
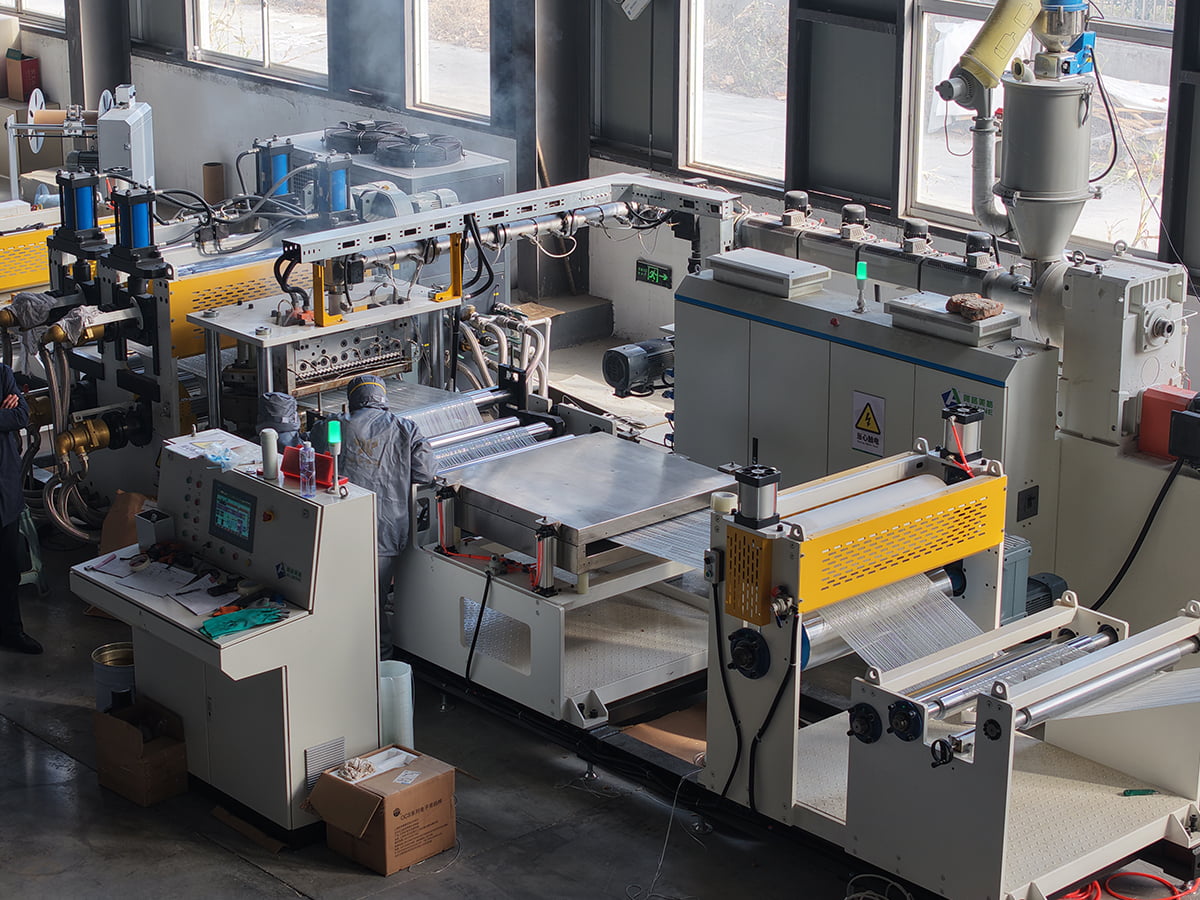
Kohokuviointikone paneelien tekstuurin ja jäykkyyden lisäämiseen Päällystyksen jälkeen kohokuviointi lisää kolmiulotteisia kuvioita, jotka parantavat estetiikkaa ja rakenteellista lujuutta. Tämä kone ohjaa kunkin neliömetrin toimitettua arvoa tarjoten mukautettavia pintakuvioita ja tarkkuutta, jotka vastaavat asiakkaiden vaatimuksia. Näytä tuote → Kääntö ja käsittely
Jatkuvat prosessilinjat tuottavat keloja, eivät lopputuotteita. Kelan uudelleenrullauslinja kelaa halkaistuja tai päällystettyjä keloja, jotta ne poistavat vikoja, parantavat teleskooppia ja asettavat seuraavan tuotantovaiheen vaatiman tarkan pituuden tai materiaalin. Jännitysten hallinta on kriittinen; epätasainen jännitys voi venyttää ohutta alumiinia pysyvästi ja muuttaa myytävän kelan romuksi.
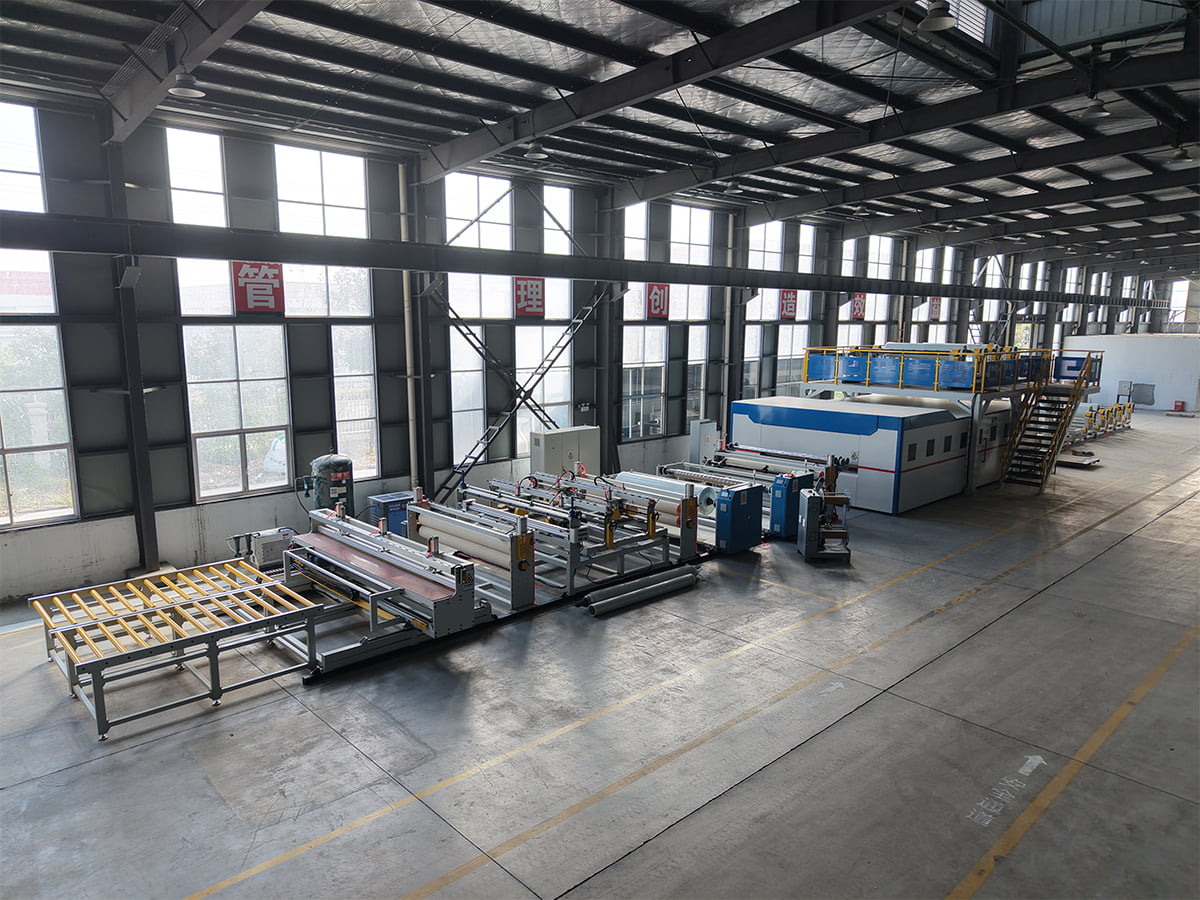
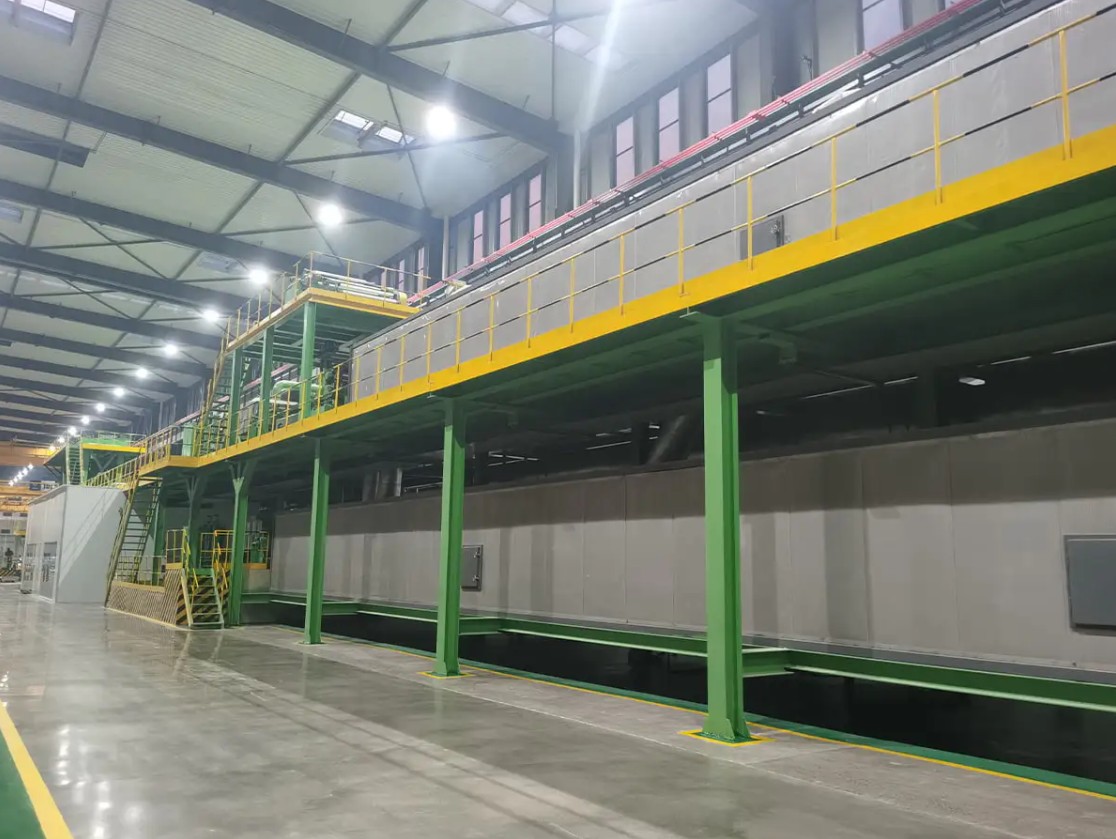
Kelan uudelleenrullauksen tuotantolinja viimeistelyyn ja tarkastukseen Tämä uudelleenrullaava siima kelaa taaksepäin, halkaisee ja tarkastaa keloja poistaakseen viat ja asettaakseen tarkat pituudet. Kireyden hallinta on elintärkeää, koska epätasainen jännitys voi vaurioittaa ohutta alumiinia pysyvästi, joten tämä laite määrittää suoraan, tuleeko kelasta myyntikelpoinen tuote. Näytä tuote → Miksi apulaitteet sanelevat todellisen tehon?
Pääkone asettaa teoreettisen tuotantonopeuden. Apulaitteet määräävät, kuinka suuri osuus teoreettisesta nopeudesta tulee hyväksytyksi tuotteeksi. Tästä syystä jokainen apuryhmä ansaitsee saman teknisen huomion kuin pääpuristin tai päällystyspää.
Lue tämä tyypillisenä panoksena, älä numeroina, jotka voit laskea yhteen. Materiaalin valmistelu tapahtuu yleensä ensin, koska sisääntulon kontaminaatio moninkertaistaa myöhemmät viat. Lämpötilan ja kovettumisen hallinta on toisella sijalla, koska pinnoitus ja laminointi riippuvat vakaasta lämpökäyrästä. Pinnan viimeistely ja muuntaminen lisäävät suoraan tuotteen arvoa. Leikkaus ja perääntyminen vaikuttavat tuotto- ja käsittelyhäviöön. Kun apuryhmät toimivat yhdessä, linja voi jatkuvasti kulkea lähellä todellista suunnittelunopeutta. Kun he eivät tee, edes paras pääpuristin ei pysty kompensoimaan.
Apulaitteiden laiminlyönnin piilokustannukset
Harkitse kierrepinnoituslinjaa, jossa esikäsittelykylvyn kemiat tarkistetaan vain kerran viikossa. pH ajautuu hitaasti, konversiokerroksesta tulee epätasainen ja linjan nopeutta on vähennettävä pinnoitteen laadun säilyttämiseksi. Tulos ei näy äkillisenä hajoamisena, vaan kuukausi toisensa jälkeen menetettynä tuotannon.
Oranssi viiva näyttää, mitä tapahtuu, kun laitteita laiminlyödään: seisokit nousevat viidestätoista tunnista yli 80 tuntiin kuuden kuukauden sisällä. Sininen viiva rutiinitarkastuksineen ja varhaisin osien vaihtoineen pysyy alle 20 tunnin ajan. Tuotantolinjalla jokainen menetetty tunti kantaa koko tuotoksen bruttokatteen kyseiseltä tunnilta. Laiminlyöty linja kuluttaa myös enemmän varaosia, kun laakerit ja tiivisteet rikkoutuvat jatkuvan ylityön vuoksi. Varoitusmerkit ovat helppolukuisia: viivästynyt lämpeneminen, vaihteleva jännitys, pinnoitusraitoja ja alhainen linjanopeus. Toimi ennen kuin näistä merkeistä tulee kovia mekaanisia vaurioita.
Keskitetyt tai erilliset apukokoonpanot
Apulaitteita varten on kaksi käytännöllistä asettelua. Keskitetyssä kokoonpanossa yksi ryhmä pumppuja, kuivaimia, jäähdyttimiä tai valvontalaitteita palvelee useita linjoja jakeluverkon kautta. Itsenäisessä kokoonpanossa jokaisella linjalla on oma koneensa. Valinta muuttaa laitoksen jalanjälkeä, käyttökustannuksia ja huoltomenettelyä.
Tutkakaavio vertailee kahta tyypillistä konfiguraatiota kuudella käytännön kriteerillä. Keskitetyt apulaitteet ansaitsevat korkeat pisteet lattiatilasta, energiatehokkuudesta, käytön helppoudesta ja skaalautumisesta, koska sen yhteinen infrastruktuuri jakaa kustannukset useille linjoille. Erilliset laitteet ansaitsevat korkeat pisteet kustannustehokkuudesta ja redundanssista, koska ne välttävät pitkiä jakeluverkkoja ja pitävät viat paikallisina. Tehtaalla, jossa on vakaa tuotevalikoima ja jatkuva toiminta, keskitetyt järjestelmät tuottavat yleensä alhaisemmat käyttökustannukset. Laitteessa, jossa on useita lyhyitä työtehtäviä tai erikoismateriaaleja, erilliset koneet suojaavat käyttöaikaa paremmin. Oikea valinta riippuu rivimäärästäsi, vuorosuunnitelmastasi ja materiaalivalikoimastasi.
| Kriteeri | Keskitetty | Itsenäinen |
|---|---|---|
| Lattiatilaa | Kompakti, yksi asema palvelee useita linjoja | Suurempi jalanjälki, koska jokaisella rivillä on oma yksikkönsä |
| Energiankulutus | Parempi, koska pumput ja taajuusmuuttajat ovat yhteisiä | Yksinkertaisempi, mutta usein enemmän energiahäviötä riviä kohden |
| Huolto | Vaatii määräaikaisen keskushuollon | Yksikkö voidaan eristää ja korjata nopeasti |
| Redundanssi | Alempi; keskusyksikön vika pysäyttää monet linjat | korkea; jokaisella rivillä on oma varamarginaali |
| Skaalautuvuus | Vaikeampi laajentaa putkiston korjauksen jälkeen | Helppoa, lisää yksi erillinen kone |
Metallikomposiitti- ja kelapinnoituslinjojen apulaitteiden valintakriteerit
Valitse apulaitteet samalla tavalla kuin käytät pääyksikköä. Valintaprosessi kattaa yleensä kuusi aluetta.
- Nopeussovitus: apujärjestelmän on katettava nopein linjanopeus plus 10 prosentin varaus.
- Materiaalien yhteensopivuus: määritä alumiiniseos, teräksen paksuus, kelan leveys ja pinnan kemia ennen tarjouksen pyytämistä.
- Automaatiotaso: päätä, lataavatko käyttäjät kelat manuaalisesti vai käynnistävätkö ja pysäyttävätkö ne keskusvalvomo.
- Huoltopääsy: tarkista komponenttien yhteisyys ja voidaanko yksikkö eristää korjausta varten.
- Huoltovastaus: vahvista etädiagnoosi ja paikallisten varaosien saatavuus.
- Tulevaisuuden joustavuus: jätä tilaa leveämmälle kelalle, paksummalle alustalle tai ylimääräiselle päällystyspäälle.
Kaaviossa näkyy tyypillinen kelapinnoituslinja, joka investoi parempaan esikäsittelyasemaan, lisäkuivausvyöhykkeisiin ja uuteen kelauslaitteeseen. Vikakustannukset laskivat 120 000 dollarista vuodessa 35 000 dollariin, koska puhdistus ja lämpötilan säätö poistivat pääasialliset pinnoitteen epäonnistumisen syyt. Materiaalihävikki laski 95 000 dollarista 30 000 dollariin, koska linja lopetti erikoiskelojen tuotannon käynnistyksen ja vaihdon aikana. Energiakustannukset laskivat, koska linjan ei enää tarvinnut ylikuumentaa nauhaa epävakaan kovettumisen kompensoimiseksi. Seisokkikustannukset laskivat 140 000 dollarista 38 000 dollariin, koska uudet apuyksiköt sisälsivät etävalvonnan ja nopeamman pääsyn. Vuotuinen kokonaissäästö on noin 290 000 dollaria, joka yleensä maksaa päivityksen kahden vuoden sisällä.
Katso omaa linjaasi samoilla silmillä, joita käyttäisit uudessa sijoituksessa. Tunnista, mikä aputoiminto luo yleisimmät hylkäykset tai pysäytykset, ja vertaa sitä pääkoneen ominaisuuksiin. Tämä yksittäinen vertailu paljastaa usein suuremman säästön kuin päälaitteiden vaihtaminen. Jos haluat ymmärtää paremmin linjan valinnan, katso täydellinen opas korkean suorituskyvyn metallikomposiittipaneelien tuotantolinjan valitsemiseen . Voit myös keskustele suoraan valmistajan kanssa kokoonpanosta tietylle materiaalisekoituksellesi ja pohjapiirrokselle.